 EN
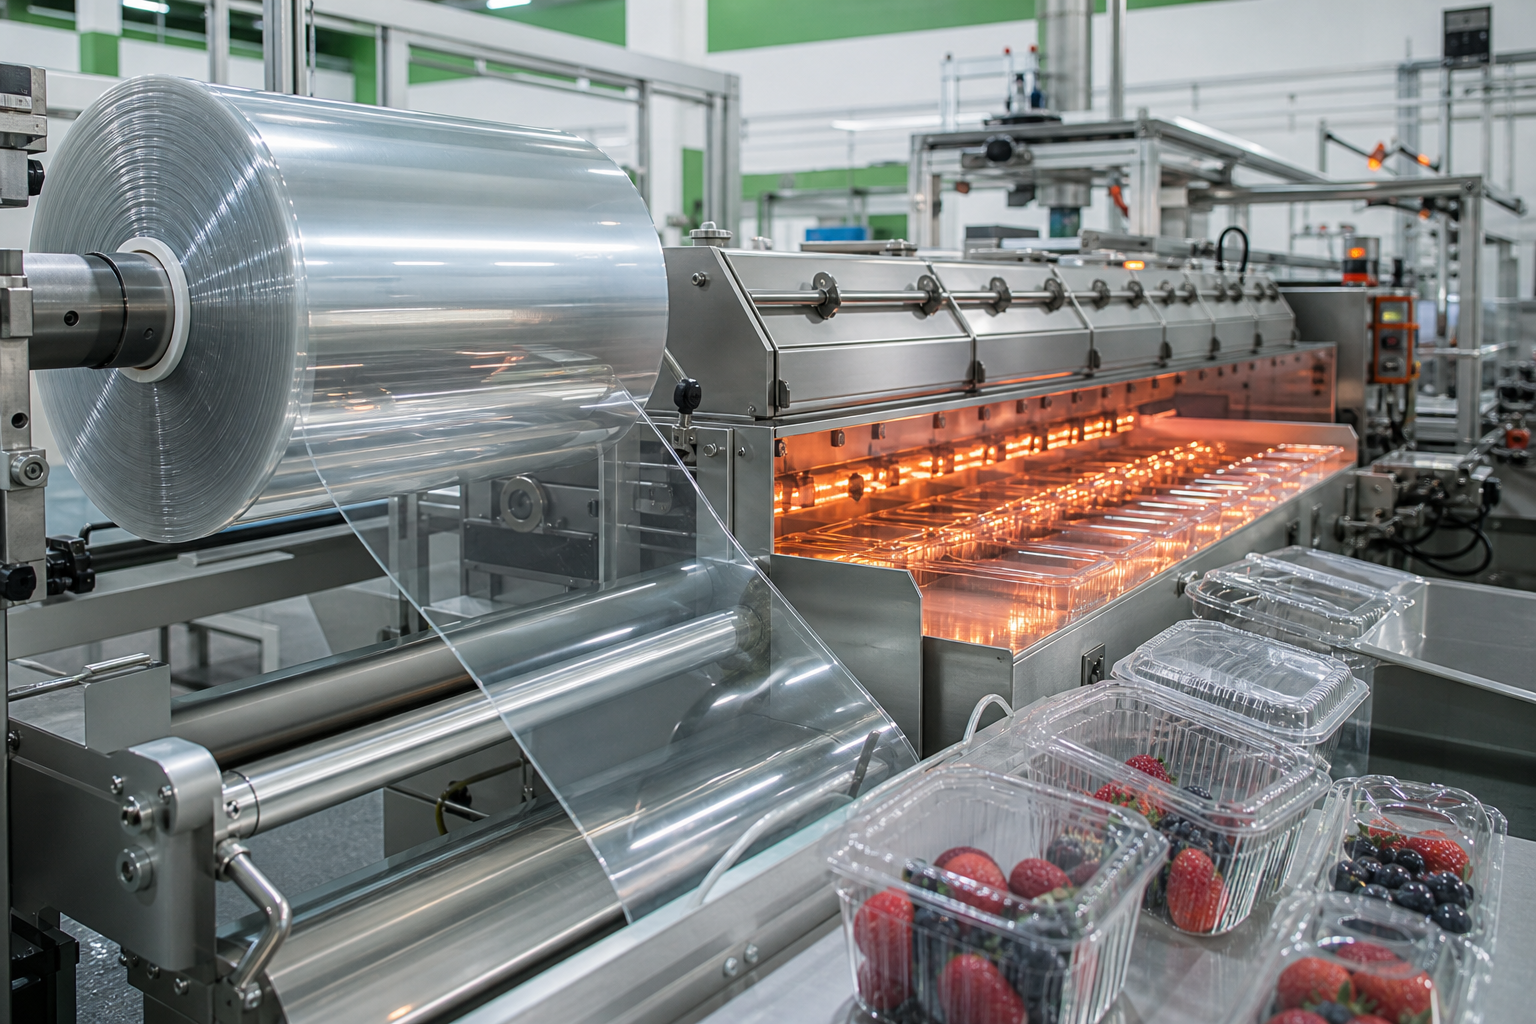
Les transformateurs européens d’emballages sont entrés dans le mois d’août 2026 en faisant face à un problème d’approvisionnement que nul investissement en machines ne saurait résoudre à lui seul : il n’existe pas suffisamment de PET recyclé conforme aux normes alimentaires pour satisfaire la demande générée par la réglementation.
En vertu du règlement de l’UE relatif aux emballages et aux déchets d’emballages, applicable de façon générale à compter du 12 août 2026, tous les emballages doivent être conçus pour être recyclables, et les emballages destinés au contact avec des denrées alimentaires ne doivent pas dépasser les limites fixées pour les substances PFAS. Ce règlement fixe des objectifs contraignants de teneur en matières recyclées : 30 % pour les emballages en PET sensibles au contact alimentaire d’ici 2030, avec une progression continue jusqu’en 2040. Parallèlement, les plastiques recyclés destinés au contact alimentaire doivent provenir de procédés de recyclage autorisés en vertu du règlement (UE) 2022/1616, ce qui restreint la liste des fournisseurs à ceux figurant sur une liste certifiée.
La demande dépasse l’offre
Les analystes suivant la chaîne de valeur de l’emballage notent que chaque grande marque alimentaire présente en Europe se dispute désormais le même stock de feuilles et de résine rPET certifiées. Le résultat est structurel : le rPET s’échange à une prime persistante par rapport au PET vierge, les allocations privilégient les acheteurs à gros volumes, et les transformateurs plus petits signalent des difficultés à conclure des accords d’approvisionnement sur plusieurs mois. Certains se couvrent en qualifiant plusieurs fournisseurs de feuilles ; d’autres investissent dans des boucles de recyclage internes, broyant leurs chutes post-industrielles et les retransformant en feuilles via une extrusion répétée, avec une traçabilité documentée de la chaîne de custody.
Le traitement des feuilles recyclées est plus difficile
Le défi de second ordre est technique. Le PET recyclé n’est pas du PET vierge portant une étiquette de durabilité. Les variations d’un lot à l’autre en termes de viscosité intrinsèque, d’humidité résiduelle et de couleur signifient que la feuille issue d’un lot peut se comporter différemment de celle du lot suivant sur la même machine. Les transformateurs utilisant une forte teneur en matière recyclée signalent la nécessité d’un contrôle plus précis des fours, d’ajustements de paramètres plus fréquents et d’une régularité accrue lors du formage, ce que leurs équipements anciens n’étaient pas conçus pour assurer.
Cela accélère discrètement un cycle de renouvellement des équipements au sein de la base européenne de thermoformage. Les nouvelles commandes de machines exigent de plus en plus : un chauffage multi-zones avec rétroaction en boucle fermée, un formage servo-commandé afin d’assurer une répartition homogène de l’épaisseur de paroi avec des feuilles à épaisseur variable, ainsi qu’une compatibilité intégrée avec le broyage des chutes et leur re-extrusion, de sorte que chaque point de pourcentage de matière recyclée produite en interne soit valorisé plutôt que vendu comme déchet.
L’échéancier de conformité
Pour les exportateurs, le calendrier est binaire. À compter du 12 août 2026, les emballages destinés au contact avec les aliments qui ne sont pas conformes ne pourront plus être mis sur le marché de l’UE. Les transformateurs disposant de sources qualifiées de feuilles en rPET, ayant validé ces matériaux sur des machines de précision et documenté leurs flux matières verront dans ce règlement un avantage concurrentiel durable — car les équipes achats de leurs clients demandent désormais précisément cette documentation avant d’émettre des bons de commande.