
 EN
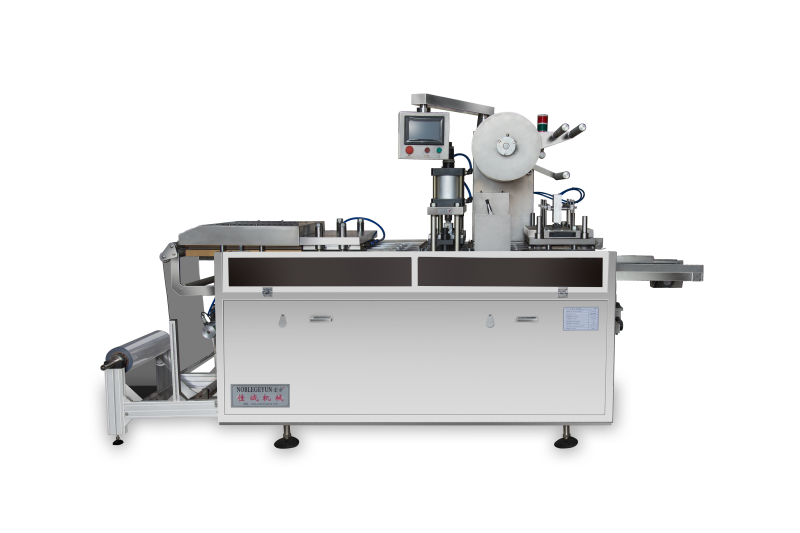
Початкові інвестиції та економіка оснастки
При порівнянні рулонного та Листового Порівняння ROI при виборі обладнання: початкові капітальні витрати та довгострокова стратегія щодо інструментів найчастіше стають головними чинниками, що призводять до значних розбіжностей у загальній вартості власництва. Хоча системи з рулонної подачі забезпечують високу продуктивність, їх вища початкова вартість та жорсткі форми можуть зменшувати маржу, якщо обсяги виробництва не виправдовують такі інвестиції. Натомість обладнання для роботи з аркушами має нижчий поріг входу, але вимагає ретельного аналізу витрат на переналагодження та амортизації інструментів на один виріб. У наведених нижче підрозділах детально розглядаються ці економічні складові.
Закупівля обладнання, його монтаж та вимоги до виробничих приміщень
Ціна покупки лінії для термоформування — це лише початок. Згідно з дослідженням 2024 року щодо порівняльної оцінки капітального обладнання, повністю інтегрована система з подачею рулонного матеріалу зазвичай коштує від 450 000 до 800 000 доларів США з урахуванням монтажу, тоді як аналогічний верстат із подачею аркушів коштує від 140 000 до 320 000 доларів США. Ця різниця простежується й у готовності виробничих приміщень: для ліній з подачею рулонного матеріалу потрібна підсилена підлога під стійки для розмотування, електрична інфраструктура підвищеної потужності (часто 400 А замість 200 А для верстатів із подачею аркушів) та спеціалізовані лінії повітряних компресорів для забезпечення безперервного транспортування аркушів. Натомість верстати із подачею аркушів займають приблизно на 40 % меншу площу підлоги й можуть бути встановлені на стандартних промислових плитах із мінімальним переобладнанням. Ці відмінності скорочують термін окупності для виробництв із низьким обсягом продукції, які не можуть покрити значніші накладні витрати, пов’язані з установкою лінії з подачею рулонного матеріалу.
Вартість оснастки, терміни її виготовлення та гнучкість заміни оснастки
Економіка оснастки збільшує розрив у початкових інвестиціях. Типовий прес-форма для безперервного виробництва з рулонної стрічки — виготовлена з загартованої сталі для витримування мільйонів циклів — коштує від 60 000 до 120 000 доларів США й має термін виготовлення 8–16 тижнів (Індекс вартості оснастки, 2024 р.). Оснастка для виробництва з різаних листів, яку часто виготовляють із алюмінію або м’якої сталі, коштує в середньому від 12 000 до 35 000 доларів США й може бути поставлена протягом 3–6 тижнів. Експлуатаційний вплив також є дуже вираженим:
| Коефіцієнт | Прототипування з використанням рулонної стрічки / серійне виробництво середнього обсягу | Гнучке виробництво з різаних листів |
|---|---|---|
| Вартість оснастки (одна порожнина) | $85,000 | $20,000 |
| Термін виконання замовлення | 12 тижнів | 4 тижні |
| Тривалість зміни оснащення | 8–14 годин | 1–3 години |
| Гнучкість артикулів (SKU) | Низька — комплект прес-форм призначений виключно для одного виробу | Висока — касети швидкої заміни |
Оскільки лінії з рулонної подачі змушують виробника використовувати спеціалізовані інструментальні комплекти, кожен новий дизайн деталі вимагає капіталоємної покупки форми та тривалого простою. Системи з різанням аркушів, що мають прості рами для форм і можливість швидкої заміни, дозволяють одному верстату виготовляти кілька артикулів (SKU) протягом одного змінного циклу, скорочуючи амортизацію інструменту на одну деталь до всього 0,03 дол. США в умовах високого асортименту (модель витрат на гнучку упаковку, 2024 р.). Для виробників, які стикаються з коливаннями попиту, така гнучкість часто переважає перевагу більш швидких циклів на одну порожнину, притаманних обладнанню з рулонною подачею.
Експлуатаційна ефективність при різних обсягах виробництва
Чинники простою: заміна рулонів проти циклів завантаження аркушів
Стабільна продуктивність залежить від частоти зупинок лінії для поповнення матеріалу. Системи з рулонної подачі розмотують бобіни-матеріали вагою в сотні кілограмів; повністю завантажена бобіна може забезпечувати живлення високошвидкісного обладнання протягом чотирьох годин або більше. Автоматизоване з’єднання полотен або лінії з накопичувачами обмежують заміну бобіни 10-хвилинною паузою щозмінно, зводячи сумарний простої до менше ніж 5 % від запланованого часу роботи. Натомість машина з подачею окремих аркушів використовує магазини-стоси, які зазвичай вміщують 200–300 окремих аркушів. За цикловою швидкістю 20 ходів на хвилину магазин спорожнюється приблизно за 15 хвилин, що змушує виконувати ручне поповнення, яке триває 2–3 хвилини. Такий цикл «робота–перезавантаження» призводить до простоїв у межах 12–18 %, що безпосередньо знижує загальну ефективність обладнання (OEE). Під час порівняння окупності інвестицій (ROI) при виборі обладнання з рулонною та з окремими аркушами ці різниці у простоїв стають ключовим фактором, що впливає на використання робочої сили та виробничу потужність — особливо при роботі в кількох змінах.
Точка перетину довжини серії для переваги ROI
Короткі серії й високий асортимент продукції природно сприяють швидкій заміні інструментів у процесі термоформування листових заготовок, оскільки проста заміна оснастки та обробка матеріалу невеликими партіями дозволяють утримувати постійні витрати на прийнятному рівні. Однак, коли кількість виготовлених одиниць на одну партію зростає понад кілька тисяч, простої, пов’язані з подачею листів, починають переважати ці переваги. За спостереженнями галузі, економічна «точка перетину» становить приблизно 50 000 однакових деталей на рік на один комплект оснастки. За такого обсягу виробництва лінія з подачею матеріалу з рулону забезпечує меншу кількість браку, триваліші періоди безперервної роботи та нижчу трудомісткість на тисячу виробів, що разом підвищує загальну ефективність обладнання (OEE) на 15–20 процентних пунктів порівняно з аналогічною лінією для термоформування листових заготовок. Відповідна вигода у собівартості одиниці часто досягає 8–12 %, причому цей ефект посилюється з подальшим зростанням обсягів виробництва. Для покупців, які оцінюють порівняння ROI між технологіями RollFed та CutSheet при виборі обладнання, кількісне визначення цієї оптимальної довжини партії дозволяє з’ясувати, чи окупиться вища початкова інвестиція в технологію подачі матеріалу з рулону протягом типового планового горизонту у 18 місяців — що безпосередньо впливає на довгострокову структуру витрат.
Використання матеріалів та вплив прихованих витрат
Рівень відходів, кромкові втрати та оптимізація перевезень залежно від формату
Ефективність використання матеріалів виходить за межі очевидного порівняння ціни за фунт. Системи з подачею у рулоні принципово мінімізують кромковий обріз, оскільки безперервна стрічка може точно позиціонуватися щодо формувальної станції, залишаючи скелетоподібні відходи менше ніж 5 %. Натомість машини для різання листів повинні враховувати поля для захоплення та невідповідності розмірів листів, що призводить до утворення відходів від різання, які можуть сягати 12–18 % для не прямокутних деталей (дані галузевих стандартів у сфері переробки, 2023 р.). Ця різниця безпосередньо впливає на приховані витрати: вищі витрати на видалення відходів, додаткові витрати на повторне подрібнення та втрачені матеріали, які вже накопичили значний вуглецевий слід продукту.
Логістика вантажних перевезень ще більше впливає на рівняння. Рулонні матеріали поставляються у щільних, компактних одиницях, що забезпечують максимальне завантаження вантажного автомобіля; типовий 53-футовий причеп може перевозити на 20–25 % більшу чисту вагу матеріалу у рулонному вигляді, ніж у вигляді палетизованих листів, що значно знижує вартість перевезення на тону й обсяг складського простору, необхідного для кожного компонента. Також схильність листового матеріалу до пошкодження кромок і впливу вологи під час транспортування може вимагати додаткового захисного упакування та призводити до браку в процесі виробництва. Урахування цих неефективностей у ланцюзі поставок показує, що економія на матеріалах завдяки конструкціям із подачею з рулонів часто посилюється поза межами розвантажувального дока — що ще більше підкреслює їх перевагу в застосуваннях з високим обсягом випуску та тонкими сталевими листами, де потрібна стабільна, маловідсоткова продуктивність.
Реальні показники продуктивності та чутливість собівартості одиниці
Порівнюючи машини для термоформування з рулонної стрічки та з вирізаних листів з точки зору окупності інвестицій (ROI), продуктивність безпосередньо визначає чутливість собівартості одиниці. Системи з рулонної стрічки обробляють безперервну стрічку, усуваючи простої при позиціонуванні листів і забезпечуючи циклічну швидкість 25–35 циклів на хвилину. Натомість машини з вирізаних листів потребують окремого розміщення та видалення кожного листа, що зазвичай обмежує їхню швидкість до 15–20 циклів на хвилину. Ця різниця в продуктивності означає, що лінії з рулонної стрічки часто виробляють на 50–70 % більше одиниць за годину, значно знижуючи постійні накладні витрати, що припадають на кожну деталь.
Постійні витрати — амортизація, витрати на обладнання та непряма праця — залишаються незмінними незалежно від обсягу виробництва. Розподіл цих витрат на більшу кількість одиниць зменшує витрати на одиницю продукції. Машина безперервної подачі матеріалу, що працює з ефективністю обладнання (OEE) 80 %, набагато ефективніше покриває накладні витрати, ніж система різання листового матеріалу з OEE 60 %. Результат: потенційне зниження загальних витрат на одиницю продукції на 15–25 % при великих партіях. Споживання енергії підкоряється аналогічній логіці. Хоча машина безперервної подачі матеріалу може споживати більшу пікову потужність, її вища швидкість циклу розподіляє цю енергію між більшою кількістю одиниць продукції, що часто забезпечує нижче споживання кВт·год на одиницю продукції.
Для невеликих і середніх обсягів виробництва вищі капітальні витрати на обладнання з подачею матеріалу у рулоні можуть нівелювати його перевагу щодо продуктивності. Однак після досягнення точки перетину — зазвичай 2–3 мільйони деталей на рік — чутливість собівартості одиниці продукції рішуче змінюється на користь термоформування з подачею матеріалу у рулоні. Тому при виборі обладнання необхідно враховувати не лише його закупівельну вартість, а й кумулятивний вплив продуктивності на прибутковість на одну деталь протягом усього строку експлуатації обладнання.
Часті запитання
Питання 1: Які основні відмінності між машинами з подачею матеріалу у рулоні та машинами з використанням вирізаних листів щодо початкових витрат?
Системи з подачею матеріалу у рулоні мають вищі початкові витрати — зазвичай від 450 000 до 800 000 доларів США порівняно з машинами з використанням вирізаних листів, вартість яких становить від 140 000 до 320 000 доларів США. Інструменти для систем з подачею матеріалу у рулоні значно дорожчі, однак вони забезпечують вищу швидкість виробництва при великих обсягах.
Питання 2: У чому полягають відмінності цих машин щодо гнучкості інструментів?
Системи з рулонної подачі вимагають спеціальних форм, що обмежує гнучкість асортименту (SKU) та призводить до триваліших переналагоджень. Системи з подачі листів забезпечують швидке переналагодження й ефективно працюють у виробництві з великим асортиментом.
Питання 3: Яка система ефективніша для високопродуктивних операцій?
Системи з рулонної подачі є ефективнішими для високопродуктивних операцій завдяки нижчому рівню відходів, оптимізованим логістичним перевезенням і вищій продуктивності. Ці переваги часто переважають їх вищу початкову вартість, коли обсяг виробництва перевищує кілька мільйонів деталей на рік.
Питання 4: Які приховані витрати експлуатації систем з подачі листів?
Системи з подачі листів створюють вищий рівень відходів, додаткові витрати на переробку відходів та пошкодження країв під час перевезення. Ці приховані витрати можуть зменшувати маржу, особливо при виробництві не прямокутних деталей.
Питання 5: Яка економічна точка перетину для окупності інвестицій у системи з рулонної подачі?
Економічна точка перетину рентабельності прибутку становить приблизно 23 млн. частин на рік, де ефективність та нижчі витрати на одиницю систем розкручування компенсують їх початкові інвестиції.