
 EN
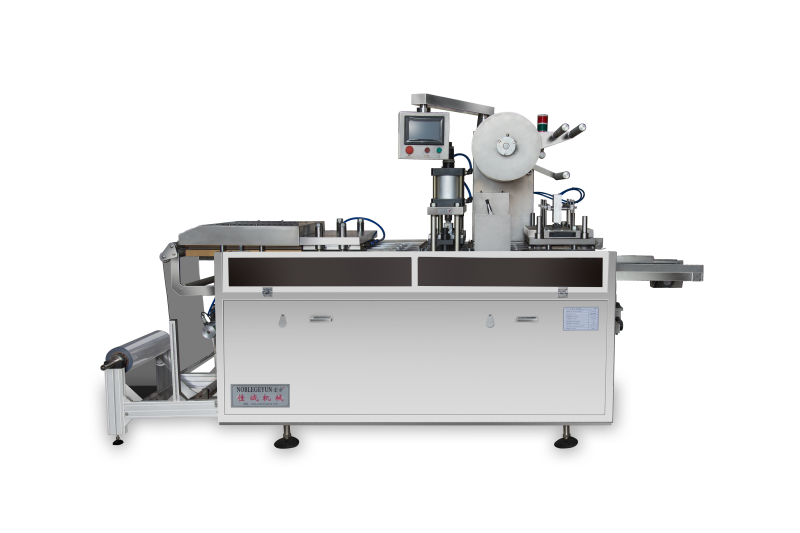
प्रारंभिक निवेश और टूलिंग अर्थव्यवस्था
रोल-फेड बनाम कट-शीट मशीन चयन के लिए आरओआई (रिटर्न ऑन इन्वेस्टमेंट) तुलना में, प्रारंभिक पूंजी निवेश और दीर्घकालिक टूलिंग रणनीति अक्सर कुल स्वामित्व लागत में सबसे अधिक विचलन उत्पन्न करती हैं। जबकि रोल-फेड प्रणालियाँ उच्च गति के उत्पादन का वादा करती हैं, उनकी अधिक महंगी प्रारंभिक कीमत और कठोर ढाल (मोल्ड) भावी उत्पादन मात्रा के निवेश के औचित्य को साबित न कर पाने पर मार्जिन को कम कर सकती हैं। इसके विपरीत, कट-शीट मशीनों के लिए प्रवेश का द्वार कम है, लेकिन इन्हें परिवर्तन अवधि (चेंजओवर) के अतिरिक्त खर्च और प्रति भाग टूल अपलिखित करने (एमोर्टाइज़ेशन) की सावधानीपूर्ण जांच की आवश्यकता होती है। निम्नलिखित उप-खंड इन आर्थिक स्तंभों का विस्तृत विश्लेषण करते हैं।
मशीन अधिग्रहण, स्थापना और सुविधा आवश्यकताएँ
थर्मोफॉर्मिंग लाइन की खरीद मूल्य केवल शुरुआत है। एक 2024 की पूंजीगत उपकरण बेंचमार्किंग अध्ययन के अनुसार, पूर्ण रूप से एकीकृत रोल-फेड प्रणाली की स्थापना के लिए आमतौर पर 450,000 डॉलर से 800,000 डॉलर की आवश्यकता होती है, जबकि तुलनीय कट-शीट मशीन की कीमत 140,000 डॉलर से 320,000 डॉलर तक होती है। यह अंतर सुविधा की तैयारी तक फैला हुआ है: रोल-फेड लाइनों को अनवाइंडिंग स्टैंड्स के लिए मजबूत किए गए फर्श की आवश्यकता होती है, उच्च क्षमता वाली विद्युत अवसंरचना (अक्सर 400-ए विद्युत सेवा, जबकि कट-शीट के लिए 200-ए) और निरंतर शीट परिवहन को प्रबंधित करने के लिए समर्पित वायु संपीड़न लाइनों की आवश्यकता होती है। इसके विपरीत, कट-शीट मशीनें लगभग 40% कम फर्श क्षेत्र घेरती हैं और न्यूनतम पुनर्निर्माण के साथ मानक औद्योगिक स्लैब पर तैनात की जा सकती हैं। ये अंतर उन कम-आयतन ऑपरेशनों के लिए रिटर्न की अवधि को कम कर देते हैं, जो रोल-फेड स्थापना के भारी ओवरहेड व्यय को वहन नहीं कर सकते हैं।
टूलिंग लागत, लीड टाइम और चेंजओवर लचीलापन
उपकरण अर्थशास्त्र प्रारंभिक निवेश के अंतर को बढ़ा देता है। एक विशिष्ट रोल-फेड उत्पादन मॉल्ड—जो लाखों चक्रों को सहन करने के लिए कठोर इस्पात से निर्मित होता है—की लागत 60,000 डॉलर से 120,000 डॉलर होती है और इसके निर्माण में 8–16 सप्ताह का समय लगता है (टूलिंग कॉस्ट इंडेक्स 2024)। कट-शीट उपकरण, जो अक्सर एल्यूमीनियम या मुलायम इस्पात से बनाए जाते हैं, की औसत लागत 12,000 डॉलर से 35,000 डॉलर होती है और इन्हें 3–6 सप्ताह में वितरित किया जा सकता है। संचालन प्रभाव भी उतना ही तीव्र है:
| गुणक | रोल-फेड प्रोटोटाइपिंग / मध्य-मात्रा उत्पादन | कट-शीट लचीला उत्पादन |
|---|---|---|
| उपकरण लागत (एकल कैविटी) | $85,000 | $20,000 |
| प्रसव अवधि | 12 सप्ताह | 4 सप्ताह |
| चेंजओवर अवधि | 8–14 घंटे | 1–3 घंटे |
| SKU लचीलापन | कम – एक ही भाग के लिए समर्पित मॉल्ड-सेट | उच्च – त्वरित-परिवर्तन कैसेट |
चूंकि रोल-फेड लाइनें एक निर्माता को समर्पित टूल-सेट में बंद कर देती हैं, इसलिए प्रत्येक नए भाग के डिज़ाइन के साथ एक पूंजी-गहन छाँच की खरीद और विस्तारित अवरोध का सामना करना पड़ता है। कट-शीट प्रणालियाँ, जिनमें सरल छाँच फ्रेम और त्वरित-स्वैप क्षमता होती है, एकल मशीन को एक ही शिफ्ट में कई एसकेयू चलाने की अनुमति देती हैं, जिससे उच्च-मिश्रण वातावरण में प्रति भाग छाँच के अपलेखन को केवल 0.03 अमेरिकी डॉलर तक कम कर दिया जाता है (2024 लचीले पैकेजिंग लागत मॉडल)। चर मांग का सामना कर रहे निर्माताओं के लिए, यह लचक अक्सर रोल-फेड उपकरणों के प्रति-कैविटी चक्र समय की तुलना में अधिक महत्वपूर्ण होती है।
उत्पादन मात्रा के आधार पर संचालन दक्षता
अवरोध के कारक: रोल परिवर्तन बनाम शीट लोडिंग चक्र
निरंतर उत्पादन क्षमता इस बात पर निर्भर करती है कि सामग्री की पुनर्पूर्ति के लिए लाइन कितनी बार रुकती है। रोल-फेड प्रणालियाँ सैकड़ों किलोग्राम वजन के मास्टर रील्स को खोलती हैं; एक पूर्णतः लोड किया गया रोल एक उच्च-गति यंत्र को चार घंटे या उससे अधिक समय तक आपूर्ति कर सकता है। स्वचालित स्प्लाइसिंग या एक्यूमुलेटर-सुसज्जित लाइनें प्रत्येक शिफ्ट में रोल परिवर्तन को केवल 10 मिनट के विराम तक सीमित कर देती हैं, जिससे कुल अवरुद्ध समय निर्धारित चलने के समय के 5% से कम रह जाता है। इसके विपरीत, कट-शीट मशीनें 200–300 व्यक्तिगत शीट्स की क्षमता वाले स्टैक मैगज़ीन पर निर्भर करती हैं। 20 स्ट्रोक प्रति मिनट की चक्र दर पर, मैगज़ीन लगभग 15 मिनट में खाली हो जाता है, जिससे एक मैनुअल पुनर्लोड की आवश्यकता होती है जो 2–3 मिनट का समय लेता है। यह चक्र-पुनर्लोड लय 12–18% अवरुद्ध समय को जन्म देती है, जो सीधे OEE (कुल संपत्ति प्रभावशीलता) को कम करती है। जब 'रोल-फेड बनाम कट-शीट आरओआई तुलना मशीन चयन' का आकलन किया जाता है, तो ये अवरुद्ध समय के अंतर मुख्य कारक बन जाते हैं जो श्रम उपयोग और उत्पादन क्षमता—विशेष रूप से बहु-शिफ्ट संचालन के दौरान—को प्रभावित करते हैं।
आरओआई लाभ के लिए चलने की अवधि का अंतर्क्रॉस बिंदु
छोटे उत्पादन चक्र और उच्च मिश्रण का उत्पादन स्वाभाविक रूप से कट-शीट थर्मोफॉर्मिंग के त्वरित परिवर्तन को पसंद करता है, जहाँ सरल टूल स्वैप और कम मात्रा में सामग्री हैंडलिंग स्थिर लागत को प्रबंधनीय बनाए रखती है। हालाँकि, जब प्रत्येक कार्य के लिए उत्पादन चक्र की लंबाई कई हज़ार इकाइयों से अधिक हो जाती है, तो शीट फीडिंग के कारण होने वाले अवरोध का दंड उन लाभों को पार करने लगता है। उद्योग के अवलोकनों के अनुसार, आर्थिक संक्रमण बिंदु प्रति टूल सेट प्रति वर्ष लगभग 50,000 समान भागों पर स्थित है। इस मात्रा पर, रोल-फेड लाइन का कम कचरा, विस्तारित अविरत चलने की अवधि और प्रति हज़ार भागों पर कम श्रम लागत, एक तुलनात्मक कट-शीट विन्यास की तुलना में OEE को 15–20 प्रतिशत अंकों तक बढ़ा देते हैं। परिणामस्वरूप इकाई लागत में लाभ अक्सर 8–12% तक पहुँच जाता है, जो और अधिक मात्रा के विकास के साथ संचयित होता है। खरीदारों के लिए, रोलफेड बनाम कटशीट ROI तुलना मशीन चयन का मूल्यांकन करते समय, इस उत्पादन चक्र के 'मीठे बिंदु' को मापना यह दर्शाता है कि रोल-फेड तकनीक में उच्च प्रारंभिक निवेश का लौटाव आमतौर पर 18 महीने की योजना अवधि के भीतर होता है—जो सीधे दीर्घकालिक लागत संरचना को प्रभावित करता है।
सामग्री का उपयोग और छिपी हुई लागत के प्रभाव
फॉर्मेट के आधार पर स्क्रैप दरें, किनारे का अपव्यय और माल ढुलाई का अनुकूलन
सामग्री की दक्षता स्पष्ट मूल्य-प्रति-पाउंड तुलना से कहीं अधिक विस्तृत है। रोल-फेड प्रणालियाँ स्वतः ही किनारे के ट्रिम को न्यूनतम करती हैं, क्योंकि निरंतर वेब को फॉर्मिंग स्टेशन के साथ सटीक रूप से इंडेक्स किया जा सकता है, जिससे अक्सर 5% से कम का एक कंकालीय स्क्रैप शेष रह जाता है। इसके विपरीत, कट-शीट मशीनों को ग्रिपर मार्जिन और शीट-आकार के असंगति का ध्यान रखना होता है, जिससे गैर-आयताकार भागों के लिए 12–18% तक का ऑफ-कट अपव्यय उत्पन्न हो सकता है (कन्वर्टिंग उद्योग के मानक, 2023)। यह अंतर सीधे छिपी हुई लागतों को बढ़ाता है: उच्च स्क्रैप निकालने की शुल्क, अतिरिक्त रीग्राइंड हैंडलिंग और वह खोई हुई सामग्री जिस पर पहले ही उत्पाद के कार्बन पदचिह्न का काफी हिस्सा जमा हो चुका है।
माल वितरण के तरीके इस समीकरण को और अधिक प्रभावित करते हैं। रोल स्टॉक को घने, संकुचित इकाइयों में जहाज़ों पर लादा जाता है, जिससे ट्रक के लोड का उपयोग अधिकतम किया जा सकता है; एक सामान्य 53-फुट के ट्रेलर में रोल रूप में शीट के पैलेटाइज्ड ढेर की तुलना में शुद्ध सामग्री का वजन 20–25% अधिक ले जाया जा सकता है, जिससे प्रति टन परिवहन लागत और प्रति भाग भंडारण स्थान में कमी आती है। पारगमन के दौरान किनारे के क्षतिग्रस्त होने और नमी के प्रति शीट की संवेदनशीलता के कारण सुरक्षात्मक पैकेजिंग की आवश्यकता पड़ सकती है और प्रक्रिया के दौरान अयोग्य उत्पादों का उत्पादन हो सकता है। इन पाइपलाइन अक्षमताओं को ध्यान में रखने पर पता चलता है कि रोल-फेड डिज़ाइन से सामग्री लागत में बचत अक्सर अनलोडिंग डॉक के पार भी बढ़ जाती है—जो उच्च मात्रा और पतली मोटाई वाले अनुप्रयोगों में इनके लाभ को मजबूत करती है, जहाँ निरंतर, कम नुकसान वाले उत्पादन की आवश्यकता होती है।
उत्पादन क्षमता की वास्तविकताएँ और इकाई लागत की संवेदनशीलता
ROI की तुलना करते समय रोल-फेड और कट-शीट थर्मोफॉर्मिंग मशीनों के बीच, आउटपुट (थ्रूपुट) प्रति इकाई लागत संवेदनशीलता को सीधे नियंत्रित करता है। रोल-फेड प्रणालियाँ एक निरंतर वेब को प्रोसेस करती हैं, जिससे शीट-इंडेक्सिंग के लिए विराम समय समाप्त हो जाता है और 25–35 चक्र प्रति मिनट की गति संभव हो जाती है। इसके विपरीत, कट-शीट मशीनों को अलग-अलग शीट्स को स्थापित करने और हटाने की आवश्यकता होती है, जो आमतौर पर 15–20 चक्र प्रति मिनट की सीमा तक सीमित रहती है। यह आउटपुट का अंतर इस बात का संकेत देता है कि रोल-फेड लाइनें प्रति घंटा 50–70% अधिक इकाइयाँ उत्पादित करती हैं, जिससे प्रत्येक भाग पर आरोपित स्थिर ओवरहेड लागत में काफी कमी आ जाती है।
स्थिर लागत—मूल्यह्रास, सुविधा व्यय, अप्रत्यक्ष श्रम—उत्पादन की मात्रा के बावजूद स्थिर रहती हैं। इन लागतों को अधिक इकाई मात्रा पर फैलाने से प्रति इकाई भार कम हो जाता है। 80% OEE पर संचालित एक रोल-फेड मशीन, 60% OEE पर संचालित एक कट-शीट प्रणाली की तुलना में अधिक कुशलता से ओवरहेड को सोख सकती है। परिणाम: उच्च मात्रा वाले उत्पादन चक्रों के लिए कुल इकाई लागत में 15–25% की संभावित कमी। ऊर्जा खपत भी इसी तर्क का अनुसरण करती है। हालाँकि एक रोल-फेड मशीन उच्च शिखर शक्ति खींच सकती है, लेकिन इसकी त्वरित चक्र दर उस ऊर्जा को अधिक इकाइयों पर वितरित कर देती है, जिससे प्रति भाग किलोवाट-घंटा (kWh) कम हो जाता है।
कम से मध्यम उत्पादन मात्रा के लिए, रोल-फेड उपकरणों की अधिक पूंजीगत लागत उनके प्रवाह के लाभ को क्षतिग्रस्त कर सकती है। हालाँकि, क्रॉसओवर बिंदु—आमतौर पर वार्षिक 2–3 मिलियन भागों—के ऊपर, प्रति भाग लागत की संवेदनशीलता निश्चित रूप से रोल-फेड थर्मोफॉर्मिंग के पक्ष में झुक जाती है। अतः मशीन का चयन करते समय केवल अधिग्रहण मूल्य को ही नहीं, बल्कि उपकरण के जीवनकाल में प्रति भाग लाभप्रदता पर प्रवाह के संचयी प्रभाव को भी ध्यान में रखना आवश्यक है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न 1: रोल-फेड और कट-शीट मशीनों के बीच प्रारंभिक लागत के संदर्भ में मुख्य अंतर क्या हैं?
रोल-फेड प्रणालियों की प्रारंभिक लागत अधिक होती है, जो आमतौर पर $450,000 से $800,000 के बीच होती है, जबकि कट-शीट मशीनों की लागत $140,000 से $320,000 के बीच होती है। रोल-फेड प्रणालियों के लिए टूलिंग काफी महंगी होती है, लेकिन ये उच्च मात्रा के उत्पादन के लिए अधिक उत्पादन गति प्रदान करती हैं।
प्रश्न 2: इन मशीनों में टूलिंग लचीलापन के संदर्भ में क्या अंतर है?
रोल-फेड प्रणालियों के लिए समर्पित मॉल्ड की आवश्यकता होती है, जिससे एसक्यूआई (SKU) लचीलापन सीमित हो जाता है और परिवर्तन समय लंबा हो जाता है। कट-शीट प्रणालियाँ त्वरित परिवर्तन का समर्थन करती हैं और उच्च-मिश्रण उत्पादन को कुशलतापूर्वक संभाल सकती हैं।
प्रश्न 3: उच्च-मात्रा वाले संचालन के लिए कौन सी प्रणाली अधिक कुशल है?
उच्च-मात्रा वाले संचालन के लिए रोल-फेड प्रणालियाँ अधिक कुशल हैं, क्योंकि इनमें अपशिष्ट दर कम होती है, माल ढुलाई के लॉजिस्टिक्स अनुकूलित होते हैं और उत्पादन क्षमता अधिक होती है। जब वार्षिक उत्पादन कई मिलियन भागों से अधिक होता है, तो ये लाभ अक्सर इनकी उच्च प्रारंभिक लागत को पार कर जाते हैं।
प्रश्न 4: कट-शीट प्रणालियों को चलाने की छुपी लागतें क्या हैं?
कट-शीट प्रणालियाँ अधिक अपशिष्ट दर पैदा करती हैं, अतिरिक्त रीग्राइंड हैंडलिंग की आवश्यकता होती है और माल ढुलाई के दौरान किनारों को क्षति पहुँचती है। ये छुपी लागतें मार्जिन को कम कर सकती हैं, विशेष रूप से गैर-आयताकार भागों के उत्पादन में।
प्रश्न 5: रोल-फेड प्रणालियों में आरओआई (ROI) के लिए आर्थिक अतिच्छेदन बिंदु क्या है?
आरओआई आर्थिक पार करने का बिंदु लगभग प्रति वर्ष 2–3 मिलियन भागों के आसपास है, जहाँ रोल-फेड प्रणालियों की दक्षता और कम इकाई लागत उनके प्रारंभिक निवेश की भरपाई करती है।