
 EN
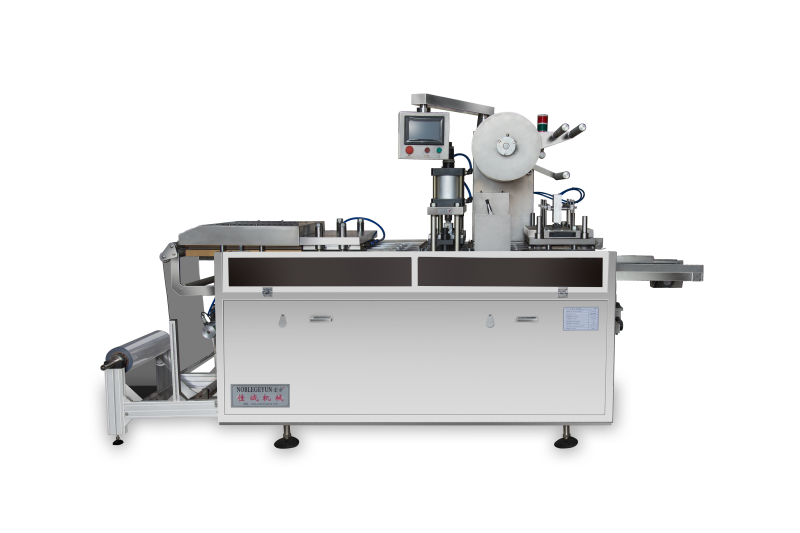
முன்னதாக முதலீடு மற்றும் டூலிங் பொருளாதாரம்
ரோல்-ஃபெட் மற்றும் கத்-ஷீட் இயந்திரத்தைத் தேர்வு செய்வதற்கான ROI (முதலீட்டு விளைவு) ஒப்பீடு; முதலீட்டுச் செலவு மற்றும் நீண்டகால கருவிகள் திட்டமிடல் ஆகியவை பொதுவாக மொத்த உரிமை செலவில் (TCO) மிக முக்கியமான வேறுபாடுகளை ஏற்படுத்துகின்றன. சுழற்று ஊட்டு அமைப்புகள் வேகமான வெளியீட்டை வாக்குறுதி அளித்தாலும், அவற்றின் அதிக முதலீட்டுச் செலவு மற்றும் விறைப்பான வார்ப்புகள், உற்பத்தி அளவுகள் முதலீட்டை நியாயப்படுத்தாவிட்டால், லாப வரம்பைக் குறைத்துவிடும். மாறாக, துண்டு தாள் இயந்திரங்கள் குறைந்த நுழைவுத் தடையை வழங்குகின்றன, ஆனால் மாற்று செயல்முறை செலவுகள் மற்றும் ஒவ்வொரு பாகத்திற்கான கருவிச் செலவின பகிர்வு ஆகியவற்றை கவனமாக ஆய்வு செய்ய வேண்டும். பின்வரும் உட்பிரிவுகள் இந்த பொருளாதார தூண்களை விரிவாக ஆராய்கின்றன.
இயந்திர வாங்குதல், நிறுவல் மற்றும் வசதித் தேவைகள்
ஒரு தெர்மோஃபார்மிங் வரிசையின் வாங்கும் விலை என்பது வெறும் தொடக்கம் மட்டுமே. 2024 ஆம் ஆண்டு மூலதன உபகரணங்களை ஒப்பிடும் ஆய்வு ஒரு முழுமையாக ஒருங்கிணைந்த ரோல்-வழங்கப்படும் அமைப்பு பொதுவாக $450,000 முதல் $800,000 வரை நிறுவப்பட்ட நிலையில் தேவைப்படுவதைக் காட்டுகிறது, அதே நேரத்தில் ஒப்பனையான கட்-ஷீட் இயந்திரம் $140,000 முதல் $320,000 வரை விலை கொண்டிருக்கும். இந்த வேறுபாடு தளத்தின் தயாரிப்பு நிலையையும் பாதிக்கிறது: ரோல்-வழங்கப்படும் வரிசைகளுக்கு ரோல்களை விரித்தலுக்கான தளத்தை வலுப்படுத்த வேண்டும், அதிக திறன் கொண்ட மின்சார உள்கட்டமைப்பு (பொதுவாக 400-அம்பீர் சேவை, கட்-ஷீட் இயந்திரங்களுக்கு 200-அம்பீர்) மற்றும் தொடர்ச்சியான ஷீட் போக்குவரத்தை நிர்வகிக்க குறிப்பிட்ட காற்று கம்ப்ரஸர் வரிசைகள் தேவைப்படுகின்றன. எதிர்மாறாக, கட்-ஷீட் இயந்திரங்கள் தளத்தின் பரப்பளவில் ஏறக்குறைய 40% குறைவான இடத்தை மட்டுமே ஆக்கிரமிக்கின்றன மற்றும் குறைந்த மாற்றுதல் தேவையுடன் சாதாரண தொழில்துறை தளங்களில் நிறுவப்படலாம். இந்த வேறுபாடுகள், ரோல்-வழங்கப்படும் நிறுவலின் அதிக செலவுகளை ஏற்றுக்கொள்ள முடியாத குறைந்த அளவு உற்பத்தி செயல்பாடுகளுக்கு முதலீட்டின் மீள்வரவு காலத்தைக் குறைக்கின்றன.
கருவிகளின் செலவு, தயாரிப்பு நேரம் மற்றும் மாற்றுதலின் நெகிழ்வு
கருவிகளின் பொருளாதாரம் முன்னதாக முதலீடு செய்யப்படும் இடைவெளியை அதிகரிக்கிறது. ஒரு பொதுவான ரோல்-ஃபெட் உற்பத்தி வார்ப்பு—மில்லியன் சுழற்சிகளைத் தாங்கும் வகையில் கடினமான எஃகில் இருந்து செய்யப்பட்டது—$60,000 முதல் $120,000 வரை செலவாகும், மேலும் 8–16 வாரங்கள் வரை தயாரிப்பு நேரம் தேவைப்படும் (கருவிகளின் செலவு குறியீடு 2024). கட்டிங்-ஷீட் கருவிகள், பொதுவாக அலுமினியம் அல்லது மென்மையான எஃகில் தயாரிக்கப்படுவதால், சராசரியாக $12,000 முதல் $35,000 வரை செலவாகும், மேலும் 3–6 வாரங்களில் விநியோகிக்கப்படும். இதன் செயல்பாட்டு தாக்கமும் அதே அளவுக்கு தெளிவாக உள்ளது:
| காரணி | ரோல்-ஃபெட் முன்மாதிரி உருவாக்கம் / இடைநிலை அளவு உற்பத்தி | கட்டிங்-ஷீட் நெகிழ்வான உற்பத்தி |
|---|---|---|
| கருவிச் செலவு (ஒற்றை கேவிட்டி) | $85,000 | $20,000 |
| தலைமுறை நேரம் | 12 வாரங்கள் | 4 வாரங்கள் |
| மாற்று நேரம் | 8–14 மணி நேரம் | 1–3 மணி நேரம் |
| SKU நெகிழ்வுத்தன்மை | குறைவு – ஒரு பாகத்திற்காக மட்டுமே வடிவமைக்கப்பட்ட வார்ப்பு-தொகுதி | அதிகம் – விரைவான மாற்று கேஸெட்டுகள் |
ஏனெனில், ரோல்-ஃபெட் வரிசைகள் ஒரு உற்பத்தியாளரை குறிப்பிட்ட கருவிகளுடன் இணைத்துவிடுகின்றன; எனவே, ஒவ்வொரு புதிய பாகத்தின் வடிவமைப்பும் மூலதன-சார்ந்த கவச வாங்குதலையும், நீண்ட நேர நிறுத்தத்தையும் தூண்டுகிறது. எளிய கவச சட்டங்கள் மற்றும் விரைவான மாற்றுத்திறன் கொண்ட கат்-ஷீட் அமைப்புகள், ஒரே இயந்திரத்தில் ஒரே சிப்டில் பல எஸ்கேயூக்களை இயக்க அனுமதிக்கின்றன, இதனால் உயர்-கலவை சூழல்களில் (2024 நெகிழ்வான பேக்கேஜிங் செலவு மாதிரி) ஒவ்வொரு பாகத்திற்கான கவச செலவு அமோர்டைசேஷன் $0.03 வரை குறைக்கப்படுகிறது. மாறுபட்ட தேவைகளை எதிர்கொள்ளும் தயாரிப்பாளர்களுக்கு, இந்த நெகிழ்வுத்தன்மை பெரும்பாலும் ரோல்-ஃபெட் உபகரணங்களின் வேகமான ஒவ்வொரு குழியின் சுழற்சி நேரத்தை விட முக்கியத்துவம் வாய்ந்ததாக இருக்கிறது.
உற்பத்தி அளவுகள் முழுவதும் செயல்பாட்டு திறன்
நிறுத்தத்திற்கான காரணிகள்: ரோல் மாற்றங்கள் மற்றும் ஷீட் ஏற்றுதல் சுழற்சிகள்
தொடர்ச்சியான உற்பத்தி வேகம் எவ்வளவு அடிக்கடி பொருள் மீண்டும் நிரப்புவதற்காக வரிசை நிறுத்தப்படுகிறது என்பதைச் சார்ந்துள்ளது. ரோல்-ஃபெட் அமைப்புகள் நூறுகள் கிலோகிராம் எடையுள்ள மாஸ்டர் ரோல்களை விரிக்கின்றன; முழுமையாக ஏற்றப்பட்ட ஒரு ரோல் உயர் வேக இயந்திரத்தை நான்கு மணி நேரம் அல்லது அதற்கு மேற்பட்ட நேரம் வரை செயல்பட வைக்க முடியும். தானியங்கி ஸ்ப்லைசிங் அல்லது அக்குமுலேட்டர்-உள்ள வரிசைகள் ஒவ்வொரு ஷிப்டிலும் ரோல் மாற்றத்தை 10 நிமிடங்கள் நிறுத்தமாக கட்டுப்படுத்துகின்றன, இதனால் மொத்த நிறுத்த நேரம் திட்டமிடப்பட்ட இயக்க நேரத்தின் 5% ஐ விட குறைவாக பராமரிக்கப்படுகிறது. மாறாக, கட்-ஷீட் இயந்திரங்கள் 200–300 தனித்தனியான தாள்களைக் கொண்டுள்ள ஸ்டாக் மேகசைன்களைச் சார்ந்துள்ளன. ஒவ்வொரு நிமிடத்திற்கும் 20 ஸ்ட்ரோக்குகள் என்ற சுழற்சி வேகத்தில், மேகசைன் தோராயமாக 15 நிமிடங்களில் காலியாகிவிடும், இது கையால் மீண்டும் நிரப்புவதை தேவைப்படுத்துகிறது, அது 2–3 நிமிடங்களை எடுக்கிறது. இந்த சுழற்சி-மீண்டும் நிரப்பும் ஓட்டம் 12–18% நிறுத்த நேரத்தை உருவாக்குகிறது, இது OEE (செயல்திறன் செயல்திறன் சுயவிளக்கம்) ஐ நேரடியாகக் குறைக்கிறது. ரோல்-ஃபெட் மற்றும் கட்-ஷீட் ROI ஒப்பீட்டு இயந்திரத் தேர்வை மேற்கொள்ளும்போது, இந்த நிறுத்த நேர வேறுபாடுகள் தொழிலாளர் பயன்பாடு மற்றும் வெளியீட்டு திறனை பாதிக்கும் முக்கிய காரணியாக மாறுகின்றன—குறிப்பாக பல ஷிப்டுகளில்.
ROI நன்மைக்கான இயக்க நீளத்தின் குறுக்கீட்டுப் புள்ளி
குறுகிய உற்பத்தி ஓட்டம், அதிக வகைப்பாடு கொண்ட உற்பத்தி ஆகியவை தாள்-வெட்டு வெப்ப வடிவமைப்பு (cut-sheet thermoforming) முறையின் விரைவான மாற்றுதலை இயல்பாகவே விரும்புகின்றன, இதில் எளிய கருவிகளை மாற்றுதலும், குறைந்த அளவு பொருளைக் கையாளுதலும் நிலையான செலவுகளை கட்டுப்பாட்டில் வைத்திருக்கின்றன. எனினும், ஒவ்வொரு வேலைக்கும் உற்பத்தி ஓட்டம் ஆயிரக்கணக்கான அலகுகளை விட அதிகமாக நீட்டிக்கப்படும்போது, தாள் ஊட்டுதலின் நிறுத்த நேரச் செலவு அந்த நன்மைகளை விட அதிகமாக ஆகிவிடுகிறது. தொழில் துறை நோக்கீடுகளின்படி, இந்த பொருளாதார மாற்றுப்புள்ளி ஒவ்வொரு கருவித் தொகுப்புக்கும் ஆண்டுக்கு தோராயமாக 50,000 அடையாளம் காணக்கூடிய பாகங்கள் என குறிப்பிடப்படுகிறது. இந்த அளவு உற்பத்தியில், ரோல்-ஊட்டும் (roll-fed) வரிசையின் குறைந்த தவறு விகிதம், நீடித்த தடையில்லா உற்பத்தி காலம் மற்றும் ஆயிரம் பாகங்களுக்கு குறைந்த தொழிலாளர் செலவு ஆகியவற்றால், OEE (Overall Equipment Effectiveness) ஒப்பிடத்தக்க தாள்-வெட்டு அமைப்பை விட 15–20 சதவீத புள்ளிகள் அதிகரிக்கிறது. இதன் விளைவாக ஏற்படும் ஒவ்வொரு அலகு செலவு சாதகம் பெரும்பாலும் 8–12% வரை அடைகிறது, இந்த லாபம் மேலும் உற்பத்தி அளவு அதிகரிக்கும்போது கூடுதலாக வளர்கிறது. ரோல்-ஃபெட் (RollFed) மற்றும் கат்-ஷீட் (CutSheet) ROI ஒப்பீட்டு இயந்திரத் தேர்வு பற்றி மதிப்பீடு செய்யும் வாங்குபவர்களுக்கு, இந்த உற்பத்தி ஓட்டத்தின் சிறந்த அளவை அளவிடுவது, ரோல்-ஊட்டும் தொழில்நுட்பத்தில் அதிக முதலீட்டின் மீள் பெறுதல் பொதுவாக 18 மாதங்கள் கால திட்டமிடல் காலக்கெலும் நிகழுமா என்பதை வெளிப்படுத்துகிறது—இது நீண்டகால செலவு அமைப்பை நேரடியாக பாதிக்கிறது.
பொருளாதார பயன்பாடு மற்றும் மறைமுக செலவு தாக்கங்கள்
துண்டு விகிதங்கள், ஓர கழிவுகள் மற்றும் வடிவத்தின் அடிப்படையில் கட்டண ஒழுங்குமுறை
பொருள் திறன் என்பது வெளிப்படையான விலை-ஒரு-பவுண்ட் ஒப்பீட்டை விட அதிகமாகும். ரோல்-ஃபெட் அமைப்புகள் தொடர் வெப்பின் துல்லியமான இணைப்பை உருவாக்குவதன் மூலம் ஓர வெட்டு கழிவை இயல்பாகவே குறைக்கின்றன, இது பெரும்பாலும் 5% க்கும் குறைவான கழிவு எச்சத்தை மட்டுமே விடும். எதிராக, கட்டுருவ தாள் இயந்திரங்கள் கிரிப்பர் விளிம்புகள் மற்றும் தாள் அளவு பொருத்தமின்மையை கணக்கில் எடுத்துக்கொள்ள வேண்டும், இது செவ்வகம் அல்லாத பாகங்களுக்கு 12–18% வரை கழிவு உருவாக்கும் (மாற்றுத்துறை தர அளவுகோல்கள், 2023). இந்த வேறுபாடு மறைமுக செலவுகளை நேரடியாக ஏற்படுத்துகிறது: அதிகரித்த கழிவு அகற்று கட்டணங்கள், கூடுதல் மீண்டும் தரம் செய்யப்படும் கையாளுதல் மற்றும் ஏற்கனவே குறிப்பிடத்தக்க தயாரிப்பு கார்பன் அடிச்சுவட்டை சேகரித்துவிட்ட இழந்த பொருள்.
சரக்கு தரவு போக்குவரத்து மேலும் இந்த சமன்பாட்டை மாற்றுகிறது. ரோல் ஸ்டாக் (Roll stock) அடர்த்தியான, சிறிய அலகுகளில் கப்பலில் அனுப்பப்படுகிறது, இது டிரக் லோட் பயன்பாட்டை அதிகபட்சமாக்குகிறது; ஒரு வழக்கமான 53-அடி டிரெய்லர், பேலெட்டில் (palletized) அடுக்கப்பட்ட தாள் வடிவில் உள்ளதை விட 20–25% அதிக நிகர பொருள் எடையை ரோல் வடிவில் கொண்டு செல்ல முடியும், இது ஒரு டனுக்கு தரவு போக்குவரத்து செலவையும், ஒவ்வொரு பாகத்திற்குமான சேமிப்பிடத்தின் இடத்தையும் குறைக்கிறது. பயணத்தின் போது ஓரங்களுக்கு ஏற்படும் சேதம் மற்றும் ஈரப்பதம் ஆகியவற்றால் தாள் பாதிக்கப்படுவது பாதுகாப்பு பேக்கேஜிங்கை கட்டாயப்படுத்தலாம், மேலும் செயல்முறையின் போது நிராகரிக்கப்பட்ட பாகங்களை உருவாக்கலாம். இந்த வழங்கல் சங்கிலியின் திறனின்மைகளை கணக்கில் கொண்டால், ரோல்-ஃபெட் (roll-fed) வடிவமைப்புகளிலிருந்து கிடைக்கும் பொருள் செலவு மிச்சம் பதிலீடு செய்யப்படும் துறைமுகத்திற்கு அப்பாலும் பெருகுகிறது—இது தொடர்ச்சியான, குறைந்த இழப்பு உற்பத்தி தேவையுள்ள அதிக அளவு, மெல்லிய தடிமன் கொண்ட பயன்பாடுகளில் அவற்றின் நன்மையை மேலும் வலுப்படுத்துகிறது.
உற்பத்தி வீதம் மற்றும் ஒரு அலகு செலவு மாறுபாடு
மொத்த முதலீட்டு விளைவை (ROI) ஒப்பிடும்போது, ரோல்-ஃபெட் மற்றும் கат்-ஷீட் தெர்மோஃபார்மிங் இயந்திரங்களுக்கு இடையே உற்பத்தி வேகம் நேரடியாக ஒரு அலகின் செலவை மாற்றும் தன்மையை நிர்ணயிக்கிறது. ரோல்-ஃபெட் அமைப்புகள் தொடர்ச்சியான வெப் (web) ஐச் செயலாக்குகின்றன, இதனால் ஷீட் இண்டெக்ஸிங் நிறுத்த நேரம் நீக்கப்படுகிறது மற்றும் ஒவ்வொரு நிமிடத்திற்கும் 25–35 சைக்கிள்கள் வீதம் செயல்பட முடிகிறது. எதிராக, கத்-ஷீட் இயந்திரங்கள் தனித்தனியான ஷீட்களை வைத்தல் மற்றும் அவற்றை அகற்றுதல் ஆகியவற்றை தேவைப்படுத்துகின்றன, இதனால் பொதுவாக ஒவ்வொரு நிமிடத்திற்கும் 15–20 சைக்கிள்கள் வரையில் மட்டுப்படுத்தப்படுகின்றன. இந்த உற்பத்தி வேக வித்தியாசம் காரணமாக, ரோல்-ஃபெட் வரிசைகள் பொதுவாக மணிக்கு 50–70% அதிக அலகுகளை உற்பத்தி செய்கின்றன, இது ஒவ்வொரு பாகத்திற்கும் ஒதுக்கப்படும் நிலையான செலவுகளை கடுமையாகக் குறைக்கிறது.
நிலையான செலவுகள்—பழைமையாக்கம், வசதி செலவுகள், மறைமுக தொழிலாளர் செலவுகள்—எந்த அளவு உற்பத்தியை சார்ந்தும் மாறாமல் நிலையாக இருக்கும். இந்த செலவுகளை அதிக அளவு அலகுகளில் பரவலாக பகிர்ந்து கொள்வதன் மூலம் ஒவ்வொரு அலகின் மீதான சுமை குறைகிறது. 80% ஓஇஇ (OEE) இல் இயங்கும் ரோல்-ஃபெட் இயந்திரம், 60% ஓஇஇ (OEE) இல் இயங்கும் கат்-ஷீட் அமைப்பை விட மேலாண்மை செலவுகளை மிக திறமையாக ஏற்றுக்கொள்ளும். இதன் விளைவாக, அதிக அளவு உற்பத்திக்கு 15–25% வரை மொத்த அலகு செலவில் குறைப்பு ஏற்படலாம். ஆற்றல் நுகர்வும் இதே தர்க்கத்தைப் பின்பற்றுகிறது. ஒரு ரோல்-ஃபெட் இயந்திரம் உச்ச மின்சக்தியை அதிகமாக எடுத்தாலும், அதன் வேகமான சுழற்சி விகிதம் அந்த ஆற்றலை அதிக அளவு அலகுகளில் பரவலாக பகிர்ந்து கொள்ளும், பெரும்பாலும் ஒவ்வொரு பாகத்திற்கும் கிலோவாட்-மணி (kWh) அளவில் குறைந்த மதிப்பை வழங்கும்.
குறைவான முதல் முதல் உற்பத்தி அளவுகளுக்கு, ரோல்-ஃபெட் உபகரணங்களின் அதிக முதலீட்டுச் செலவு அவற்றின் உற்பத்தி வேகத்தின் நன்மையை ஈடுகட்டலாம். எனினும், குறுக்குவெட்டுப் புள்ளியை மீறிய பின்—பொதுவாக ஆண்டுக்கு 2–3 மில்லியன் பாகங்கள்—அலகு செலவு உணர்திறன் தெளிவாக ரோல்-ஃபெட் தெர்மோஃபார்மிங்கை நோக்கி மாறுகிறது. எனவே, இயந்திரத்தைத் தேர்வு செய்யும்போது, அதன் வாங்கும் விலை மட்டுமல்லாமல், உபகரணத்தின் ஆயுள் காலத்தில் ஒவ்வொரு பாகத்தின் லாபத்தின் மீது உற்பத்தி வேகத்தின் தொடர் விளைவையும் கவனத்தில் கொள்ள வேண்டும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கேள்வி 1: ரோல்-ஃபெட் மற்றும் கட்-ஷீட் இயந்திரங்களுக்கு இடையிலான முதன்மை வேறுபாடுகள் முதல் செலவுகளில் என்ன?
ரோல்-ஃபெட் அமைப்புகளின் முதல் செலவுகள் அதிகமாக இருக்கும், பொதுவாக $450,000 முதல் $800,000 வரை இருக்கும், அதே நேரத்தில் கட்-ஷீட் இயந்திரங்கள் $140,000 முதல் $320,000 வரை இருக்கும். ரோல்-ஃபெட் அமைப்புகளுக்கான கருவிகள் மிகவும் விலையுயர்ந்தவையாக இருக்கும், ஆனால் அவை அதிக உற்பத்தி அளவுகளுக்கு அதிக உற்பத்தி வேகத்தை வழங்கும்.
கேள்வி 2: இந்த இயந்திரங்கள் கருவிகளின் துல்லியத்தில் எவ்வாறு வேறுபடுகின்றன?
ரோல்-ஃபெட் கட்டமைப்புகளுக்கு குறிப்பிட்ட வார்ப்புகள் தேவைப்படுகின்றன, இது எஸ்கியூ நெகிழ்வுத்தன்மையைக் குறைக்கிறது மற்றும் மாற்று நேரத்தை நீண்ட நேரமாக்குகிறது. கат்-ஷீட் கட்டமைப்புகள் விரைவான மாற்றுகளை ஆதரிக்கின்றன மற்றும் உயர் கலவை உற்பத்தியை திறம்பட ஏற்றுக்கொள்ள முடியும்.
கே3: அதிக அளவு செயல்பாடுகளுக்கு எந்த கட்டமைப்பு மிகவும் திறமையானது?
அதிக அளவு செயல்பாடுகளுக்கு ரோல்-ஃபெட் கட்டமைப்புகள் மிகவும் திறமையானவை, ஏனெனில் இவை குறைந்த கழிவு விகிதங்களையும், ஒழுங்குபடுத்தப்பட்ட போக்குவரத்து தருவாய்களையும், உயர் வெளியீட்டையும் வழங்குகின்றன. இந்த நன்மைகள் பொதுவாக ஆண்டுக்கு சில மில்லியன் பாகங்களை விட அதிகமாக உற்பத்தி செய்யும் போது அதிக முதலீட்டுச் செலவுகளை விட மேலோங்குகின்றன.
கே4: கட்-ஷீட் கட்டமைப்புகளை இயக்குவதன் மறைந்த செலவுகள் என்ன?
கட்-ஷீட் கட்டமைப்புகள் அதிக கழிவு விகிதங்களை உருவாக்குகின்றன, கூடுதல் மீண்டும் கலக்கும் கையாளுதலை தேவைப்படுத்துகின்றன மற்றும் போக்குவரத்தின் போது ஓரங்களில் சேதம் ஏற்படுகிறது. இந்த மறைந்த செலவுகள் செவ்வகம் அல்லாத பாகங்களை உற்பத்தி செய்யும் போது லாப வரம்புகளை குறைத்துவிடும்.
கே5: ரோல்-ஃபெட் கட்டமைப்புகளுக்கான முதலீட்டு மீள் விளைவு (ஆர்ஓஐ) பொருளாதார கடந்த புள்ளி என்ன?
முதலீட்டின் வசூலாகும் புள்ளியானது தோராயமாக ஆண்டுக்கு 2–3 மில்லியன் பாகங்கள் ஆகும், அங்கு ரோல்-ஃபெட் அமைப்புகளின் திறன் மற்றும் குறைந்த அலகு செலவுகள் அவற்றின் ஆரம்ப முதலீட்டை ஈடுகட்டும்.