
 EN
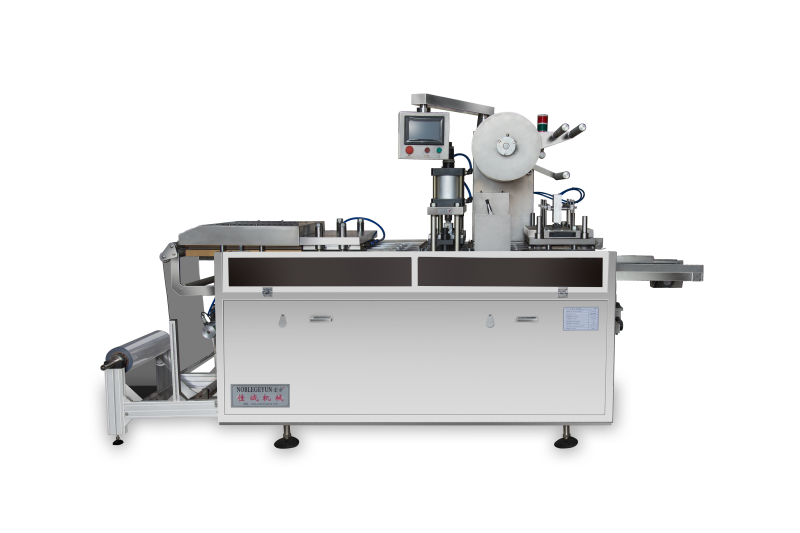
ការវិនិយោគដំបូង និងសេដ្ឋកិច្ចនៃឧបករណ៍
នៅពេលធ្វើការប្រៀបធៀបរវាងបែបរ៉ូល-ហ៊ីដ បែបកាត់ជាសន្លឹក ការប្រៀបធៀបអត្រាប្រាក់ចំណេញ (ROI) សម្រាប់ការជ្រើសរើសម៉ាស៊ីន៖ ការចំណាយដើមដំបូង និងយុទ្ធសាស្ត្រគ្រឿងបរិក្ខារសម្រាប់រយៈពេលវែង ជាទូទៅបង្កឱ្យមានភាពខុសគ្នាធ្ងន់ធ្ងរបំផុតចំពោះថ្លៃសរុបនៃការទិញ។ ទោះបីជាប្រព័ន្ធបញ្ជូនដោយរបារ (roll-fed systems) ផ្តល់នូវល្បឿនផលិតកម្មខ្ពស់ក៏ដោយ ក៏តម្លៃដើមដែលខ្ពស់ជាង និងគ្រឿងបរិក្ខារដែលមានភាពរឹងមាំ អាចប៉ះពាល់ដល់ប្រាក់ចំណេញ ប្រសិនបើបរិមាណផលិតកម្មមិនគ្រប់គ្រាន់ដើម្បីគ្រប់គ្រងការវិនិយោគនេះទេ។ ផ្ទុយទៅវិញ ម៉ាស៊ីនប្រើសន្លឹកកាត់ (cut-sheet machines) ផ្តល់នូវរបារទាបសម្រាប់ចូលទៅក្នុងទីផ្សារ ប៉ុន្តែតម្រូវឱ្យមានការវិភាគយ៉ាងប្រុងប្រយ័ត្នចំពោះការចំណាយសម្រាប់ការផ្លាស់ប្តូរប្រព័ន្ធ និងការបែងចែកថ្លៃគ្រឿងបរិក្ខារសម្រាប់ផលិតផលមួយៗ។ ផ្នែករងខាងក្រោមនេះ នឹងវិភាគយ៉ាងលម្អិតអំពីគោលគំនិតសេដ្ឋកិច្ចទាំងនេះ។
ការទិញម៉ាស៊ីន ការដំឡើង និងតម្រូវការសម្រាប់អាគារ
តម្លៃទិញខ្សែផលិតការដែលប្រើវិធីធ្វើឱ្យក្តៅ គឺគ្រាន់តែជាការចាប់ផ្តើមប៉ុណ្ណោះ។ ការសិក្សាអំពីការប្រៀបធៀបឧបករណ៍ដែលបានវិនិយោគនៅឆ្នាំ 2024 បានបង្ហាញថា ប្រព័ន្ធដែលបានភ្ជាប់គ្នាទាំងស្រុងដែលប្រើសន្លឹកដែលបានរួមជាប់គ្នាតាមរយៈការប្រើរ៉ូល ជាទូទៅតម្រូវឱ្យមានការចំណាយប្រហែល ៤៥០,០០០ ដល់ ៨០០,០០០ ដុល្លារអាមេរិក ដើម្បីដំឡើងឱ្យបានរួចរាល់ ខណះដែលម៉ាស៊ីនប្រើសន្លឹកដែលបានកាត់ជាប់គ្នាមានតម្លៃចាប់ពី ១៤០,០០០ ដល់ ៣២០,០០០ ដុល្លារអាមេរិក។ ភាពខុសគ្នានេះក៏ពង្រីកទៅដល់ការរៀបចំស្ថានីយ៍ផងដែរ៖ ខ្សែផលិតការដែលប្រើរ៉ូលទាមទារការពង្រឹងជាន់ផ្ទះសម្រាប់គ្រាប់រ៉ូល ប្រព័ន្ធអគ្គិសនីដែលមានសមត្ថភាពខ្ពស់ជាង (ជាទូទៅគឺ ៤០០ អេម្បេរ បើធៀបនឹង ២០០ អេម្បេរ សម្រាប់ម៉ាស៊ីនប្រើសន្លឹកដែលបានកាត់) និងបន្ទាត់ម៉ាស៊ីនបើកបរខ្យល់ដែលបានរៀបចំជាពិសេស ដើម្បីគ្រប់គ្រងការដឹកជញ្ជូនសន្លឹកបន្តបន្ទាប់។ ផ្ទុយទៅវិញ ម៉ាស៊ីនប្រើសន្លឹកដែលបានកាត់ កាន់តែមានទំហំតូចជាងប្រហែល ៤០% និងអាចដំឡើងបានលើជាន់ផ្ទះឧស្សាហកម្មធម្មតាដោយគ្មានការកែប្រែច្រើន។ ភាពខុសគ្នាទាំងនេះធ្វើឱ្យរយៈពេលសងប្រាក់វិនិយោគ (payback period) កាន់តែខ្លីសម្រាប់ប្រតិបត្តិការដែលមានបរិមាណទាប ដែលមិនអាចទទួលយកបាននូវការចំណាយបន្ថែមដែលធ្ងន់ធ្ងរជាងនេះ ដែលបណ្តាលមកពីការដំឡើងប្រព័ន្ធដែលប្រើរ៉ូល។
ថ្លៃឧបករណ៍ រយៈពេលដែលត្រូវរង់ចាំ និងភាពអាចផ្លាស់ប្តូរបានយ៉ាងរហ័ស
សេដ្ឋកិច្ចនៃការផលិតឧបករណ៍ធ្វើឱ្យគម្លាតនៃការវិនិយោគដំបូងកាន់តែធ្ងន់។ គ្រឿងបរិក្ខារផលិតប្រភេទរ៉ូល-ហេដ (roll-fed) ធម្មតា—ដែលត្រូវបានរំលុបពីស្ពាន់ដែកដែលមានភាពរឹងមាំ ដើម្បីទប់ទល់នឹងវដ្តការផលិតរាប់លានដង—មានតម្លៃចាប់ពី ៦០,០០០ ដល់ ១២០,០០០ ដុល្លារអាមេរិក ហើយត្រូវការពេលវេលាដល់ ៨–១៦ សប្តាហ៍ (សន្ទស្សន៍តម្លៃគ្រឿងបរិក្ខារ ២០២៤)។ គ្រឿងបរិក្ខារប្រភេទកាត់សន្លឹក (cut-sheet) ដែលជាទូទៅផលិតពីអាលុយមីញ៉ូម ឬដែកទន់ មានតម្លៃជាមធ្យមចាប់ពី ១២,០០០ ដល់ ៣៥,០០០ ដុល្លារអាមេរិក ហើយអាចដឹកជញ្ជូនបានក្នុងរយៈពេល ៣–៦ សប្តាហ៍។ ផលប៉ះពាល់ដល់ប្រតិបត្តិការក៏មានភាពច្បាស់លាស់ដែរ៖
| ត្រឹមត្រូវ | ការបង្កើតគំរូប្រភេទរ៉ូល-ហេដ / ការផលិតក្នុងបរិមាណមធ្យម | ការផលិតប្រភេទកាត់សន្លឹកដែលមានភាពអាចបត់បែនបាន |
|---|---|---|
| តម្លៃគ្រឿងបរិក្ខារ (មួយប៉ះផ្ទះ) | $85,000 | $20,000 |
| ពេលវេលាចំណាយ | ១២ សប្តាហ៍ | ៤ សប្តាហ៍ |
| រយៈពេលផ្លាស់ប្តូរប្រតិបត្តិការ | ៨–១៤ ម៉ោង | ១–៣ ម៉ោង |
| ភាពអាចបត់បែនបាននៃ SKU | ទាប – គ្រឿងបរិក្ខារដែលបានកំណត់សម្រាប់ផ្នែកមួយ | ខ្ពស់ – កាសេតផ្លាស់ប្តូរយ៉ាងឆាប់រហ័ស |
ដោយសារបន្ទាត់ដែលប្រើសន្លឹករាយ (roll-fed) ធ្វើឱ្យអ្នកផលិតចង់ប្រើគ្រឿងបរិក្ខារជាក់លាក់ ដូច្នេះគ្រប់ការរចនាផ្នែកថ្មីនឹងបណ្តាលឱ្យមានការទិញគ្រឿងបរិក្ខារថ្មីដែលចំណាយច្រើន និងពេលវេលាប៉ះពាល់ដែលយូរ។ ប៉ុន្តែប្រព័ន្ធដែលប្រើសន្លឹកកាត់ (cut-sheet) ដែលមានគ្រឿងបរិក្ខារសាមញ្ញ និងសមត្ថភាពផ្លាស់ប្តូរយ៉ាងឆាប់រហ័ស អនុញ្ញាតឱ្យម៉ាស៊ីនមួយប៉ុណ្ណោះដំណាំផលិតផលច្រើនប្រភេទក្នុងមួយការផ្លាស់ប្តូរ (shift) ដែលបន្ថយការចែកចាយថ្លៃគ្រឿងបរិក្ខារសម្រាប់ផ្នែកមួយទៅតិចប៉ុណ្ណោះដល់ $០,០៣ ក្នុងបរិយាកាសផលិតផលច្រើនប្រភេទ (2024 flexible-packaging cost model)។ សម្រាប់អ្នកផលិតដែលប្រឈមនឹងតម្រូវការប្រែប្រួល សមត្ថភាពនេះជាញឹកញាប់មានតម្លៃជាងពេលវេលាដែលរហ័សជាងក្នុងការផលិតមួយផ្នែក (per-cavity cycle times) នៅលើបរិក្ខារដែលប្រើសន្លឹករាយ។
ប្រសិទ្ធភាពប្រតិបត្តិការតាមបរិមាណផលិតកម្ម
កត្តាបណ្តាលឱ្យឈប់ដំណាំ៖ ការផ្លាស់ប្តូរសន្លឹករាយ ប្រឆាំងនឹង ចក្ខុវិសារនៃការដាក់សន្លឹកកាត់
ការផ្តល់ផលិតផលបន្តគឺអាស្រ័យលើប្រេកង់ដែលបន្ទាត់បញ្ឈប់ដើម្បីបំពេរវត្ថុធាតុ។ ប្រព័ន្ធដែលប្រើការប៉ះរ៉ូល (Roll-fed systems) ប៉ះរ៉ូលម៉ាស្ទ័រដែលមានទម្ងន់រាប់សិបគីឡូក្រាម; រ៉ូលដែលបានប៉ះពេញអាចបំពេរម៉ាស៊ីនល្បឿនខ្ពស់រយៈពេលបួនម៉ោង ឬច្រើនជាងនេះ។ ប្រព័ន្ធដែលមានការភ្ជាប់ស្វ័យប្រវ័ត្តិ ឬប្រព័ន្ធដែលមានឧបករណ៍ស្តុក (accumulator) អាចកំណត់ពេលវេលាប្តូររ៉ូលទៅតែ ១០ នាទីក្នុងមួយការផ្លាស់ប្តូរការងារ (shift) ដែលធ្វើឱ្យពេលវេលាប៉ះពាក់ (downtime) សរុបមានតម្លៃទាបជាង ៥% នៃពេលវេលាប្រតិបត្តិការដែលបានកំណត់។ ផ្ទុយទៅនឹងនេះ ម៉ាស៊ីនដែលប្រើសន្លឹកកាត់ (cut-sheet machines) ពឹងផ្អែកលើថាសស្តុក (stack magazines) ដែលជាទូទៅអាចផ្ទុកសន្លឹកបាន ២០០–៣០០ សន្លឹក។ នៅលើអត្រាប៉ះ ២០ ដងក្នុងមួយនាទី ថាសស្តុកនេះនឹងទទេក្នុងរយៈពេលប្រហែល ១៥ នាទី ដែលបង្ខំឱ្យបំពេរដោយដៃ ដែលចំណាយពេល ២–៣ នាទី។ ចំណាប់អារម្មណ៍នេះ (cycle-reload rhythm) បណ្តាលឱ្យមានពេលវេលាប៉ះពាក់ ១២–១៨% ដែលប៉ះពាល់ដោយផ្ទាល់ដល់ OEE (Overall Equipment Effectiveness)។ នៅពេលធ្វើការប្រៀបធៀប ROI រវាង RollFed និង CutSheet សម្រាប់ការជ្រើសរើសម៉ាស៊ីន ភាពខុសគ្នានៃពេលវេលាប៉ះពាក់ទាំងនេះក្លាយជាកត្តាសំខាន់មួយដែលប៉ះពាល់ដល់ការប្រើប្រាស់កម្លាំងពលកម្ម និងសមត្ថភាពផលិតកម្ម—ជាពិសេសនៅពេលដំណាំការងារច្រើនជាងមួយ។
ចំណុចឆ្លងនៃប្រវែងការដំណាំ (Run-Length Crossover Point) សម្រាប់អត្ថប្រយោជន៍ ROI
ការផលិតដែលមានរយៈពេលខ្លី និងមានគំរូច្រើនប្រភេទ ជាធម្មតាបណ្តាលឱ្យមានការផ្លាស់ប្តូរយ៉ាងឆាប់រហ័សនៅក្នុងដំណាំរាងកាត់ (cut-sheet thermoforming) ដែលការផ្លាស់ប្តូរឧបករណ៍ដែលងាយស្រួល និងការដំណាំវត្ថុធាតុដើមក្នុងបរិមាណទាប អាចរក្សាបាននូវថ្លៃដើមថេរឱ្យនៅក្នុងកម្រិតដែលគ្រប់គ្រងបាន។ ទោះយ៉ាងណាក៏ដោយ នៅពេលដែលចំនួនផលិតក្នុងមួយការបញ្ជាទិញកើនឡើងលើសពីប៉ុន្មានពាន់ឯកសារ ការបាត់បង់ពេលវេលាដែលកើតឡើងដោយសារការបំពេញសន្លឹក (sheet feeding) ចាប់ផ្តើមលើសពីអត្ថប្រយោជន៍ទាំងនេះ។ ការសង្កេតការណ៍ក្នុងវិស័យនេះបានបញ្ជាក់ថា ចំណុចប្រសព្វសេដ្ឋកិច្ច (economic crossover) ស្ថិតនៅជិត ៥០,០០០ ឯកសារដូចគ្នាក្នុងមួយឆ្នាំ សម្រាប់មួយសំណុំឧបករណ៍។ នៅកម្រិតបរិមាណនេះ បន្ទាត់ផលិតដែលប្រើរ៉ូល (roll-fed line) មានអត្ថប្រយោជន៍ដូចជា ការបាត់បង់វត្ថុធាតុតិចជាង ពេលវេលាបន្តផលិតដែលគ្មានការរំខានយូរជាង និងការប្រើប្រាស់កម្លាំងពលកម្មតិចជាងក្នុងមួយពាន់ឯកសារ ដែលរួមគ្នាបណ្តាលឱ្យសូចនាករប្រសិទ្ធភាពសរុប (OEE) កើនឡើង ១៥–២០ ភាគរយ ធៀបនឹងប្រព័ន្ធដំណាំរាងកាត់ (cut-sheet configuration) ដែលស្មើគ្នា។ អត្ថប្រយោជន៍នៃថ្លៃដើមក្នុងមួយឯកសារ ដែលកើតចេញពីការផ្លាស់ប្តូរនេះ ជាធម្មតាធ្វើឱ្យមានការកាត់បន្ថយ ៨–១២% ដែលអត្ថប្រយោជន៍នេះកាន់តែកើនឡើងទៀត នៅពេលបរិមាណផលិតកើនឡើង។ សម្រាប់អ្នកទិញដែលកំពុងវាយតម្លៃការប្រៀបធៀបផលប៉ះពាល់សេដ្ឋកិច្ច (ROI) រវាង RollFed និង CutSheet ក្នុងការជ្រើសរើសម៉ាស៊ីន ការកំណត់ចំនួនបរិមាណផលិតដែលផ្តល់ប្រសិទ្ធភាពល្អបំផុត (run-length sweet spot) នេះ អាចបង្ហាញបានថា ការវិនិយោគដំបូងដែលខ្ពស់ជាងនេះសម្រាប់បច្ចេកវិទ្យាប្រព័ន្ធរ៉ូល (roll-fed technology) អាចបានផលត្រឡប់វិញក្នុងរយៈពេលគ្រោងការណ៍ធម្មតា ១៨ ខែ ឬអត្ថប្រយោជន៍នេះមានឥទ្ធិពលដោយផ្ទាល់លើរចនាសម្ព័ន្ធថ្លៃដើមសេដ្ឋកិច្ចរយៈពេលវែង។
ការប្រើប្រាស់សម្ភារៈ និងផលប៉ះពាល់ដល់ថ្លៃដើមដែលមិនច្បាស់លាស់
អត្រាសំរាម ការខូចខាតនៅជ្រុង និងការប្រើប្រាស់ប្រសើរបំផុតនៃការដឹកជញ្ជូនតាមទ្រង់ទ្រាយ
ប្រសិទ្ធភាពនៃការប្រើប្រាស់សម្ភារៈមិនមែនគ្រាន់តែមានន័យដល់ការប្រៀបធៀបតម្លៃក្នុងមួយផោនប៉ុណ្ណោះទេ។ ប្រព័ន្ធដែលប្រើប្រាស់សម្ភារៈជាទម្រង់រ៉ូល (roll-fed) មានលក្ខណៈស្វ័យប្រវ័ត្តិក្នុងការកាត់បន្ថយការខូចខាតនៅជ្រុង ដោយសារតែសម្ភារៈដែលមានទម្រង់ជាប៉ាន់ (continuous web) អាចត្រូវបានកំណត់ទីតាំងយ៉ាងត្រឹមត្រូវទៅកាន់ស្ថានីយ៍បង្កើត ហើយជាញឹកញាប់នៅសល់សំរាមដែលមានរាងស្គាលេត (skeletal scrap) តិចជាង ៥%។ ផ្ទុយទៅវិញ ម៉ាស៊ីនដែលប្រើសម្ភារៈជាទម្រង់សន្លឹក (cut-sheet machines) ត្រូវគិតគូរពីចន្លោះដែលត្រូវបានកាត់ដើម្បីចាប់កាន់ (gripper margins) និងភាពមិនសមស្របរវាងទំហំសន្លឹក ដែលបណ្តាលឱ្យមានសំរាមដែលអាចឈានដល់ ១២–១៨% សម្រាប់ផ្នែកដែលមិនមានរាងចតុកោណ (តាមស្តង់ដារឧស្សាហកម្មការប៉ះ (converting-industry benchmarks), ២០២៣)។ ភាពខុសគ្នានេះប៉ះពាល់ដោយផ្ទាល់ដល់ថ្លៃដើមដែលមិនច្បាស់លាស់៖ ថ្លៃដើមខ្ពស់សម្រាប់ការដកសំរាមចេញ ការដោះស្រាយសំរាមដែលត្រូវបានប្រមូលឡើងវិញ (regrind handling) បន្ថែម និងសម្ភារៈដែលបាត់បង់ទៅ ដែលបានបង្កើតបានផលប៉ះពាល់ដល់បរិស្ថាន (carbon footprint) រួចហើយ។
ការគ្រប់គ្រងដឹកជញ្ជូនទំនិញ បន្តធ្វើឱ្យសមីការនេះមានភាពច្បាស់លាស់ថែមទៀត។ ស្តុករាងវែង (Roll stock) ត្រូវបានដឹកជញ្ជូនក្នុងឯកតាដែលមានសារធាតុដែលបានរួមបញ្ចូលគ្នាយ៉ាងណែន ដើម្បីប្រើប្រាស់ផាកដឹកជញ្ជូនឱ្យបានអតិបរមា។ ផាកដឹកជញ្ជូនប្រវែង ៥៣ ហ្វីត ធម្មតាអាចដឹកជញ្ជូនទម្ងន់សារធាតុសុទ្ធ (net material weight) បានច្រើនជាង ២០–២៥% ក្នុងទម្រង់វែង (roll form) ជាងការដឹកជញ្ជូនក្នុងទម្រង់សន្លឹកដែលបានដាក់លើប៉ាឡេត (palletized sheet stacks) ដែលជាការកាត់បន្ថយថ្លៃដឹកជញ្ជូនក្នុងមួយតោន និងការប្រើប្រាស់ទីកន្លែងផ្ទុកក្នុងរោងចក្រក្នុងមួយផ្នែក។ សន្លឹកដែលងាយរងរបួសនៅតាមគែម និងរងផលប៉ះពាល់ពីសំណើមក្នុងអំឡុងពេលដឹកជញ្ជូន ក៏អាចបង្ខំឱ្យប្រើប្រាស់ការវ៉ែកបើកបរ និងបណ្តាលឱ្យមានការបដិសេធផ្នែកក្នុងដំណាំផលិតកម្មផងដែរ។ ការគិតគូរពីបញ្ហាប្រឈមទាំងនេះនៅក្នុងខ្សែសង្វាក់ផលិតកម្ម បង្ហាញថា ការសន្សំសំចៃថ្លៃសារធាតុពីការរចនាដែលប្រើសន្លឹកវែង (roll-fed designs) ជាញឹកញាប់មានឥទ្ធិពលកាន់តែខ្លាំងជាងតែនៅចំណុចដែលដឹកជញ្ជូនចូល (unloading dock) ប៉ុណ្ណោះ—ដែលជាការពង្រឹងអត្ថប្រយោជន៍របស់វាក្នុងការប្រើប្រាស់សម្រាប់ការផលិតកម្មបរិមាណច្រើន និងសន្លឹកប្រកបដោយភាពប្រើប្រាស់បានទាប (thin-gauge) ដែលត្រូវការសមត្ថភាពផលិតកម្មដែលស្ថិរស្ថេរ និងមានការខាតបង់តិចប៉ុណ្ណោះ។
ភាពពិតអំពីសមត្ថភាពផលិតកម្ម និងភាពរសាយនៃថ្លៃឯកតា
នៅពេលប្រៀបធៀបគ្រឿងចក្រធ្វើរាងដោយការផ្តាច់ក្តៅ (thermoforming) ប្រភេទរ៉ូល-ហេតុ (roll-fed) និងប្រភេទសៀត-កាត់ (cut-sheet) សម្រាប់ការវាយតម្លៃផលប៉ះពាល់លើអត្ថប្រយោជន៍វិនិយោគ (ROI) ការផលិតបានក្នុងមួយឯកតា (throughput) គឺជាកត្តាដែលគ្រប់គ្រងដោយផ្ទាល់ចំពោះភាពអាស្រ័យនៃថ្លៃដើមក្នុងមួយឯកតា។ ប្រព័ន្ធប្រភេទរ៉ូល-ហេតុដំណាំសារធាតុបន្តបន្ទាប់គ្មានពេលឈប់សម្រាប់ការរៀបចំសៀត (sheet-indexing dwell time) ហើយអាចប៉ាន់ស្មានបានថា វាអាចប៉ះពាល់បាន ២៥–៣៥ ដងក្នុងមួយនាទី។ ផ្ទុយទៅវិញ គ្រឿងចក្រប្រភេទសៀត-កាត់ត្រូវការការដាក់ និងដកសៀតដែលមានទំហំជាក់ស្តែង ដែលជាទូទៅមានកំណត់នៅ ១៥–២០ ដងក្នុងមួយនាទី។ ភាពខុសគ្នានៃការផលិតបានក្នុងមួយឯកតានេះ បណ្តាលឱ្យបន្ទាត់ប្រភេទរ៉ូល-ហេតុផលិតបានច្រើនជាង ៥០–៧០% នៅក្នុងមួយម៉ោង ដែលបន្ថយយ៉ាងខ្លាំងនូវការចំណាយថេរ (fixed overhead) ដែលបានចែកចាយទៅលើផ្នែកនីមួយៗ។
ថ្លៃដើមថេរ—ការធ្លាក់តម្លៃ ថ្លៃដើមសំណង់ និងពលកម្មប្រយោគ—នៅតែថេរ មិនអាស្រ័យលើបរិមាណផលិតកម្មទេ។ ការបែងចែកថ្លៃដើមទាំងនេះលើបរិមាណឯកតាដែលធំជាងនេះ នឹងធ្វើឱ្យថ្លៃដើមក្នុងមួយឯកតាបន្ថយចុះ។ ម៉ាស៊ីនដែលប្រើប្រាស់វ៉ែកស៊ីល (roll-fed) ដែលដំណាំនៅ ៨០% OEE អាចទទួលយកថ្លៃដើមបន្ទាប់បានយ៉ាងមានប្រសិទ្ធភាពជាងម៉ាស៊ីនប្រក្រតី (cut-sheet) ដែលដំណាំនៅ ៦០% OEE។ លទ្ធផលគឺ៖ ការបន្ថយថ្លៃដើមសរុបក្នុងមួយឯកតាបាន ១៥–២៥% សម្រាប់ការផលិតកម្មបរិមាណខ្ពស់។ ការប្រើប្រាស់ថាមពលក៏បានធ្វើតាមហេតុផលដូចគ្នានេះដែរ។ ទោះបីជាម៉ាស៊ីនប្រភេទ roll-fed អាចទាញយកថាមពលកំពូលខ្ពស់ជាងក៏ដោយ ក៏អត្រាបរិវេណរបស់វាដែលលឿនជាងនេះ នឹងចែកចាយថាមពលនោះទៅលើឯកតាជាច្រើនជាង ដែលជាញឹកញាប់បណ្តាលឱ្យបាន kWh ក្នុងមួយឯកតាទាបជាង។
សម្រាប់បរិមាណផលិតកម្មទាបដល់មធ្យម ថ្លៃដើមដែលខ្ពស់សម្រាប់គ្រឿងចក្រដែលប្រើប្រាស់សន្លឹករាងវែង (roll-fed) អាចប៉ះពាល់ដល់អត្ថប្រយោជន៍របស់វាក្នុងការផលិតបានច្រើន។ ទោះយ៉ាងណាក៏ដោយ នៅពេលដែលបរិមាណផលិតកម្មលើសពីចំណុចប្រសព្វ (crossover point)—ដែលជាទូទៅគឺ ២–៣ លានផ្នែកក្នុងមួយឆ្នាំ—ភាពរហ័សរហួននៃថ្លៃដើមក្នុងមួយផ្នែក នឹងផ្លាស់ប្តូរយ៉ាងច្បាស់ទៅកាន់គ្រឿងចក្រ thermoforming ប្រភេទ roll-fed។ ដូច្នេះ ការជ្រើសរើសគ្រឿងចក្រគួរតែពិចារណាមិនតែតម្លៃទិញប៉ុណ្ណោះទេ ប៉ុន្តែក៏គួរតែពិចារណាផងដែរពីឥទ្ធិពលសរុបដែលកើតឡើងពីល្បឿនផលិតកម្ម លើប្រាក់ចំណេញក្នុងមួយផ្នែក ក្នុងអំឡុងពេលដែលគ្រឿងចក្រត្រូវបានប្រើប្រាស់។
សំណួរញឹកញាប់
សំណួរទី១៖ តើគ្រឿងចក្រប្រភេទ roll-fed និង cut-sheet មានភាពខុសគ្នាដែលសំខាន់ៗអ្វីខ្លះ ចំពោះថ្លៃដើមដំបូង?
ប្រព័ន្ធប្រភេទ roll-fed មានថ្លៃដើមដំបូងខ្ពស់ជាង ដែលជាទូទៅមានជួរចាប់ពី ៤៥០,០០០ ដល់ ៨០០,០០០ ដុល្លារអាមេរិក បើប្រៀបធៀបទៅនឹងគ្រឿងចក្រប្រភេទ cut-sheet ដែលមានថ្លៃចាប់ពី ១៤០,០០០ ដល់ ៣២០,០០០ ដុល្លារអាមេរិក។ ឧបករណ៍ប៉ះ (tooling) សម្រាប់ប្រព័ន្ធប្រភេទ roll-fed មានថ្លៃខ្ពស់ជាងគ្រាន់តែច្រើន ប៉ុន្តែវាផ្តល់ល្បឿនផលិតកម្មលឿនជាងសម្រាប់បរិមាណផលិតកម្មខ្ពស់។
សំណួរទី២៖ តើគ្រឿងចក្រទាំងពីរប្រភេទនេះខុសគ្នាដែលសំខាន់ៗអ្វីខ្លះ ចំពោះភាពអាចប្រែប្រួលបាននៃឧបករណ៍ប៉ះ (tooling flexibility)?
ប្រព័ន្ធដែលប្រើសារធាតុប៉ុណ្ណែរ (roll-fed) តម្រូវឱ្យមានគ្រឿងប៉ះទាត់ដែលបានរចនាជាក់ស្តែង ដែលធ្វើឱ្យការប្រែប្រួល SKU មានភាពមិនអាចធ្វើទៅបាន ហើយបណ្តាលឱ្យមានពេលវេលាប្តូរប្រព័ន្ធដែលយូរ។ ប្រព័ន្ធដែលប្រើសារធាតុកាត់ជាប៉ះ (cut-sheet) គាំទ្រការប្តូរប្រព័ន្ធដែលឆាប់រហ័ស ហើយអាចទទួលយកការផលិតដែលមានភាពចម្រុះខ្ពស់បានយ៉ាងមានប្រសិទ្ធិភាព។
សំណួរទី៣៖ តើប្រព័ន្ធណាមួយមានប្រសិទ្ធិភាពជាងសម្រាប់ប្រតិបត្តិការផលិតបរិមាណច្រើន?
ប្រព័ន្ធដែលប្រើសារធាតុប៉ុណ្ណែរ (roll-fed) មានប្រសិទ្ធិភាពជាងសម្រាប់ប្រតិបត្តិការផលិតបរិមាណច្រើន ដោយសារតែអត្រាសំណល់ទាប ការគ្រប់គ្រងការដឹកជញ្ជូនដែលបានបង្កើនប្រសិទ្ធិភាព និងសមត្ថភាពផលិតបានខ្ពស់។ អត្ថប្រយោជន៍ទាំងនេះជាញឹកញាប់លើសពីថ្លៃដើមដំបូងដែលខ្ពស់ នៅពេលដែលការផលិតលើសពីប៉ុន្មានលានផ្នែកក្នុងមួយឆ្នាំ។
សំណួរទី៤៖ តើការចំណាយលាក់ៗណាខ្លះដែលកើតឡើងពេលដំណាំប្រព័ន្ធដែលប្រើសារធាតុកាត់ជាប៉ះ (cut-sheet)?
ប្រព័ន្ធដែលប្រើសារធាតុកាត់ជាប៉ះ (cut-sheet) បង្កើនអត្រាសំណល់ ការគ្រប់គ្រងសារធាតុដែលត្រូវបានប្រើឡើងវិញ (regrind) បន្ថែម និងការខូចខាតនៅតាមគែមរបស់សារធាតុក្នុងពេលដឹកជញ្ជូន។ ការចំណាយលាក់ៗទាំងនេះអាចបន្ថយប្រាក់ចំណេញ ជាពិសេសនៅពេលផលិតផ្នែកដែលមិនមានរាងចតុកោណ។
សំណួរទី៥៖ តើចំណុចប្រសព្វផ្នែកសេដ្ឋកិច្ចសម្រាប់ការវិនិយោគត្រឡប់មកវិញ (ROI) នៅក្នុងប្រព័ន្ធដែលប្រើសារធាតុប៉ុណ្ណែរ (roll-fed) គឺជាអ្វី?
ចំណុចប្រសព្វផលប្រយោជន៍សេដ្ឋកិច្ច (ROI) គឺប្រហែល ២–៣ លានផ្នែកក្នុងមួយឆ្នាំ ដែលប្រសិទ្ធភាព និងថ្លៃដើមក្នុងមួយឯកតាដែលទាបជាងរបស់ប្រព័ន្ធដែលប្រើសំបករាយ (roll-fed systems) អាចប៉ាន់ស្មានបាននូវការវិនិយោគដំបូងរបស់វា។