
 EN
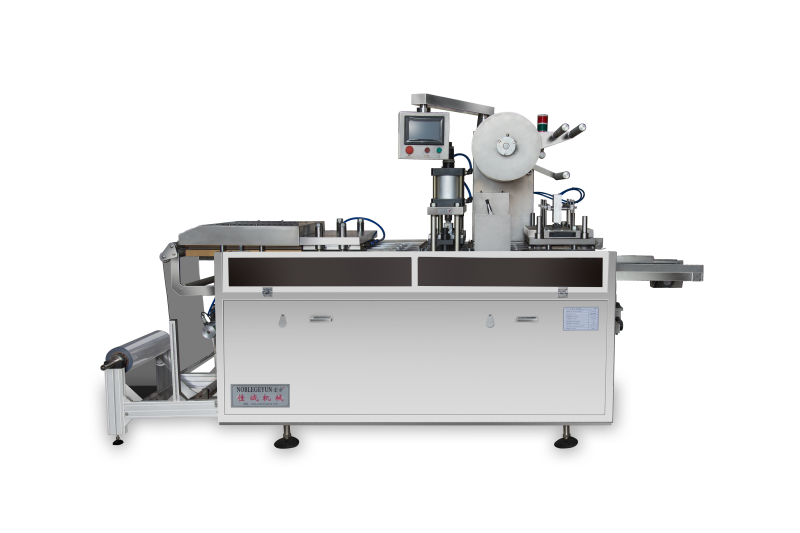
Aanvankelijke investering en gereedschapseconomie
Bij het uitvoeren van een rolvoeding versus Plakthermovormen ROI-vergelijking voor machinekeuze: de initiële kapitaaluitgaven en de langetermijnstrategie voor gereedschappen veroorzaken vaak de grootste verschillen in de totale eigendomskosten. Hoewel rollvoedingssystemen een hoge productiesnelheid beloven, kunnen hun hogere initiële kosten en starre mallen de marge verkleinen als de productievolume’s de investering niet rechtvaardigen. Omgekeerd bieden machines voor plaatmateriaal een lagere instapdrempel, maar vereisen ze zorgvuldige analyse van de overheadkosten bij wisselingen en de afschrijving van gereedschap per onderdeel. De volgende subsecties bespreken deze economische pijlers.
Aanschaf, installatie en faciliteitseisen voor machines
De aanschafprijs van een thermoformingslijn is slechts het begin. Een benchmarkonderzoek naar kapitaalgoederen uit 2024 laat zien dat een volledig geïntegreerd rolvoedersysteem doorgaans $450.000 tot $800.000 kost inclusief installatie, terwijl een vergelijkbare plaatvoedersmachine tussen de $140.000 en $320.000 kost. Het verschil reikt ook tot de gereedheid van de locatie: rolvoedersystemen vereisen versterkte vloeren voor de afwikkelstations, elektrische infrastructuur met een hogere capaciteit (vaak 400 A in plaats van 200 A bij plaatvoedersystemen) en speciale luchtcompressorleidingen om het continue transport van de platen te regelen. Plaatvoedersystemen daarentegen nemen ongeveer 40% minder vloeroppervlakte in en kunnen worden geïnstalleerd op standaard industriële betonplaten met minimale aanpassingen. Deze verschillen verkorten de terugverdientijd voor productiebedrijven met lagere volumes die de zwaardere overheadkosten van een rolvoedersysteem niet kunnen dragen.
Gereedschapskosten, levertijd en flexibiliteit bij wisseling
De gereedschapskosten versterken de initiële investeringskloof. Een typische roll-fed-productiematrijs—gefreest uit gehard staal om miljoenen cycli te weerstaan—kost $60.000 tot $120.000 en heeft een levertijd van 8 tot 16 weken (Tooling Cost Index 2024). Gereedschappen voor plaatmateriaal, vaak vervaardigd uit aluminium of zacht staal, kosten gemiddeld $12.000 tot $35.000 en kunnen binnen 3 tot 6 weken worden geleverd. De operationele impact is even sterk:
| Factor | Roll-fed-prototyping / middenvolume | Flexibele productie met plaatmateriaal |
|---|---|---|
| Gereedschapskosten (één holte) | $85,000 | $20,000 |
| Levertermijn | 12 weken | 4 weken |
| Versteltijd | 8–14 uur | 1–3 uur |
| SKU-flexibiliteit | Laag – matrijzenset gewijd aan één onderdeel | Hoog – snelle wisselcassettes |
Omdat roll-gevoerde lijnen een producent vastleggen aan specifieke gereedschapssets, leidt elk nieuw onderdeelontwerp tot een kapitaalintensieve aankoop van mallen en langdurige stilstand. Snijplaat-systemen, met eenvoudige malframes en snelle wisselmogelijkheid, maken het mogelijk om met één machine meerdere artikelnr’s (SKUs) binnen één ploeg te verwerken, waardoor de afschrijving van gereedschap per onderdeel in omgevingen met veel variatie wordt teruggebracht tot slechts $0,03 (flexibele-verpakkingenkostenmodel 2024). Voor fabrikanten die te maken hebben met wisselende vraag, overtreft deze flexibiliteit vaak de kortere cyclusduur per holte van roll-gevoerde apparatuur.
Operationele efficiëntie bij verschillende productievolume
Redenen voor stilstand: rolwisseling versus plaatlading
Duurzame doorvoer hangt af van hoe vaak de lijn stilstaat voor materiaalherstel. Roll-gevoerde systemen ontwikkelen masterrollen die honderden kilogram wegen; een volledig geladen rol kan een snelle machine gedurende vier uur of langer voeden. Geautomatiseerde splicing of lijnen met accumulators beperken de rolwisseling tot een pauze van 10 minuten per ploeg, waardoor de cumulatieve stilstand onder de 5% van de geplande draaitijd blijft. Cut-sheet-machines daarentegen zijn afhankelijk van stapelmagazijnen die doorgaans 200–300 afzonderlijke vellen bevatten. Bij een cyclusfrequentie van 20 slagen per minuut raakt het magazijn in ongeveer 15 minuten leeg, wat een handmatige herladen vereist die 2–3 minuten in beslag neemt. Dit cyclus-herlaadritme resulteert in 12–18% stilstand, wat de OEE direct vermindert. Bij het uitvoeren van een ROI-vergelijking tussen RollFed en CutSheet bij machinekeuze worden deze verschillen in stilstand een belangrijke factor die van invloed is op arbeidsbenutting en productiecapaciteit—vooral bij meerdere ploegen.
Het kruispunt van de draaitijd voor ROI-voordeel
Kortlopende productie met een grote variatie aan onderdelen bevoordelt van nature de snelle wisseling bij thermoformen van platen, waarbij eenvoudige gereedschapsverwisseling en materiaalhandhaving in kleine volumes de vaste kosten beheersbaar houden. Wanneer de oplage echter stijgt tot meer dan enkele duizenden eenheden per opdracht, begint de stilstandtijd die gepaard gaat met het invoeren van platen de voordelen te overwegen. Volgens industrie-ervaring ligt het economische kruispunt rond de 50.000 identieke onderdelen per jaar per gereedschapsset. Bij dit volume zorgen de lagere afvalpercentages, langere ononderbroken productieruns en lagere arbeidskosten per duizend onderdelen van een rolgevoede productielijn ervoor dat de OEE (Overall Equipment Effectiveness) met 15–20 procentpunten hoger ligt dan bij een vergelijkbare plaatgevoerde configuratie. Het resulterende voordeel op het niveau van de eenheidsprijs bedraagt vaak 8–12%, een rendement dat zich verder versterkt naarmate het volume toeneemt. Voor aankoopverantwoordelijken die de ROI-vergelijking tussen RollFed en CutSheet overwegen bij de keuze van machines, geeft het kwantificeren van dit optimale productievolume inzicht in of de hogere initiële investering in rolgevoegde technologie binnen een typisch planningsoverzicht van 18 maanden terugverdiend is—wat direct van invloed is op de langetermijnkostenstructuur.
Materiaalgebruik en impact van verborgen kosten
Afvalpercentages, randafval en optimalisatie van vrachtvervoer per formaat
Materiaalefficiëntie gaat verder dan de voor de hand liggende vergelijking op basis van prijs per pond. Roll-gevoerde systemen minimaliseren van nature randafval, omdat de continue baan nauwkeurig kan worden afgestemd op de vormgevingsstation, vaak met een skeletvormig afvalpercentage van minder dan 5%. Bij snijplaatmachines daarentegen moet rekening worden gehouden met greepmarges en ongelijkheden in plaatformaten, wat leidt tot afval dat bij niet-rechthoekige onderdelen kan oplopen tot 12–18% (referentiewaarden uit de conversie-industrie, 2023). Dit verschil draagt direct bij aan verborgen kosten: hogere kosten voor afvalverwijdering, extra bewerking van gerecycled materiaal en verloren materiaal dat al een aanzienlijke koolstofvoetafdruk heeft opgebouwd.
Vrachtlogistiek beïnvloedt de vergelijking verder. Rolmateriaal wordt geleverd in dichte, compacte eenheden die de belasting van vrachtwagens maximaal benutten; een typische trailer van 53 voet kan 20–25% meer netto materiaalgewicht vervoeren in rolvorm dan in gepalletiseerde platenstapels, waardoor de transportkosten per ton en de opslagruimte per onderdeel aanzienlijk dalen. De gevoeligheid van platen voor randbeschadiging en vocht tijdens het transport kan bovendien beschermende verpakking vereisen en leiden tot afgekeurde onderdelen tijdens de verwerking. Wanneer deze inefficiënties in de keten worden meegenomen, blijkt dat de materiaalkostenbesparingen bij roll-gevoede ontwerpen vaak verder reiken dan de ontladingsdock—waardoor hun voordelen worden versterkt bij toepassingen met hoge volumes en dunne plaatdikten die een consistente, lage-verlies doorvoer vereisen.
Realiteiten rond doorvoersnelheid en gevoeligheid van de eenheidsprijs
Bij de vergelijking van rolvoedings- en plaatvoedings-thermovormmachines op basis van ROI wordt de eenheidskostgevoeligheid direct bepaald door het productievolume. Rolvoedingsystemen verwerken een continu baanmateriaal, waardoor de stilstandtijd voor het positioneren van platen wordt geëlimineerd en cyclusfrequenties van 25–35 per minuut mogelijk zijn. Plaatvoedingsmachines daarentegen vereisen het individueel plaatsen en verwijderen van platen, wat meestal resulteert in een maximum van 15–20 cycli per minuut. Dit verschil in productiesnelheid betekent dat rolvoedingslijnen vaak 50–70% meer onderdelen per uur produceren, waardoor de vaste overheadkosten die aan elk onderdeel worden toegewezen, sterk dalen.
Vaste kosten—afschrijvingen, faciliteitkosten en indirecte arbeid—blijven constant, ongeacht de productieomvang. Door deze kosten te verdelen over een groter aantal eenheden vermindert de last per eenheid. Een rolvoedingsmachine die werkt met een beschikbaarheid van 80% (OEE) kan overhead veel efficiënter absorberen dan een machinesysteem met losse bladen dat werkt met een beschikbaarheid van 60% (OEE). Het resultaat: een mogelijke verlaging van de totale kostprijs per eenheid met 15–25% bij hoge productieomvang. Het energieverbruik volgt een vergelijkbare logica. Hoewel een rolvoedingsmachine mogelijk een hoger piekvermogen trekt, verdeelt zijn snellere cyclus dit energieverbruik over meer eenheden, wat vaak leidt tot een lagere kWh-per-onderdeel.
Voor lage tot matige productievolume kan de hogere kapitaalkost van roll-gevoerde apparatuur het voordeel van een hogere doorvoersnelheid tenietdoen. Boven het kruispunt—meestal 2–3 miljoen onderdelen per jaar—draait de gevoeligheid van de stukkosten echter duidelijk in het voordeel van roll-gevoerde thermoformingsystemen. De keuze van de machine moet daarom niet alleen gebaseerd worden op de aanschafprijs, maar ook op het cumulatieve effect van de doorvoersnelheid op de winst per onderdeel gedurende de levensduur van de apparatuur.
Veelgestelde vragen
V1: Wat zijn de belangrijkste verschillen tussen roll-gevoerde en plaatvormige machines wat betreft de initiële kosten?
Roll-gevoerde systemen hebben hogere initiële kosten, meestal tussen de $450.000 en $800.000, vergeleken met plaatvormige machines die tussen de $140.000 en $320.000 kosten. De gereedschappen voor roll-gevoerde systemen zijn aanzienlijk duurder, maar deze systemen bieden een hogere productiesnelheid bij grote volumes.
V2: Hoe verschillen deze machines wat betreft gereedschapflexibiliteit?
Rolvoedingssystemen vereisen speciale mallen, wat de flexibiliteit voor verschillende artikelen (SKU's) beperkt en langere wisseltijden oplevert. Snijbladsystemen ondersteunen snelle wisselingen en kunnen efficiënt productie met een hoog aantal verschillende artikelen verwerken.
V3: Welk systeem is efficiënter voor productie in grote volumes?
Rolvoedingssystemen zijn efficiënter voor productie in grote volumes vanwege lagere afvalpercentages, geoptimaliseerde vervoerslogistiek en hogere doorvoersnelheid. Deze voordelen wegen vaak zwaarder dan de hogere initiële kosten wanneer de productie meer dan enkele miljoen onderdelen per jaar bedraagt.
V4: Wat zijn de verborgen kosten van het gebruik van snijbladsystemen?
Snijbladsystemen veroorzaken hogere afvalpercentages, extra bewerking van gerecycled materiaal (regrind) en randbeschadiging tijdens vervoer. Deze verborgen kosten kunnen de marge aantasten, met name bij de productie van niet-rechthoekige onderdelen.
V5: Wat is het economische kruispunt voor terugverdientijd (ROI) bij rolvoedingssystemen?
Het ROI-economische kruispunt ligt ongeveer bij 2–3 miljoen onderdelen per jaar, waarbij de efficiëntie en lagere stukkosten van roll-gevoede systemen de initiële investering compenseren.