
 EN
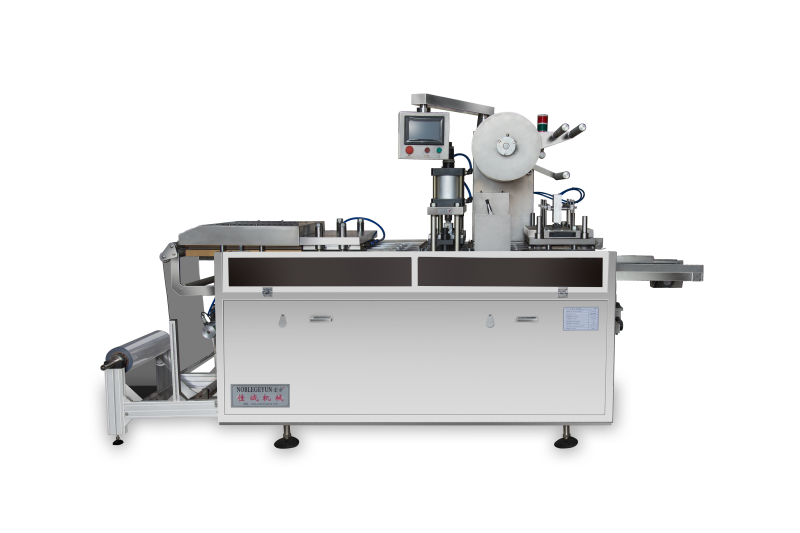
Vooraanbetaling en Gereedskapekonomie
Wanneer 'n rolvoer vs Snitblaaie ROI-vergelyking vir masjienkeuse: die aanvanklike kapitaaluitgawe en langtermyn-gereedskapstrategie skep dikwels die grootste verskille in die totale eienaarskapskoste. Al beloof rolvoerstelsels hoëspoeduitset, kan hul hoër aanvanklike prys en stywe vorms die winsmargin verminder indien die produksievolume nie die belegging regvaardig nie. Daarenteen bied snitblaaimasjiene 'n laer toegangspunt, maar vereis noukeurige ondersoek van die oorskakelkoste en amortisasie van gereedskap per onderdeel. Die volgende subafdelings ontleed hierdie ekonomiese pilare.
Masjienverkryging, installasie en fasiliteitsvereistes
Die aankoopprys van ’n termovormlyn is net die begin. ’n 2024-kapitaaluitrustingsverwysingsstudie toon dat ’n volledig geïntegreerde rolvoerstelsel gewoonlik $450 000 tot $800 000 installasieprys vereis, terwyl ’n vergelykbare snitblaaistoestel tussen $140 000 en $320 000 kos. Die verskil strek ook na fasiliteit-klaarheid: rolvoerlyne vereis versterkte vloere vir afwikkelstande, hoër-kapasiteit elektriese infrastruktuur (gewoonlik ’n 400-A-dienstes vs. 200-A vir snitblaaistoestelle) en toegewyde lugkompressorleidings om voortdurende blaastransport te hanteer. Snitblaaistoestelle, daarenteen, beslaan ongeveer 40% minder vloeroppervlakte en kan op standaard industriële betonplate met minimale aanpassings geïnstalleer word. Hierdie verskille verkort die terugverdiensvenster vir lae-volumeprosesse wat nie die swaar oorhoofse koste van ’n rolvoerinstallasie kan dra nie.
Gereedskapskoste, lewertermyn en veranderingsbuigbaarheid
Gereedskapsekonomie versterk die aanvanklike beleggingsverskil. 'n Tipiese rol-gevoerde produksiemal—gesny uit geharde staal om miljoene siklusse te weerstaan—kost tussen $60 000 en $120 000 met 'n leweringsperiode van 8–16 weke (Gereedskapskostewysiger 2024). Snit-bladgereedskap, wat dikwels van aluminium of sagte staal gemaak word, het 'n gemiddelde koste van $12 000 tot $35 000 en kan binne 3–6 weke gelewer word. Die bedryfsimpak is ewe dramaties:
| Faktor | Rol-gevoerde prototipering / medium-volumeproduksie | Snit-blad buigsame produksie |
|---|---|---|
| Gereedskapskoste (enkelholte) | $85,000 | $20,000 |
| Levertyd | 12 weke | 4 weke |
| Veranderings Tydsduur | 8–14 uur | 1–3 uur |
| SKU-vloeiendheid | Laag – malstel wat aan een onderdeel toegewys is | Hoog – vinnig-wisselbare kasette |
Aangesien rol-gevoerde lyne 'n vervaardiger aan toegewyde gereedskapstelle bind, veroorsaak elke nuwe onderdeelontwerp 'n kapitaal-intensiewe vormkoop en uitgebreide stilstandtyd. Snit-bladsisteme, met eenvoudige vormraamwerke en vinnige-ruil-vermoë, laat 'n enkele masjien toe om verskeie SKU's in een enkele skof te bedryf, wat die per-onderdeel gereedskap-amortisasie verminder na so laag as $0,03 in hoë-mengselomgewings (2024 buigsame-verpakkingkostemodel). Vir vervaardigers wat met veranderlike vraag gekonfronteer word, oorweeg hierdie veerkragtigheid dikwels die vinniger per-holte-siklustye van rol-gevoerde toerusting.
Bedryfsdoeltreffendheid oor produksievolume
Stilstanddrywers: Rolverwisseling teenoor bladlading-siklusse
Volgehoue deurset hang af van hoe gereeld die lyn vir materiaalherstel stilstaan. Rol-gevoerde stelsels ontwikkel hoofrolle wat honderde kilogram weeg; 'n volgelaaide rol kan 'n hoëspoedmasjien vir vier ure of meer voed. Outomatiese splicing- of akkumulator-uitgeruste lyne beperk die rolverandering tot 'n 10-minute-pouse elke skof, wat die kumulatiewe stilstandtyd onder 5% van die geskeduleerde bedryfstyd bly. Snitblaaimasjiene, in teenstelling daarmee, vertrou op stapelmagasiene wat gewoonlik 200–300 individuele velles bevat. By 'n siklusfrekwensie van 20 slae per minuut raak die magasien binne ongeveer 15 minute leeg, wat 'n handmatige herlaai vereis wat 2–3 minute neem. Hierdie siklus-herlaai-ritme vertaal na 12–18% stilstandtyd, wat OEE direk verminder. Wanneer 'n ROI-voordeelvergelyking tussen Rol-gevoer en Snitblaaivariant vir masjienkeuring uitgevoer word, word hierdie stilstandverskille 'n primêre hefboom wat arbeidsbenutting en uitsetkapasiteit beïnvloed—veral oor verskeie skofte heen.
Die Oorsteekpunt vir Bedryfsduur vir ROI-voordeel
Produksie oor ‘n kort tydperk met ‘n groot verskeidenheid produkte gun natuurlik die vinnige omskakeling van plaat-gebaseerde termovorming, waar eenvoudige gereedskap-wisselings en hantering van klein hoeveelhede materiaal die vaste kostes beheerbaar hou. Wanneer egter die aantal eenhede per opdrag verder as ‘n paar duisend strek, begin die afbreektyd wat met die voeding van plaatmateriaal gepaard gaan, hierdie voordele oorskry. Nywaarnemings plaas die ekonomiese oorgangspunt by ongeveer 50 000 identiese onderdele per jaar per stel gereedskap. By hierdie volume lei die verminderde afval, uitgebreide ononderbroke bedryfsvensters en laer arbeidskoste per duisend onderdele van ‘n rol-gevoerde lyn tot ‘n verbetering in OEE (Overall Equipment Effectiveness) met 15–20 persentasiepunte bo ‘n vergelykbare plaat-gevoerde konfigurasie. Die gevolglike voordeel in eenheidskoste bereik dikwels 8–12%, ‘n terugslag wat met verdere volumegroei saamvermenigvuldig word. Vir kopers wat die ROI-vergelyking tussen RollFed en CutSheet vir masjienkeuring oorweeg, gee die kwantifisering van hierdie optimale produksievolume duidelikheid oor of die hoër aanvanklike belegging in rol-gevoerde tegnologie binne ‘n tipiese beplanningstydperk van 18 maande terugbetaal word—wat direk die langtermynkostestruktuur beïnvloed.
Materiaalbenutting en verborge koste-impakte
Skroefkoerse, randafval en vragoptimisering volgens formaat
Materiaaldoeltreffendheid strek verder as die voor die hand liggende prys-per-pound-vergelyking. Rolvoerstelsels verminder vanweë hul aard randafval omdat die aanhoudende web presies na die vormstasie geïndekseer kan word, wat dikwels 'n skeletagtige skroef van minder as 5% agterlaat. In teenstelling daarmee moet snitblaaie-masjiene rekening hou met greper marges en blaaigrootte-miskompatibiliteit, wat afgesnyde afval genereer wat vir nie-reghoekige dele tot 12–18% kan bereik (omskakelindustrie-benodigdhede, 2023). Hierdie verskil voed direk verborge koste: hoër skroefverwyderingsfooie, addisionele hergrindhantering en verlore materiaal wat reeds 'n beduidende produk-koolstofvoetspoor opgebou het.
Vraglogistiek beïnvloed die vergelyking verdere. Rolvoorraad word in digte, saamgepersde eenhede versend wat maksimum vragskep-gebruik verseker; 'n tipiese 53-vt aanhangwa se kan 20–25% meer netto materiaalgewig in rolvorm dra as in gepalletiseerde blaaie, wat die vervoerkoste per ton en die stoorruimte per onderdeel aansienlik verminder. Die kwesbaarheid van blaaie vir randbeskadiging en vog tydens vervoer kan ook beskermende verpakking noodsaak en lei tot afgekeurde produkte tydens prosesvervaardiging. As hierdie kettingon-doeltreffendhede in ag geneem word, blyk dit dat materiaalkostebesparings van rolgevoerde ontwerpe dikwels verder strek as net by die aflaai-dok—wat hul voordeel in hoë-volume, dun-gewig-toepassings met konsekwente, lae-verlies-deurgang versterk.
Deurgangwerklikhede en sensitiwiteit van eenheidskoste
Wanneer rol-gevoerde teenoor snit-blad termovormmasjiene vir ROI vergelyk word, beheer deurset direk die sensitiviteit van die eenheidkoste. Rol-gevoerde stelsels verwerk ‘n aaneenlopende web, wat die stilstandtyd vir blad-indeksasie elimineer en sikeltariewe van 25–35 per minuut moontlik maak. In teenstelling daarmee vereis snit-bladmasjiene die afsonderlike plasing en verwydering van blaaie, wat gewoonlik ‘n maksimum van 15–20 siklusse per minuut toelaat. Hierdie deurset-gaping beteken dat rol-gevoerde lyne dikwels 50–70% meer eenhede per uur produseer, wat die vaste oorhoofse koste wat aan elke onderdeel toegewys word, drasties verminder.
Vaste koste—afskrywing, fasiliteitkoste, indirekte arbeid—bly konstant ongeag die uitset. Die verspreiding van hierdie koste oor ’n groter eenheidvolume verminder die koste per eenheid. ’n Rolvoer-masjien wat teen 80% OEE bedryf word, kan oorhead baie doeltreffender absorbeer as ’n snitbladstelsel wat teen 60% OEE bedryf word. Die gevolg: ’n moontlike 15–25%-vermindering in die totale eenheidkoste vir hoë-volume produksie. Energieverbruik volg ’n soortgelyke logika. Alhoewel ’n rolvoer-masjien ’n hoër piekvermoë mag trek, versprei sy vinniger siklus-tempo daardie energie oor meer eenhede, wat dikwels ’n laer kWh-per-onderdeel lewer.
Vir lae tot medium produksievolume kan die hoër kapitaalkoste van rolvoer-toestelle sy voordeel met betrekking tot deurset teenwerk. Egter, bo die kruispunt—gewoonlik 2–3 miljoen onderdele per jaar—draai die sensitiviteit van die eenheidkoste beslis ten gunste van rolvoer-termovorming. Masjienkeuse moet dus nie net die aankoopprys in ag neem nie, maar ook die versnellende effek van deurset op wins per onderdeel oor die toestel se lewensduur.
VEE
V1: Wat is die hoofverskille tussen rolvoer- en snitblaa-toestelle met betrekking tot aanvanklike kostes?
Rolvoerstelsels het hoër aanvanklike kostes, gewoonlik tussen $450 000 en $800 000, vergeleke met snitblaa-toestelle wat tussen $140 000 en $320 000 kos. Die gereedskap vir rolvoerstelsels is beduidend duurder, maar hulle bied groter produsiespoed vir hoë volumes.
V2: Hoe verskil hierdie toestelle met betrekking tot gereedskapveerkrag?
Rol-gevoede stelsels vereis toegewyde vorms, wat SKU-vlugtigheid beperk en tot langer omskakeltydperke lei. Snit-blaaistelsels ondersteun vinnige omskakeling en kan hoë-mengselproduksie doeltreffend hanteer.
V3: Watter stelsel is meer doeltreffend vir hoë-volumebedrywighede?
Rol-gevoede stelsels is meer doeltreffend vir hoë-volumebedrywighede as gevolg van laer afvalkoerse, geoptimaliseerde vraglogistiek en hoër deurset. Hierdie voordele oorweeg dikwels hul hoër aanvanklike koste wanneer produksie verskeie miljoen dele per jaar oorskry.
V4: Wat is die verborge kostes van die bedryf van snit-blaaistelsels?
Snit-blaaistelsels veroorsaak hoër afvalkoerse, addisionele hergrindhantering en randskade tydens vrag. Hierdie verborge kostes kan marges aantas, veral by die produksie van nie-reghoekige dele.
V5: Wat is die ekonomiese kruispunt vir terugverdiens op investering in rol-gevoede stelsels?
Die ROI-ekonomiese kruispunt is ongeveer 2–3 miljoen onderdele per jaar, waar die doeltreffendheid en laer eenheidskoste van rolvoerstelsels hul aanvanklike belegging uitbalanseer.