
 EN
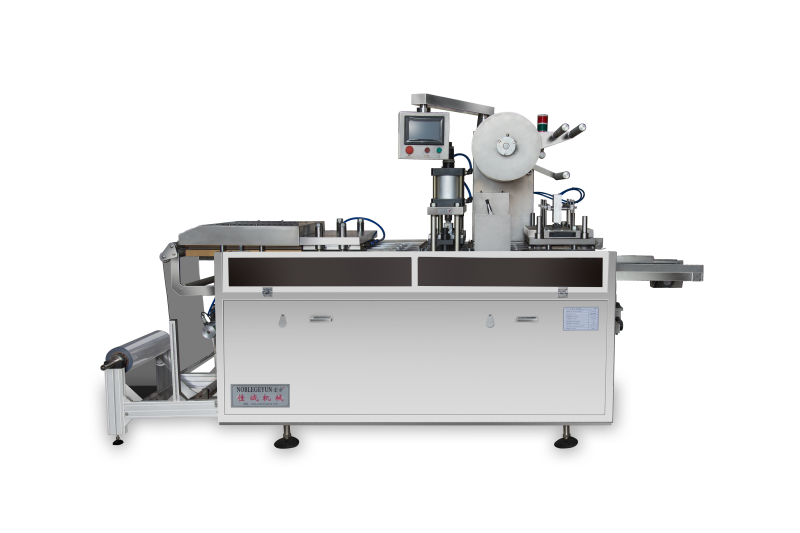
ప్రారంభ పెట్టుబడి మరియు టూలింగ్ ఆర్థిక వ్యవస్థ
రోల్-ఫెడ్ మరియు కట్-షీట్ యంత్రాల ఎంపిక కోసం ROI పోలిక, ప్రారంభ మూలధన వ్యయం మరియు దీర్ఘకాలిక టూలింగ్ వ్యూహం తరచుగా మొత్తం యాజమాన్య ఖర్చులో అత్యంత గణనీయమైన వైవిధ్యాన్ని సృష్టిస్తాయి. రోల్-ఫెడ్ వ్యవస్థలు అధిక వేగంగా ఉత్పత్తి చేయడం వాగ్దానం చేస్తున్నప్పటికీ, వాటి ఎక్కువ ప్రారంభ ధర మరియు గట్టిగా ఉన్న మోల్డ్లు ఉత్పత్తి సామర్థ్యం ఆ పెట్టుబడిని సమర్థించే స్థాయిలో లేకపోతే మార్జిన్లను తగ్గిస్తాయి. అదే సమయంలో, కట్-షీట్ యంత్రాలు ఎంట్రీ అవరోధాన్ని తక్కువగా అందిస్తాయి, కానీ మార్పు అవరోధం (చేంజోవర్ ఓవర్హెడ్) మరియు ప్రతి భాగం కోసం టూల్ అమోర్టిజేషన్ పై జాగ్రత్తగా పరిశీలన అవసరం. కింది ఉప-విభాగాలు ఈ ఆర్థిక స్తంభాలను వివరంగా విశ్లేషిస్తాయి.
యంత్రం సంపాదన, స్థాపన మరియు సదుపాయాల అవసరాలు
థర్మోఫార్మింగ్ లైన్ కొనుగోలు ధర కేవలం ప్రారంభమే. 2024 క్యాపిటల్-ఎక్విప్మెంట్ బెంచ్మార్కింగ్ అధ్యయనం ప్రకారం, పూర్తిగా ఇంటిగ్రేటెడ్ రోల్-ఫెడ్ సిస్టమ్ సాధారణంగా $450,000 నుండి $800,000 వరకు స్థాపించడానికి అవసరం, అయితే దానికి సమానమైన కట్-షీట్ మెషీన్ $140,000 నుండి $320,000 వరకు ఉంటుంది. ఈ వ్యత్యాసం సౌకర్యం సిద్ధత వరకు విస్తరిస్తుంది: రోల్-ఫెడ్ లైన్లు అన్వైండింగ్ స్టాండ్ల కోసం బలోపేతం చేసిన ఫ్లోరింగ్ను, ఎక్కువ సామర్థ్యం గల ఎలక్ట్రికల్ ఇన్ఫ్రాస్ట్రక్చర్ (సాధారణంగా కట్-షీట్ కోసం 200-A కాకుండా 400-A సర్వీస్) మరియు కొనసాగుతున్న షీట్ రవాణాను నిర్వహించడానికి ప్రత్యేక ఎయిర్-కంప్రెసర్ లైన్లను అవసరం చేస్తాయి. అయితే, కట్-షీట్ మెషీన్లు సుమారు 40% తక్కువ ఫ్లోర్ విస్తీర్ణాన్ని ఆక్రమిస్తాయి మరియు కనీస రీట్రోఫిటింగ్తో సాధారణ ఇండస్ట్రియల్ స్లాబ్లపై ఏర్పాటు చేయవచ్చు. ఈ వ్యత్యాసాలు రోల్-ఫెడ్ ఇన్స్టాలేషన్ యొక్క ఎక్కువ ఓవర్హెడ్ను మోసే సామర్థ్యం లేని తక్కువ వాల్యూమ్ ఆపరేషన్ల కోసం రాబోయే లాభం పొందే కాలాన్ని తగ్గిస్తాయి.
టూలింగ్ ఖర్చు, లీడ్ టైమ్ మరియు మార్పు సౌలభ్యం
సాధనాల ఆర్థిక వ్యవస్థ ముందుగా చేసే పెట్టుబడి వ్యత్యాసాన్ని పెంచుతుంది. ఒక సాధారణ రోల్-ఫెడ్ ఉత్పత్తి మోల్డ్—దానిని మిలియన్ల సైకిళ్లు తట్టుకునేందుకు కఠినీకృత స్టీల్ నుండి యంత్రీకరించినది—ఖర్చు $60,000 నుండి $120,000 వరకు ఉంటుంది మరియు 8–16 వారాల లీడ్ టైమ్ ఉంటుంది (టూలింగ్ కాస్ట్ ఇండెక్స్ 2024). కట్-షీట్ సాధనాలు, ఇవి తరచుగా అల్యూమినియం లేదా మృదువైన స్టీల్ తయారు చేయబడతాయి, సగటున $12,000 నుండి $35,000 వరకు ఖర్చు అవుతాయి మరియు 3–6 వారాలలో అందుబాటులో ఉంటాయి. ఆపరేషనల్ ప్రభావం కూడా అంతే గట్టిగా ఉంటుంది:
| కారకం | రోల్-ఫెడ్ ప్రొటోటైపింగ్ / మిడియం-వాల్యూమ్ | కట్-షీట్ ఫ్లెక్సిబుల్ ప్రొడక్షన్ |
|---|---|---|
| సాధనం ఖర్చు (సింగిల్ కేవిటీ) | $85,000 | $20,000 |
| సమయం | 12 వారాలలో | 4 వారాలు |
| మార్పు కాలం | 8–14 గంటలు | 1–3 గంటలు |
| SKU ఫ్లెక్సిబిలిటీ | తక్కువ – ఒకే భాగానికి అంకితం చేయబడిన మోల్డ్-సెట్ | ఎక్కువ – వేగవంతమైన మార్పు క్యాసెట్లు |
రోల్-ఫెడ్ లైన్లు ఉత్పత్తిదారును ప్రత్యేక టూల్-సెట్లకు బంధిస్తాయి కాబట్టి, ప్రతి కొత్త భాగ డిజైన్ కోసం మూలధన-ఇంటెన్సివ్ మోల్డ్ కొనుగోలు మరియు పొడిగించిన డౌన్టైమ్ అవసరమవుతుంది. సింపుల్ మోల్డ్ ఫ్రేమ్లు మరియు వేగవంతమైన స్వాప్ సామర్థ్యంతో కూడిన కట్-షీట్ వ్యవస్థలు ఒకే యంత్రం ద్వారా ఒకే షిఫ్ట్లో అనేక ఎస్కేయూలను నడపడానికి అనుమతిస్తాయి, ఇది అధిక-మిశ్రణ వాతావరణంలో (2024 ఫ్లెక్సిబుల్-ప్యాకేజింగ్ ఖర్చు మాడల్) ప్రతి భాగం కోసం టూల్ అమోర్టైజేషన్ను కేవలం $0.03 వరకు తగ్గిస్తుంది. వేరియబుల్ డిమాండ్ను ఎదుర్కొంటున్న తయారీదారులకు, ఈ సాగేటివిటీ తరచుగా రోల్-ఫెడ్ పరికరాల వేగవంతమైన ప్రతి-కేవిటీ సైకిల్ టైమ్స్ను మించిపోతుంది.
ఉత్పత్తి వాల్యూమ్ల మొత్తం వెంటనే ఆపరేషనల్ ఎఫిషియెన్సీ
డౌన్టైమ్ కారణాలు: రోల్ మార్పులు వర్సెస్ షీట్ లోడింగ్ సైకిల్స్
స్థిరమైన అవుట్పుట్ సామర్థ్యం మెటీరియల్ రీఫిల్ కోసం లైన్ ఎంత తరచుగా ఆగుతుందో అనే దానిపై ఆధారపడి ఉంటుంది. రోల్-ఫెడ్ వ్యవస్థలు వందల కిలోగ్రాముల బరువు కలిగిన మాస్టర్ రీల్స్ను అన్వైండ్ చేస్తాయి; పూర్తిగా లోడ్ చేసిన రోల్ ఒక హై-స్పీడ్ మెషీన్ను నాలుగు గంటలు లేదా అంతకు మించి పోషిస్తుంది. ఆటోమేటెడ్ స్పైసింగ్ లేదా అక్యుములేటర్-ఎక్విప్డ్ లైన్లు ప్రతి షిఫ్ట్లో రోల్ మార్పును 10 నిమిషాల విరామంగా పరిమితం చేస్తాయి, ఇది మొత్తం డౌన్టైమ్ను షెడ్యూల్ చేసిన రన్ టైమ్లో 5% కంటే తక్కువగా ఉంచుతుంది. కట్-షీట్ మెషీన్లు, ఇంకా వేరుగా, 200–300 వ్యక్తిగత షీట్లను కలిగి ఉండే స్టాక్ మ్యాగజైన్లపై ఆధారపడతాయి. 20 స్ట్రోక్స్ పర్ మినిట్ సైకిల్ రేటు వద్ద, మ్యాగజైన్ సుమారు 15 నిమిషాలలో ఖాళీ అవుతుంది, దీని వల్ల మానువల్ రీలోడ్ అవసరమవుతుంది మరియు ఇది 2–3 నిమిషాలు పడుతుంది. ఈ సైకిల్-రీలోడ్ రిదమ్ 12–18% డౌన్టైమ్ను సృష్టిస్తుంది, ఇది ప్రత్యక్షంగా OEE (ఓవరాల్ ఎక్విప్మెంట్ ఎఫెక్టివ్నెస్) ను తగ్గిస్తుంది. రోల్ఫెడ్ వర్సెస్ కట్షీట్ ROI పోలిక యంత్ర ఎంపికను చేసేటప్పుడు, ఈ డౌన్టైమ్ వ్యత్యాసాలు ప్రధానంగా శ్రమ ఉపయోగం మరియు అవుట్పుట్ సామర్థ్యాన్ని ప్రభావితం చేసే లీవర్గా మారతాయి—ముఖ్యంగా బహుళ షిఫ్ట్ల వాటిలో.
ROI ప్రయోజనం కోసం రన్-లెంత్ క్రాస్ఓవర్ పాయింట్
చిన్న ఉత్పత్తి సీజన్లు, ఎక్కువ మిశ్రమాలు కలిగిన ఉత్పత్తి ప్రక్రియలకు కట్-షీట్ థర్మోఫార్మింగ్ విధానం సహజంగా అనుకూలంగా ఉంటుంది, ఇందులో సాధారణ టూల్ మార్పులు మరియు తక్కువ సామర్థ్యం కలిగిన పదార్థ నిర్వహణ ద్వారా స్థిర ఖర్చులను నియంత్రణలో ఉంచవచ్చు. అయినప్పటికీ, ఒక్క ఉత్పత్తి జాబ్ కోసం ఉత్పత్తి సంఖ్య కొన్ని వేల యూనిట్లకు మించి పెరిగినప్పుడు, షీట్ ఫీడింగ్ వల్ల కాలం వృథా అయ్యే ప్రభావం ఈ ప్రయోజనాలను మించిపోతుంది. పరిశ్రమలోని గమనింపుల ప్రకారం, ఈ ఆర్థిక మార్పు బిందువు సుమారుగా ప్రతి టూల్ సెట్ కు సంవత్సరానికి 50,000 గుర్తించబడిన భాగాలుగా ఉంటుంది. ఈ ఉత్పత్తి స్థాయి వద్ద, రోల్-ఫెడ్ లైన్ యొక్క తక్కువ వృథా పదార్థం, పొడవైన అవిరివిగా ఉండే ఉత్పత్తి కాలం మరియు ప్రతి వెయ్యి యూనిట్లకు తక్కువ శ్రమ వంటి అంశాలు కలిసి ఓఈఈ (OEE) ను సమానమైన కట్-షీట్ అమరిక కంటే 15–20 శాతం పాయింట్లు పెంచుతాయి. ఈ విధంగా ఏర్పడిన యూనిట్ ఖర్చు ప్రయోజనం తరచుగా 8–12% వరకు ఉంటుంది, ఇది మరింత ఉత్పత్తి పెరుగుదలతో పాటు పెరుగుతూ ఉంటుంది. రోల్-ఫెడ్ మరియు కట్-షీట్ ల మధ్య రాబు పెట్టుబడి పోటీ పరిశీలన కోసం యంత్రాల ఎంపిక చేసే కొనుగోలుదారులకు, ఈ ఉత్పత్తి సీజన్ యొక్క ఆదర్శ పరిమాణాన్ని లెక్కించడం ద్వారా రోల్-ఫెడ్ సాంకేతికతపై ఎక్కువ ప్రారంభ పెట్టుబడి సాధారణంగా 18 నెలల ప్లానింగ్ కాలంలోనే అందుకు అనుకూలంగా రాబు ఇస్తుందో లేదో తెలుసుకోవచ్చు—ఇది దీర్ఘకాలిక ఖర్చు నిర్మాణాన్ని ప్రత్యక్షంగా ప్రభావితం చేస్తుంది.
పదార్థ ఉపయోగం మరియు దాచిన ఖర్చు ప్రభావాలు
స్క్రాప్ రేట్లు, అంచు వృథా మరియు ఫార్మాట్ ద్వారా ఫ్రెయిట్ ఆప్టిమైజేషన్
పదార్థ సామర్థ్యం స్పష్టమైన పౌండ్-కు-ధర పోలిక కంటే ఎక్కువగా వెళుతుంది. రోల్-ఫెడ్ వ్యవస్థలు కొనసాగే వెబ్ను ఫార్మింగ్ స్టేషన్కు ఖచ్చితంగా సూచించగలవు కాబట్టి అంచు ట్రిమ్ ను సహజంగా కనీసంగా తగ్గిస్తాయి, ఇది తరచుగా 5% కంటే తక్కువ స్కెలెటల్ స్క్రాప్ను వదిలివేస్తుంది. అయితే, కట్-షీట్ యంత్రాలు గ్రిప్పర్ మార్జిన్లు మరియు షీట్-పరిమాణ అసంగతులను పరిగణనలోకి తీసుకోవాలి, ఇది అస్థిర భాగాల కోసం (2023 కన్వర్టింగ్-ఇండస్ట్రీ బెంచ్ మార్క్స్) 12–18% వరకు ఆఫ్-కట్ వృథాను ఉత్పత్తి చేస్తుంది. ఈ వ్యత్యాసం ప్రత్యక్షంగా దాచిన ఖర్చులను పెంచుతుంది: ఎక్కువ స్క్రాప్ తొలగింపు ఫీజులు, అదనపు రీగ్రైండ్ హ్యాండ్లింగ్ మరియు ఇప్పటికే గణనీయమైన ఉత్పత్తి కార్బన్ ఫుట్ప్రింట్ను సాధించిన కోల్పోయిన పదార్థం.
ఫ్రెయిట్ లాజిస్టిక్స్ ఈ సమీకరణాన్ని మరింత ప్రభావితం చేస్తుంది. రోల్ స్టాక్ సాంద్రమైన, కాంపాక్ట్ యూనిట్లలో రవాణా చేయబడుతుంది, ఇది ట్రక్ లోడ్ ఉపయోగాన్ని గరిష్టీకరిస్తుంది; సాధారణంగా 53-అడుగుల ట్రైలర్ ఒక రోల్ రూపంలో ప్యాలెటైజ్డ్ షీట్ స్టాక్ల కంటే 20–25% ఎక్కువ నెట్ మెటీరియల్ బరువును కొనసాగించగలదు, దీని వల్ల ప్రతి టన్ను రవాణా ఖర్చు మరియు భాగాల కోసం వెహర్హౌసింగ్ స్థలం తగ్గుతుంది. ప్రయాణ సమయంలో షీట్ యొక్క అంచు దెబ్బతినే ప్రవర్తన మరియు తేమ కారణంగా రక్షణాత్మక ప్యాకేజింగ్ అవసరం కావచ్చు మరియు ప్రక్రియలో తిరస్కరించబడిన ఉత్పత్తులు ఏర్పడవచ్చు. ఈ పైప్లైన్ అసమర్థతలను దృష్టిలో పెట్టుకొని, రోల్-ఫెడ్ డిజైన్ల నుండి మెటీరియల్ ఖర్చులో ఆదా తరచుగా అన్లోడింగ్ డాక్ కి అతీతంగా పెరుగుతుంది—ఇది స్థిరమైన, తక్కువ నష్టం కలిగించే థ్రూపుట్ అవసరమయ్యే ఎక్కువ ఉత్పత్తి సామర్థ్యం కలిగిన, సన్నని గేజ్ అప్లికేషన్లలో వాటి ప్రయోజనాన్ని మరింత బలోపేతం చేస్తుంది.
థ్రూపుట్ వాస్తవాలు మరియు యూనిట్ ఖర్చు సున్నితత్వం
ROI కోసం రోల్-ఫెడ్ మరియు కట్-షీట్ థర్మోఫార్మింగ్ మెషీన్లను పోల్చేటప్పుడు, అవుట్పుట్ ప్రత్యక్షంగా యూనిట్ ఖర్చు సున్నితత్వాన్ని నియంత్రిస్తుంది. రోల్-ఫెడ్ వ్యవస్థలు ఒక అవిచ్ఛిన్న వెబ్ను ప్రాసెస్ చేస్తాయి, షీట్ ఇండెక్సింగ్ విరామ సమయాన్ని తొలగిస్తాయి మరియు నిమిషానికి 25–35 సైకిళ్ల వేగాన్ని అనుమతిస్తాయి. దీనికి వ్యతిరేకంగా, కట్-షీట్ మెషీన్లు విభజించబడిన షీట్లను ఉంచడం మరియు తీసివేయడం అవసరం చేస్తాయి, ఇవి సాధారణంగా నిమిషానికి 15–20 సైకిళ్లకు పరిమితం అవుతాయి. ఈ అవుట్పుట్ వ్యత్యాసం వల్ల, రోల్-ఫెడ్ లైన్లు గంటకు 50–70% ఎక్కువ యూనిట్లను ఉత్పత్తి చేస్తాయి, దీనివల్ల ప్రతి భాగానికి కేటాయించిన స్థిర అధిక ఖర్చులు గణనీయంగా తగ్గుతాయి.
స్థిర ఖర్చులు—క్షీణత, సౌకర్య ఖర్చులు, పరోక్ష శ్రామిక ఖర్చులు—అవుట్పుట్ పరిమాణంపై ఆధారపడి మారవు. ఈ ఖర్చులను ఎక్కువ యూనిట్ వాల్యూమ్పై విస్తరించడం వల్ల ప్రతి యూనిట్కు భారం తగ్గుతుంది. 80% OEE వద్ద పనిచేసే రోల్-ఫెడ్ యంత్రం, 60% OEE వద్ద పనిచేసే కట్-షీట్ వ్యవస్థ కంటే ఓవర్హెడ్ను చాలా సమర్థవంతంగా గ్రహిస్తుంది. ఫలితం: అధిక వాల్యూమ్ రన్ల కోసం మొత్తం యూనిట్ ఖర్చులో 15–25% తగ్గుదల సాధ్యమవుతుంది. శక్తి వినియోగం కూడా ఇదే తర్కాన్ని అనుసరిస్తుంది. ఒకవేళ రోల్-ఫెడ్ యంత్రం ఎక్కువ గరిష్ట శక్తిని వినియోగిస్తున్నా, దాని వేగవంతమైన సైకిల్ రేట్ ఆ శక్తిని ఎక్కువ యూనిట్లపై పంపిస్తుంది, ఇది తరచుగా ప్రతి భాగానికి తక్కువ kWh ను ఇస్తుంది.
తక్కువ నుండి మధ్యస్థ ఉత్పత్తి వాల్యూమ్ల కోసం, రోల్-ఫెడ్ పరికరాల ఎక్కువ మూలధన ఖర్చు వాటి థ్రూపుట్ ప్రయోజనాన్ని తీర్చవచ్చు. అయినప్పటికీ, క్రాస్ఓవర్ పాయింట్ కంటే ఎక్కువగా—సాధారణంగా సంవత్సరానికి 2–3 మిలియన్ భాగాలు—యూనిట్ ఖర్చు సెన్సిటివిటీ రోల్-ఫెడ్ థర్మోఫార్మింగ్ కు గణనీయంగా అనుకూలంగా మారుతుంది. అందువల్ల, యంత్రాల ఎంపిక కేవలం సంపాదన ధరను మాత్రమే పరిగణించకుండా, పరికరం యొక్క జీవితకాలంలో ప్రతి భాగం లాభాపేక్ష పై థ్రూపుట్ యొక్క సంయోగ ప్రభావాన్ని కూడా బరువు వేయాలి.
ప్రశ్నలు మరియు సమాధానాలు
ప్రశ్న 1: రోల్-ఫెడ్ మరియు కట్-షీట్ యంత్రాల మధ్య ప్రారంభ ఖర్చుల విషయంలో ప్రధాన తేడాలు ఏమిటి?
రోల్-ఫెడ్ వ్యవస్థలకు ప్రారంభ ఖర్చులు ఎక్కువగా ఉంటాయి, ఇవి సాధారణంగా $450,000 నుండి $800,000 వరకు ఉంటాయి, అయితే కట్-షీట్ యంత్రాలు $140,000 నుండి $320,000 వరకు ఉంటాయి. రోల్-ఫెడ్ వ్యవస్థల కోసం టూలింగ్ గణనీయంగా ఎక్కువ ఖరీదైనది, కానీ అవి ఎక్కువ ఉత్పత్తి వాల్యూమ్లకు ఎక్కువ ఉత్పత్తి వేగాన్ని అందిస్తాయి.
ప్రశ్న 2: ఈ యంత్రాలు టూలింగ్ సౌలభ్యం విషయంలో ఎలా భిన్నంగా ఉంటాయి?
రోల్-ఫెడ్ వ్యవస్థలకు ప్రత్యేక మోల్డ్లు అవసరం, ఇది SKU సౌకర్యాన్ని పరిమితం చేస్తుంది మరియు మార్పు సమయాన్ని పొడిగిస్తుంది. కట్-షీట్ వ్యవస్థలు వేగవంతమైన మార్పులను మద్దతు ఇస్తాయి మరియు అధిక మిశ్రమ ఉత్పత్తిని సమర్థవంతంగా నిర్వహిస్తాయి.
ప్రశ్న 3: అధిక సామర్థ్య ఆపరేషన్లకు ఏ వ్యవస్థ ఎక్కువ సామర్థ్యం కలిగి ఉంటుంది?
రోల్-ఫెడ్ వ్యవస్థలు తక్కువ స్క్రాప్ రేట్లు, ఆప్టిమైజ్డ్ ఫ్రైట్ లాజిస్టిక్స్ మరియు అధిక థ్రూపుట్ కారణంగా అధిక సామర్థ్య ఆపరేషన్లకు ఎక్కువ సామర్థ్యం కలిగి ఉంటాయి. సంవత్సరానికి కొన్ని మిలియన్ భాగాల ఉత్పత్తి దాటినప్పుడు, ఈ ప్రయోజనాలు వాటి అధిక ప్రారంభ ఖర్చులను తరచుగా అధిగమిస్తాయి.
ప్రశ్న 4: కట్-షీట్ వ్యవస్థలను నడపడంలో దాగి ఉన్న ఖర్చులు ఏమిటి?
కట్-షీట్ వ్యవస్థలు ఎక్కువ స్క్రాప్ రేట్లను, అదనపు రీగ్రైండ్ హ్యాండ్లింగ్ను మరియు ఫ్రైట్ సమయంలో అంచు దెబ్బతినడాన్ని ఉత్పత్తి చేస్తాయి. ఈ దాగి ఉన్న ఖర్చులు గోని ఆకారంలో లేని భాగాల ఉత్పత్తిలో ముఖ్యంగా మార్జిన్లను తగ్గిస్తాయి.
ప్రశ్న 5: రోల్-ఫెడ్ వ్యవస్థలలో ROI కోసం ఆర్థిక క్రాస్ఓవర్ పాయింట్ ఏమిటి?
ROI ఆర్థిక క్రాస్ఓవర్ పాయింట్ సుమారుగా సంవత్సరానికి 2–3 మిలియన్ భాగాలు, ఇక్కడ రోల్-ఫెడ్ వ్యవస్థల సామర్థ్యం మరియు తక్కువ యూనిట్ ఖర్చులు వాటి ప్రారంభ పెట్టుబడిని తీరుస్తాయి.