
 EN
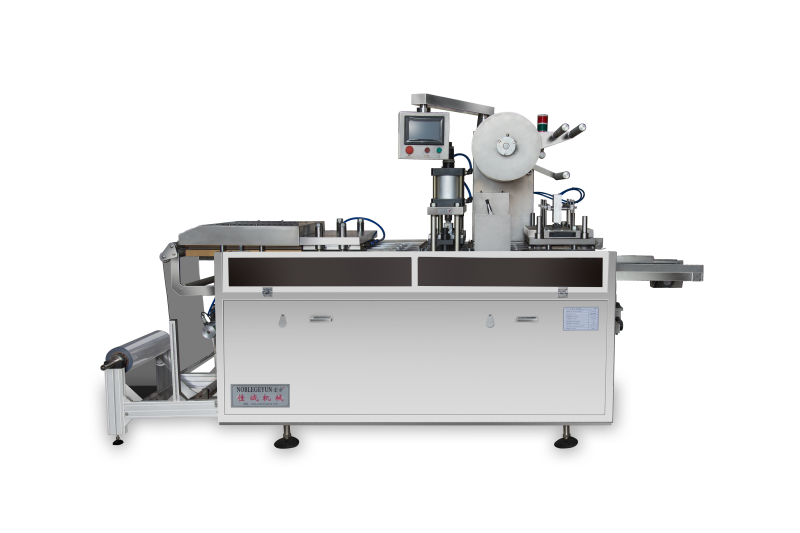
Paunang Investasyon at Ekonomiya ng Tooling
Kapag isinasagawa ang RollFed vs CutSheet Ang paghahambing ng ROI para sa pagpili ng makina, ang paunang kapital na inilalaan at ang pangmatagalang estratehiya sa paggamit ng mga kagamitan ay madalas na nagdudulot ng pinakamalaking pagkakaiba sa kabuuang gastos sa pagmamay-ari. Bagaman ang mga sistema na may rol na pagpapakain ay nangako ng mataas na bilis ng output, ang mas mataas na paunang presyo nito at ang mga matigas na mold nito ay maaaring paburisin ang kita kung ang dami ng produksyon ay hindi sapat upang patatagin ang investidura. Sa kabilang banda, ang mga makina na gumagamit ng hiwa-hiwang sheet ay nag-aalok ng mas mababang hadlang sa pagsisimula ngunit nangangailangan ng mahigpit na pagsusuri sa mga overhead sa pagbabago ng proseso at sa pagpaparami ng gastos sa kagamitan bawat bahagi. Ang sumusunod na mga subseksyon ay tatalakay nang detalyado sa mga pangunahing salik na ekonomiko na ito.
Pagkuha, Pag-install, at Mga Kinakailangan sa Pasilidad ng Makina
Ang presyo ng pagbili ng isang linya ng thermoforming ay ang simula lamang. Ang isang pag-aaral sa benchmarking ng capital equipment noong 2024 ay nagpapakita na ang isang ganap na integrated na roll-fed system ay karaniwang nangangailangan ng $450,000 hanggang $800,000 para sa instalasyon, samantalang ang katumbas na cut-sheet machine ay nasa hanay na $140,000 hanggang $320,000. Ang pagkakaiba ay umaabot din sa kahandaan ng pasilidad: ang mga roll-fed line ay nangangailangan ng pina-robust na sahig para sa mga unwinding stand, mas mataas na kapasidad na electrical infrastructure (karaniwan ay serbisyo na 400-A kumpara sa 200-A para sa cut-sheet), at nakalaang mga linya ng air-compressor upang pamahalaan ang tuloy-tuloy na transportasyon ng sheet. Samantala, ang mga cut-sheet machine ay kumuha ng humigit-kumulang 40% na mas kaunti sa floor area at maaaring i-deploy sa standard na industrial slab na may kaunting retrofitting lamang. Ang mga pagkakaibang ito ay pina-paikli ang panahon ng payback para sa mga operasyon na may mababang volume na hindi kayang abutin ang mas mataas na overhead ng isang roll-fed installation.
Gastos sa Tooling, Lead Time, at Flexibilidad sa Pagbabago ng Tooling
Ang ekonomiks ng paggawa ng kagamitan ay nagpapalaki sa agwat ng paunang pamumuhunan. Ang isang karaniwang mold para sa produksyon na may roll-fed—na gawa sa hardened steel upang mataguan ang milyong mga siklo—ay nagkakahalaga ng $60,000 hanggang $120,000 na may lead time na 8–16 linggo (Tooling Cost Index 2024). Ang mga kagamitan para sa cut-sheet, na kadalasan ay gawa sa aluminum o soft steel, ay may average na halaga na $12,000 hanggang $35,000 at maaaring ihatid sa loob ng 3–6 linggo. Ang epekto nito sa operasyon ay katulad ding malinaw:
| Factor | Roll-Fed Prototyping / Mid-Volume | Cut-Sheet Flexible Production |
|---|---|---|
| Kagastusan sa Kagamitan (isang cavity) | $85,000 | $20,000 |
| Panahon ng paghahanda | 12 linggo | 4 linggo |
| Tagal ng Pagpapalit ng Setup | 8–14 oras | 1–3 oras |
| Kakayahang Mag-ayos ng SKU | Mababa – ang set ng mold ay nakalaan lamang para sa isang bahagi | Matataas – mabilis na palitan ang mga cassette |
Dahil ang mga linya na gumagamit ng rol ay nagtatakda sa prodyuser ng dedikadong mga kagamitan, bawat bagong disenyo ng bahagi ay nagsisimula ng pagbili ng mold na may mataas na kapital at mahabang panahon ng paghinto sa produksyon. Ang mga sistema na gumagamit ng hiwa-hiwang sheet, na may mga simpleng frame ng mold at kakayahang palitan nang mabilis, ay nagpapahintulot sa isang makina na magpatakbo ng maraming SKU sa loob ng isang shift lamang, na binabawasan ang gastos sa amortisasyon ng bawat bahagi hanggang sa $0.03 lamang sa mga kapaligiran na may mataas na pagkakaiba-iba ng produkto (modelo ng gastos para sa flexible-packaging noong 2024). Para sa mga tagagawa na humaharap sa beriabil na demand, ang ganitong kahusayan sa operasyon ay madalas na mas mahalaga kaysa sa mas mabilis na cycle time bawat cavity ng mga kagamitan na gumagamit ng rol.
Kahusayan sa Operasyon sa Lahat ng Damí ng Produksyon
Mga Sanhi ng Pagpapahinga: Pagbabago ng Rol vs. Mga Siklo ng Paglo-load ng Sheet
Ang patuloy na daloy ng produksyon ay nakasalalay sa kadalasan ng paghinto ng linya para sa pagpapalit ng materyales. Ang mga sistema na gumagamit ng rol (roll-fed) ay binubuksan ang mga malalaking rol na may timbang na nasa daan-daang kilogramo; ang isang buong napuno na rol ay maaaring magpakain sa isang mataas-na-bilis na makina ng hanggang apat na oras o higit pa. Ang mga awtomatikong pag-uugnay (splicing) o mga linya na may accumulator ay naglilimita sa pagpapalit ng rol sa isang 10-minutong paghinto bawat shift, na panatilihin ang kabuuang oras ng paghinto sa ilalim ng 5% ng itinakdang oras ng operasyon. Sa kabilang banda, ang mga makina na gumagamit ng hiwa-hiwang papel (cut-sheet) ay umaasa sa mga magasin na may stack na karaniwang naglalaman ng 200–300 indibidwal na sheet. Sa isang bilis na 20 strokes kada minuto, ang magasin ay natatapos sa loob ng humigit-kumulang 15 minuto, na nangangailangan ng manu-manong pagpapalit na tumatagal ng 2–3 minuto. Ang paulit-ulit na siklo ng paggawa at pagpapalit na ito ay nagreresulta sa 12–18% na oras ng paghinto, na direktang binabawasan ang Overall Equipment Effectiveness (OEE). Kapag isinasagawa ang Pagkukumpara sa ROI ng RollFed vs CutSheet para sa Pagpili ng Makina, ang mga pagkakaiba sa oras ng paghinto na ito ay naging pangunahing salik na nakaaapekto sa paggamit ng lakas-paggawa at sa kapasidad ng output—lalo na sa buong maraming shift.
Ang Punto ng Paglipat ng Habang ng Pagpapatakbo para sa Kalamangan sa ROI
Ang produksyon na may maikling takbo at mataas na pagkakaiba-iba ng mga produkto ay natural na pabor sa mabilis na pagbabago ng proseso ng thermoforming gamit ang mga hiwa-hiwang sheet, kung saan ang simpleng pagpapalit ng tool at ang paghawak sa mababang dami ng materyales ay nagpapanatili ng kontrolado ang mga nakafixed na gastos. Gayunpaman, habang lumalawig ang haba ng bawat takbo nang lampas sa ilang libong yunit bawat trabaho, ang penalty sa downtime dahil sa pagfe-feed ng mga sheet ay unti-unting lalampas sa mga benepisyong ito. Ayon sa mga obserbasyon sa industriya, ang ekonomikong punto ng pagbabago ay nasa humigit-kumulang 50,000 na identikal na bahagi bawat taon bawat set ng tool. Sa daming ito, ang mas mababang scrap rate, mas mahabang walang kupas na takbo, at mas mababang labor cost bawat isang libong bahagi ng isang roll-fed na linya ay sama-samang nagpataas ng Overall Equipment Effectiveness (OEE) ng 15–20 puntos porsyento kumpara sa katumbas na cut-sheet na konpigurasyon. Ang resultang kalamangan sa presyo bawat yunit ay madalas umabot sa 8–12%, isang kita na tumutubo kasama ang karagdagang paglaki ng dami ng produksyon. Para sa mga buyer na binibigyang pansin ang 'RollFed vs CutSheet ROI Comparison Machine Selection', ang pagsukat ng eksaktong haba ng takbo kung saan pinakamainam ang performance ay nagpapakita kung ang mas mataas na paunang investido sa teknolohiyang roll-fed ay babalik sa loob ng karaniwang 18-buwanang panahon ng pagpaplano—na direktang nakaaapekto sa pangmatagalang istruktura ng gastos.
Paggamit ng Materyales at Epekto sa Nakatagong Gastos
Mga Rate ng Scrap, Basag na Edge, at Pag-optimize ng Freight Ayon sa Format
Ang kahusayan sa paggamit ng materyales ay umaabot pa sa likod ng obob-ob na paghahambing ng presyo-bawat-pundo. Ang mga sistema na pinapakain ng rol ay likas na nagpapababa ng edge trim dahil ang tuloy-tuloy na web ay maaaring eksaktong i-index sa istasyon ng pagbuo, na kadalasan ay iniwanan ng skeletal scrap na mas mababa sa 5%. Sa kabaligtaran, ang mga makina na gumagamit ng cut-sheet ay kailangang isaalang-alang ang mga gripper margin at mga hindi tugmang sukat ng sheet, na nagbubunga ng off-cut waste na maaaring umabot sa 12–18% para sa mga bahagi na hindi parisukat (mga benchmark sa converting industry, 2023). Ang pagkakaiba na ito ay direktang nagdudulot ng nakatagong gastos: mas mataas na bayad sa pag-alis ng scrap, karagdagang paghawak sa regrind, at nawalang materyales na mayroon nang malaking carbon footprint na nauugnay sa produkto.
Ang logistics ng karga ay lalo pang nakaaapekto sa ekwasyon. Ang roll stock ay isinusuply sa makapal at kompaktoong yunit na nagmamaksima sa paggamit ng kapasidad ng truck; ang isang karaniwang 53-piye na trailer ay kayang magdala ng 20–25% na mas maraming net na timbang ng materyal sa anyo ng roll kaysa sa mga stack ng sheet na naka-pallet, na pumapababa ng gastos sa transportasyon bawat tonelada at espasyo sa imbakan bawat bahagi. Ang kahinaan ng sheet sa pinsala sa gilid at sa kahalumhan habang nasa transit ay maaari ring magdulot ng pangangailangan ng protektibong packaging at magresulta sa mga rejection sa proseso. Kapag isinama ang mga inefisiensiya sa supply chain na ito, lumilitaw na ang pagtitipid sa gastos ng materyal mula sa mga disenyo na gumagamit ng roll-fed ay kadalasang lumalalim nang higit pa sa mismong dock ng pag-unload—na pinalalakas ang kanilang kalamangan sa mga aplikasyon na may mataas na dami at manipis na gauge na nangangailangan ng pare-pareho at mababang rate ng pagkawala sa throughput.
Mga Katotohanan Tungkol sa Throughput at Kal sensitibo sa Gastos bawat Yunit
Kapag kinukumpara ang mga makina para sa pagbuhat ng termoplastik na gumagamit ng rol na materyal at mga makina na gumagamit ng hiwa-hiwang sheet para sa ROI, ang bilis ng produksyon ang direktang nangangasiwa sa sensitibidad ng gastos bawat yunit. Ang mga sistema na gumagamit ng rol ay nagpaproseso ng patuloy na web, na kumukuha ng oras na ginagastos sa pag-iindex ng mga sheet at nagpapahintulot ng bilis ng siklo na 25–35 bawat minuto. Sa kabaligtaran, ang mga makina na gumagamit ng hiwa-hiwang sheet ay nangangailangan ng hiwalay na paglalagay at pag-alis ng bawat sheet, na karaniwang umaabot lamang sa 15–20 siklo bawat minuto. Ang agwat sa bilis ng produksyon na ito ay nangangahulugan na ang mga linya na gumagamit ng rol ay madalas na nakakagawa ng 50–70% pangdagdag na yunit bawat oras, na lubos na binabawasan ang nakatakdang overhead na inaatas sa bawat bahagi.
Ang mga nakapirming gastos—tulad ng depreciation, mga gastos sa pasilidad, at hindi direktang lakas-paggawa—ay nananatiling pareho anuman ang dami ng output. Ang pagkalat ng mga gastos na ito sa mas malaking bilang ng yunit ay nababawasan ang kabuuang gastos bawat yunit. Ang isang makina na gumagamit ng roll-fed na sistema na gumagana sa 80% na OEE ay kayang abutin ang overhead nang mas epektibo kaysa sa isang cut-sheet na sistema na gumagana sa 60% na OEE. Ang resulta: isang posibleng pagbawas na 15–25% sa kabuuang gastos bawat yunit para sa mataas na dami ng produksyon. Ang pagkonsumo ng enerhiya ay sumusunod din sa parehong lohika. Bagaman ang isang roll-fed na makina ay maaaring kumuha ng mas mataas na peak power, ang mas mabilis nitong cycle rate ay nagpapamahagi ng enerhiyang iyon sa mas maraming yunit, na kadalasan ay nagreresulta sa mas mababang kWh bawat bahagi.
Para sa mababang hanggang katamtamang dami ng produksyon, ang mas mataas na puhunan para sa kagamitan na may rol-may-feeding ay maaaring kompensahin ang kaniyang kalamangan sa bilis ng pagpapalipas. Gayunman, kapag lumampas sa punto ng pagkakasunduan—karaniwang 2–3 milyong bahagi bawat taon—ang sensitibidad ng presyo bawat yunit ay nagbabago nang malinaw para sa pabor ng thermoforming na may rol-may-feeding. Kailangan kaya ng pagpili ng makina na isaalang-alang hindi lamang ang presyo ng pagbili kundi pati na rin ang nakapagpapalaki na epekto ng bilis ng pagpapalipas sa kita bawat bahagi sa buong buhay ng kagamitan.
Madalas Itanong
Tanong 1: Ano ang pangunahing pagkakaiba ng mga makina na may rol-may-feeding at mga makina na may hiwa-hiwa na sheet sa mga halaga ng paunang gastos?
Ang mga sistemang may rol-may-feeding ay may mas mataas na paunang gastos, na karaniwang nasa pagitan ng $450,000 hanggang $800,000, kumpara sa mga makina na may hiwa-hiwa na sheet na nasa $140,000 hanggang $320,000. Ang mga tooling para sa mga sistemang may rol-may-feeding ay napakamahal, ngunit nag-aalok sila ng mas mataas na bilis ng produksyon para sa mataas na dami.
Tanong 2: Paano naiiba ang mga makina na ito sa mga aspeto ng fleksibilidad ng tooling?
Ang mga sistema na gumagamit ng roll-fed ay nangangailangan ng dedikadong mga mold, na naglilimita sa kakayahang magbago ng SKU at nagreresulta sa mas mahabang panahon ng pagbabago ng setup. Ang mga sistema na gumagamit ng cut-sheet ay sumusuporta sa mabilis na pagbabago ng setup at maaaring magamit nang epektibo para sa produksyon na may mataas na variety ng mga produkto.
Tanong 3: Alin sa dalawang sistema ang mas epektibo para sa operasyon na may mataas na dami ng produksyon?
Ang mga sistema na gumagamit ng roll-fed ay mas epektibo para sa operasyon na may mataas na dami ng produksyon dahil sa mas mababang rate ng scrap, pinabuting logistics sa pagpapadala, at mas mataas na throughput. Ang mga kalamangan na ito ay karaniwang nakakalampas sa mas mataas na paunang gastos kapag ang produksyon ay lumalampas sa ilang milyong bahagi bawat taon.
Tanong 4: Ano-ano ang nakatagong gastos sa pagpapatakbo ng mga sistema na gumagamit ng cut-sheet?
Ang mga sistema na gumagamit ng cut-sheet ay nagdudulot ng mas mataas na rate ng scrap, karagdagang paghawak sa regrind, at pinsala sa gilid habang inililipat. Ang mga nakatagong gastos na ito ay maaaring kumain ng kita, lalo na sa produksyon ng mga bahagi na hindi parisukat o rectangular.
Tanong 5: Ano ang economic crossover point para sa ROI sa mga sistema na gumagamit ng roll-fed?
Ang punto ng ekonomikong pagtawid ng ROI ay humigit-kumulang sa 2–3 milyong bahagi bawat taon, kung saan ang kahusayan at mas mababang presyo bawat yunit ng mga sistema na may roll-fed ay nakakakompensate sa kanilang paunang pamumuhunan.