 EN
Історична регуляторна ініціатива ЄС щодо упаковки набирає чинності у серпні 2026 року: що означає PPWR для термоформованої харчової упаковки
БРЮССЕЛЬ — Найбільш комплексна реформа правил упаковки в історії Європейського Союзу тепер набуває чинності. Регламент ЄС щодо упаковки та упаковкових відходів (Регламент (ЄС) 2025/40, відомий як PPWR), який набрав чинності 11 лютого 2025 року, почне застосовуватися загалом з 12 серпня 2026 року у всіх країнах — членів ЄС, а його вимоги вплинуть на глобальну ланцюжок поставок термоформованої упаковки далеко за межами Європи.
Які зміни вступають у силу зараз
Три положення набувають чинності негайно. По-перше, упаковка, що контактує з їжею й розміщується на ринку ЄС, не повинна перевищувати встановлених меж для пер- та поліфлуороалкільних речовин (PFAS), що фактично забороняє ці «вічні хімікати» у харчовій упаковці. По-друге, узгоджена рамкова система вторинної переробки замінює розрізнені національні правила, і метою є зробити всю упаковку придатною до вторинної переробки до 2030 року. По-третє, пластики, отримані з вторинної переробки й призначені для застосування у харчовій упаковці, повинні відповідати затвердженому режиму процесів вторинної переробки, передбаченому Регламентом (ЄС) 2022/1616.
Регламент також закріплює обов’язкові цілі щодо частки вторинно перероблених матеріалів: до 2030 року — 30 % вторинно переробленого матеріалу у PET-упаковці для напоїв, що контактує з продуктами, і 10 % — у не-PET-пластиках, що контактує з продуктами; до 2040 року ці показники зростуть до 65 % залежно від категорії упаковки.
rPET-стиск
Для виробників, що застосовують термоформування, практичною точкою тиску є матеріал. Попит на вторинний ПЕТ (rPET) харчового класу перевищить пропозицію, оскільки всі власники брендів прагнуть досягти одного й того самого показника — 30 %, а ціна на rPET уже тривалий час перевищує ціну на первинну смолу. Виробникам, які обслуговують клієнтів у ЄС, вже запропоновано кваліфікувати джерела rPET-листів — завдання, ускладнене тим, що перероблений лист поводиться інакше на виробничій лінії.
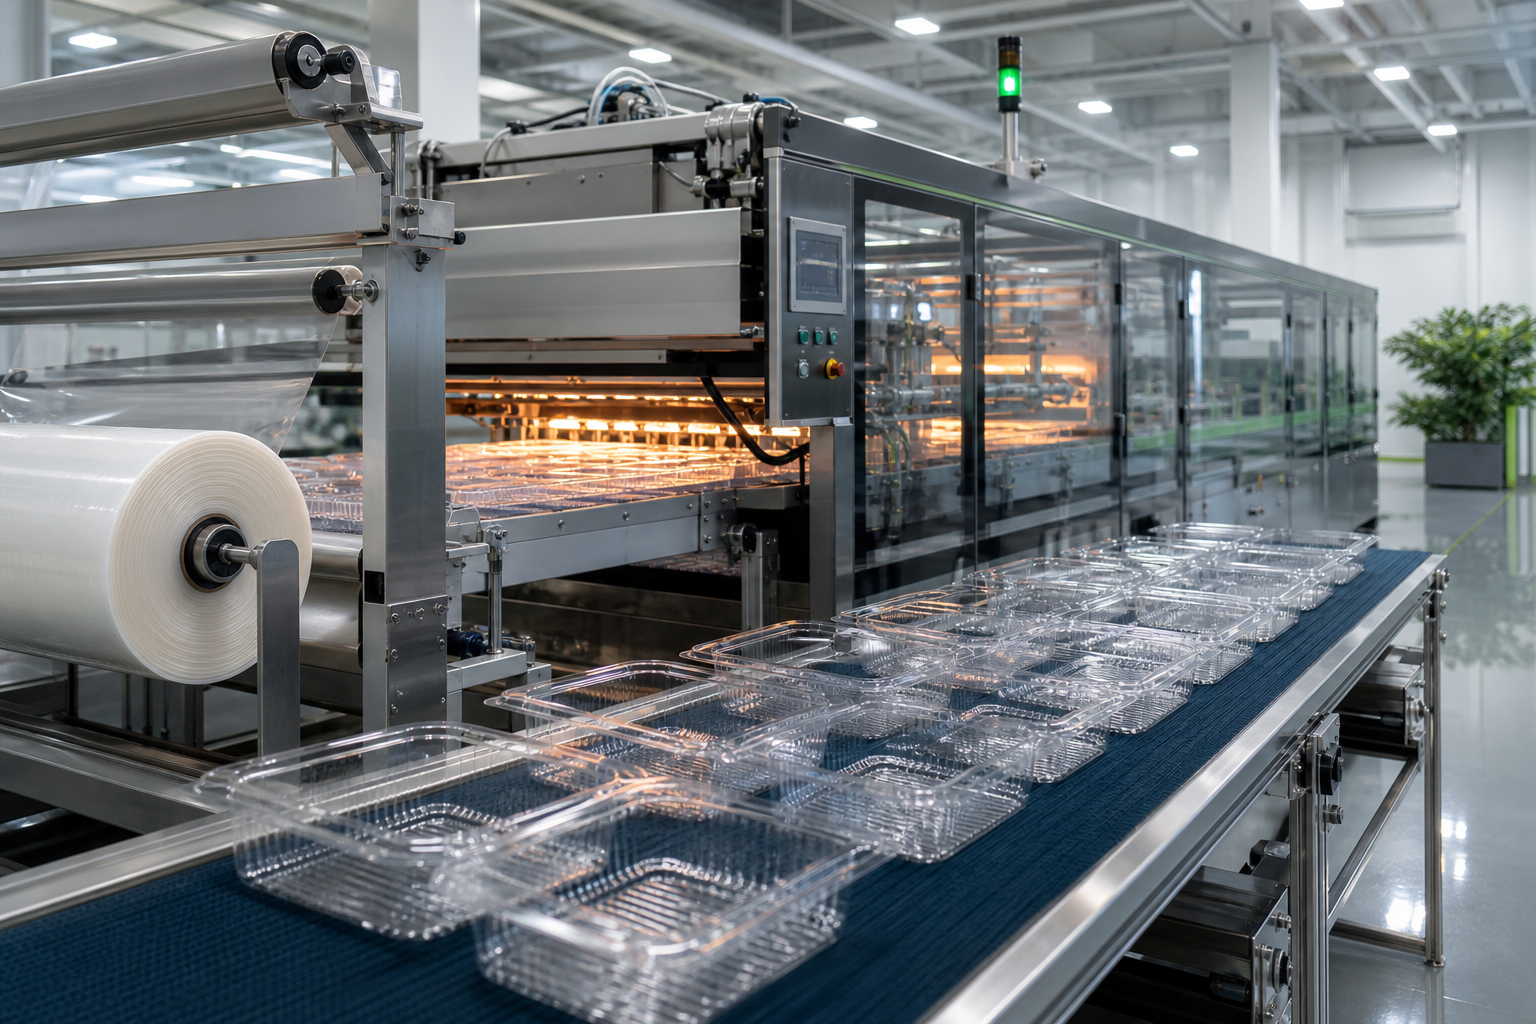
Внутрішня в’язкість rPET варіюється між партіями сильніше, ніж у первинного ПЕТ, а його температурне вікно для переробки вужче. Лист, який бездоганно формується при одному налаштуванні печі, може кристалізуватися нерівномірно або провисати при іншому. Інженери галузі зазначають, що стабільне виробництво з листів із високим вмістом вторинної сировини вимагає точної багатозонної нагрівальної системи, замкненого контуру керування температурою та сталого тиску формування — можливостей, яких часто позбавлені старіші гідравлічні машини.
Що це означає для покупців обладнання
Термін виконання вимог виступає катализатором модернізації. Виробники упаковки, які інвестують у нові потужності для термоформування, все частіше вимагають: точного інфрачервоного або керамічного нагріву з керуванням на рівні зон; контролю процесу, здатного реєструвати дані про відстежуваність на рівні партій; та документовані випробування матеріалів із rPET та вторинним поліпропіленом як частину приймання обладнання.
Для експортерів термоформованих стаканів, кришок та лотків до ЄС повідомлення з Брюсселя є однозначним: тепер заяви про сталість мають підтверджуватися аудитованими, регульованими потоками речовин. Ті переробники, які розглядають 2026 рік як фінішну межу, зазнають постійних доопрацювань; ті ж, хто розглядає його як базовий рівень, вже зараз цитують цілі на 2030 рік.