
 EN
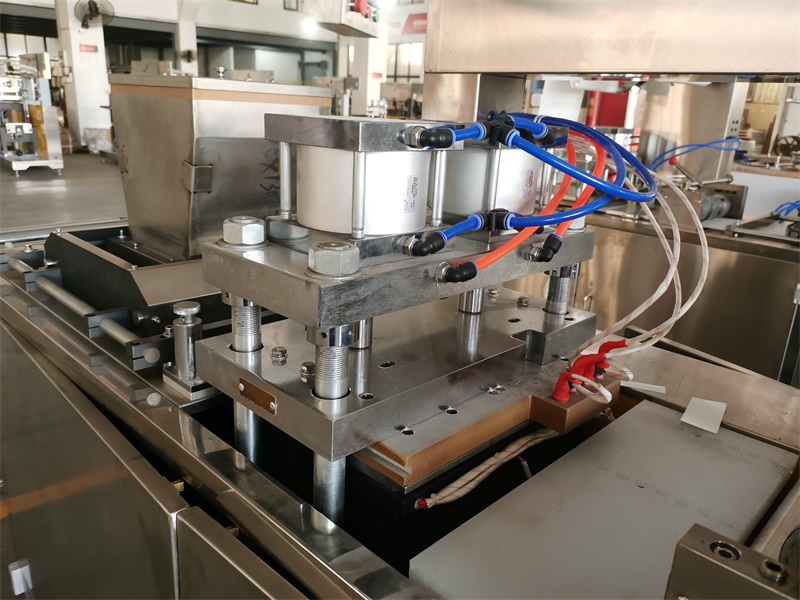
使い捨て式温熱製品の製造において、鉄粉コアの品質保持は極めて重要です。生産上の主な課題は 酸化防止 極めて重要な 充填プロセス 工程中に生じます。最終的な密封が施される前に、鉄粉粒子が過剰な酸素や湿気と接触すると、予期せぬ発熱反応が早期に発生し、製品の実質的な 保存期間 有効寿命を大幅に短縮してしまいます。生産マネージャーやプロセスエンジニアの方々にとって、 充填プロセス 制御された環境下で発生するという点では、課題の半分しか解決されていません。残りの半分は、包装部品の構造的強度にあります。粉末を収容する容器やトレイは、空気の侵入に対して即時的かつ堅固なバリアを提供しなければなりません。ここで高精度熱成形技術が戦略的な強みとなります。寸法精度と表面均一性に優れた容器を製造することで、メーカーは大幅に性能を向上させることができます。 酸化防止 の機能を高められます。設計が適切なトレイを用いることで、シールフィルムが完璧に密着し、品質を損なう可能性のある微小な漏れを最小限に抑えることができます。 保存期間 製品の品質を維持するために、生産ラインに先進的な熱成形技術を統合することが不可欠です。 充填プロセス 製品の品質を維持し、長期的な製品安定性を確保するためには、先進的な熱成形技術を生産ラインに統合することが不可欠です。
鉄粉の酸化メカニズムとその制御技術
温熱パッドにおける発熱反応は、鉄粉が酸素および水分にさらされた際に起こる酸化反応によって引き起こされます。この反応は使用時に意図されるものですが、保管中には望ましくありません。 酸化防止 周囲の空気への短時間の暴露でも、望ましくない発熱を引き起こす可能性があることを理解することから始まります。 充填プロセス この早期の活性化は、製品の熱的潜在能力を無駄にするだけでなく、包装の変形や漏れを引き起こす内部圧力を生じさせます。これを防ぐため、製造業者は通常、充填室内に不活性ガス(例えば窒素)を吹き込む手法を採用します。しかし、このガス保護の効果は、 充填プロセス における粉末の容器への移送速度と精度に大きく依存します。容器への粉末移送にわずかでも遅延やばらつきが生じると、酸素との接触リスクが高まります。さらに、容器自体の物理的特性も極めて重要です。トレイの壁面が不均一であったり、表面が粗かったりすると、空気の滞留やシールフィルムによる完全密閉の不具合を招く可能性があります。したがって、 酸化防止 は単なる雰囲気制御にとどまらず、包装基材の幾何学的精度にも同様に配慮する必要があります。
充填環境および作業フローの最適化
標準化された 充填プロセス 厳格な環境管理を要する。製造設備では、湿度を低く保ち、温度を適切に制御することで、反応速度を遅らせる必要がある。充填工程では、粉体が大気中に露出する時間を短縮できるため、手作業よりも自動充填装置の採用が推奨される。高速自動化により、粉体の計量後すぐに容器を密封工程へと移送することが可能となる。ただし、このワークフローの効率性は、充填対象の容器の品質均一性に大きく依存する。たとえば、トレイの成形品質が不良で深さや形状にばらつきがある場合、自動充填装置の位置合わせがずれ、粉体のこぼれや充填不足が生じる。こうした不具合は再加工やロット全体の不合格を招き、結果として他の製品ユニットが酸素にさらされる時間も間接的に延長してしまう。したがって、 充填プロセス には、均一な容器を安定して製造できる設備の選定が不可欠である。トレイの寸法が一定であれば、コンベアによる搬送がスムーズになり、充填ノズルの位置決め精度も向上し、直接的に 酸化防止 工程変動を最小限に抑え、生産性を最大限に高めることで実現される取り組み。
容器のシール密閉性が果たす極めて重要な役割
最も脆弱な箇所は、 酸化防止 容器とシールフィルムの界面です。充填後、包装は酸素および湿気の侵入を完全に防ぐため、気密状態で密封されなければなりません。容器のリム(縁部)に反り、バリ、厚さのばらつきなどの欠陥がある場合、空気の侵入経路が生じてしまいます。顕微鏡レベルのわずかな隙間であっても、長期間にわたり十分な量の酸素が浸透し、性能の徐々なる劣化や 充填プロセス 寿命の短縮を招く可能性があります。 保存期間 そのため、熱成形トレイの品質は絶対に妥協できません。高品質な熱成形機は、滑らかで平坦なシール面を持つトレイを製造し、熱シール工程における均一な圧力分布を確保します。シールフィルムがリム全体に均等に密着して接合されることで、充填後の酸化リスクが最小限に抑えられます。このように、高精度な熱成形設備への投資は、そのまま 酸化防止 。これにより、生産ラインから出荷されるすべての単位製品が、その内容物を真正に保護するバリアで完全に密封され、意図された 充填プロセス 品質と鮮度が確実に維持されます。 保存期間 .
素材選定と多様な仕様への対応力
異なる温熱パッドの配合には、性能を最適化するために特定の包装材が必要となる場合があります。 酸化防止 たとえば、高性能な粉末タイプでは、酸素透過率をより低く抑える必要があり、多層ラミネート材やEVOHコーティング付きポリプロピレン(PP)などの特殊なプラスチック基材が求められることがあります。サーモフォーミング機の柔軟性は、こうした素材要件へのメーカーの対応スピードを左右します。ポリプロピレン(PP)、ポリエチレンテレフタレート(PET)、ポリスチレン(PS)など、複数の樹脂に対応できる汎用性の高い機械を導入すれば、研究開発チームは大幅な稼働停止を伴わず、さまざまな容器構造を試験できます。このような対応力は、新製品ライン向けの 充填プロセス 容器設計を洗練させるうえで極めて重要です。さらに、市場のニーズがサイズや形状の多様化へと移行する中で、金型を迅速に交換できる能力は、生産の柔軟性を確保するために不可欠です。 充填プロセス 効率性を維持しています。小型のハンドウォーマーから大型のボディパッチまで、容器の品質は一貫して高い水準で保たれています。この一貫性は極めて重要です。なぜなら、容器の形状にわずかでもばらつきがあると、シール工程が乱れ、製品の信頼性が損なわれるからです。 酸化防止 最終的な品質に影響を及ぼします。 保存期間 .
事例研究:東南アジアにおける保存期間の延長
容器の品質が製品の 酸化防止 保存性に与える影響を示す顕著な事例が、2023年8月にベトナム・ホーチミン市の製造工場で発生しました。ある主要な温熱パッドメーカーは、寒冷地向けに輸出するロットで深刻な問題に直面していました。品質管理試験の結果、製品の15%が3か月以内に著しい発熱能力の低下を示し、製造中または製造後の段階で早期酸化が進行していたことが判明しました。 充填プロセス 充填工程において使用されていたプラスチックトレイにありました。 充填プロセス 既存の熱成形装置で製造されたトレイは、冷却の不均一によりわずかな縁部反りが生じていた。この反りにより、シール機が完全な気密シールを形成できず、時間とともに微量の酸素が侵入する原因となっていた。
同社は旧式の成形ラインを JCPP-520 自動ポリプロピレン製品熱成形機に更新した。新設備は優れた温度制御と均一な加圧を実現し、シール面が完全に平坦なトレイを安定して製造可能となった。新トレイを導入後、不良率は0.5%未満に低下した。加速劣化試験の結果、保存期間が所定の3年基準を満たすまで延長されたことが確認された。容器の気密性向上により、 保存期間 保存期間 酸化防止 を確実に支えることができます。 充填プロセス 最終製品の真正な安定性が確保された。本事例は、高精度熱成形が製品品質の維持および信頼性ある 保存期間 .

まとめと認証基準
まとめとして、効果的な 酸化防止 期間中 充填プロセス 環境制御、自動化による効率化、および優れた包装密封性を統合した包括的なアプローチが不可欠です。容器は単なる収容具ではなく、製品の早期劣化に対する第一線の防御機能を果たします。高精度のサーモフォーミング装置を活用することで、メーカーはすべてのトレイが完璧なシール面を提供することを保証し、その結果として 充填プロセス の効果を最大限に高め、製品の 保存期間 を延長できます。 酸化防止 容器製造における一貫性により、品質への影響を及ぼす不確実な要因が排除され、より高い品質の製品が安定して得られ、廃棄ロスも削減されます。
グローバルな規制適合性と消費者の信頼を確保するため、メーカーは自社のサーモフォーミング装置および工程が国際規格に適合していることを確認すべきです。CEマーク認証は、欧州における安全・衛生関連規制への適合を示す上で不可欠です。ISO 9001認証は、品質マネジメントシステムの一貫性を保証し、トレイ成形を含む生産工程のすべての段階において、品質が確実に維持されることを証明します。 充填プロセス 監視および制御が行われます。また、加熱部品と直接接触する材料については、安全性を確保するために、FDA基準またはEUの食品接触材基準への適合が求められる場合があります。認証済みの製造 Excellence と厳格な 酸化防止 プロトコルを組み合わせることで、企業は指定された使用期間中、確実に機能する温熱パッドを提供できます。 保存期間 .