
 EN
Під час виробництва одноразових нагрівальних виробів цілісність ядра залізного порошку є критично важливою. Основною виробничою проблемою є Профілактика оксидування критичний етап Процес фасування . Якщо частинки заліза контактуватимуть із надмірною кількістю кисню або вологи до нанесення остаточного герметичного шву, відбуватимуться передчасні екзотермічні реакції, що різко скорочують ефективний Термін придатності . Для керівників виробництва та інженерів з технологічних процесів забезпечення того, щоб Процес фасування відбувається в контрольованому середовищі, є лише половиною боротьби; інша половина полягає в структурній міцності компонентів упаковки. Ємність або лоток, що містить порошок, має забезпечувати негайний і надійний бар’єр проти проникнення повітря. Саме тут високоточне термоформування стає стратегічним активом. Виробляючи ємності з винятковою точністю розмірів і однорідністю поверхні, виробники можуть значно підвищити Профілактика оксидування здатності. Добре спроектований лоток забезпечує ідеальне прилягання герметизуючих плівок, мінімізуючи мікропроколи, які могли б погіршити Термін придатності . Отже, інтеграція сучасної технології термоформування в виробничу лінію є обов’язковою для збереження якості Процес фасування та гарантії тривалої стабільності продукту.
Наукові основи окиснення залізного порошку та його контролю
Екзотермічна реакція в теплих падах зумовлена окисненням залізного порошку під впливом кисню й вологи. Хоча ця реакція бажана під час використання, вона шкідлива під час зберігання. Профілактика оксидування починається з розуміння того, що навіть короткочасне впливання навколишнього повітря під час Процес фасування може спровокувати небажане виділення тепла. Ця передчасна активація не лише витрачає тепловий потенціал продукту, а й створює внутрішній тиск, який може деформувати упаковку або спричинити витік. Для запобігання цьому виробники часто застосовують продування інертним газом (наприклад, азотом) усередині камери наповнення. Однак ефективність такого газового захисту значною мірою залежить від швидкості й точності Процес фасування . Будь-яке запізнення чи невпорядкованість під час перенесення порошку в контейнер збільшують ризик контакту з киснем. Крім того, фізичні характеристики самого контейнера відіграють вирішальну роль. Якщо лоток має нерівні стінки або шорстку поверхню, це може призвести до утворення повітряних кишень або перешкодити герметичному з’єднанню плівки для запечатування. Отже, Профілактика оксидування — це не лише контроль атмосфери; це також точність геометричних параметрів субстрату упаковки.
Оптимізація середовища та робочого процесу наповнення
Стандартизований Процес фасування вимагає суворого контролю навколишнього середовища. Виробничі потужності мають підтримувати низьку вологість і регульовану температуру, щоб уповільнити кінетичні реакції. Автоматизовані системи розливу переважні перед ручними методами, оскільки вони скорочують час, протягом якого порошок перебуває в атмосфері. Високошвидкісна автоматизація забезпечує, що після дозування порошку контейнер негайно переміщується до станції герметизації. Однак ефективність цього робочого процесу залежить від узгодженості контейнерів, які наповнюються. Якщо лотки відрізняються за глибиною або формою через низьку якість термоформування, автоматичні дозатори можуть зміщуватися, що призводить до розливу або неповного наповнення. Ці помилки вимагають повторної обробки або призводять до відхилення партій, непрямо збільшуючи час експозиції інших одиниць до кисню. Отже, оптимізація Процес фасування передбачає вибір обладнання, що виробляє однорідні контейнери. Узгоджені розміри лотків забезпечують плавніше переміщення конвеєра й точніше позиціонування сопел дозатора, що безпосередньо сприяє Профілактика оксидування зусиллями щодо мінімізації варіативності процесу та максимізації продуктивності.
Ключова роль цілісності герметизації контейнерів
Найбільш уразливою точкою для Профілактика оксидування відмови є інтерфейс між контейнером та плівкою для герметизації. Після Процес фасування , упаковку необхідно герметично запечатати, щоб виключити проникнення кисню та вологи. Будь-який дефект на краю контейнера — наприклад, деформація, заусінці або нерівномірна товщина — може створити канали для проникнення повітря. Навіть мікроскопічні зазори з часом дозволяють проникнути достатньому обсягу кисню, що призводить до поступового погіршення характеристик і скорочення Термін придатності . Саме тому якість термоформованого лотка є безумовною вимогою. Високоякісні термоформувальні верстати виробляють лотки з гладкими, рівними поверхнями для герметизації, що забезпечує рівномірний розподіл тиску під час процесу термозварювання. Коли плівка для герметизації надійно зварюється по всьому краю, ризик окиснення після наповнення мінімізується. Отже, інвестиції в точне термоформувальне обладнання — це безпосередні інвестиції в Профілактика оксидування . Він забезпечує, що кожна одиниця, що виходить із Процес фасування інкапсулюється в бар’єр, який справді захищає її вміст, зберігаючи задані Термін придатності .
Підбір матеріалів та адаптивність до різних специфікацій
Різні формули теплих подушок можуть вимагати спеціальних упаковочних матеріалів для оптимізації Профілактика оксидування . Наприклад, деякі високоефективні порошки можуть потребувати бар’єрів із підвищеною стійкістю до проникнення кисню, що вимагає багатошарових ламінатів або певних пластикових субстратів, наприклад, PP із покриттям EVOH. Гнучкість термоформувальної машини визначає, наскільки легко виробник може адаптуватися до цих вимог щодо матеріалів. Універсальна машина, здатна обробляти PP, PET та PS, дозволяє R&D-командам тестувати різні конструкції контейнерів без істотного простою. Ця адаптивність є критично важливою для удосконалення Процес фасування для нових товарних ліній. Крім того, оскільки ринкові вимоги змінюються щодо різних розмірів і форм, здатність швидко змінювати форми забезпечує, що Процес фасування залишається ефективним. Незалежно від того, чи виробляються малі ручні грілки чи великі пластини для тіла, якість контейнерів залишається постійною. Ця узгодженість є життєво важливою, оскільки будь-яка зміна геометрії контейнера може порушити процес герметизації й підірвати Профілактика оксидування та, в кінцевому підсумку, вплинути на продукт Термін придатності .
Кейс-стаді: Підвищення терміну придатності в Південно-Східній Азії
Впливу якості контейнерів на Профілактика оксидування стався у серпні 2023 року на виробничому підприємстві в Хошиміні, В’єтнам. Відомий виробник теплових пластин стикнувся з кризою щодо партії експортної продукції, призначеної для холодніших кліматичних зон. Тести контролю якості показали, що протягом трьох місяців 15 % продуктів втратили значну потужність нагріву, що свідчило про передчасне окиснення під час або після Процес фасування . Перші дослідження були спрямовані на систему продування азотом, але коригування не принесли покращення. Остаточна причина була виявлена в пластикових лотках, використаних у Процес фасування існуюче обладнання для термоформування виготовляло лотки з незначним коробленням країв через неоднорідне охолодження. Це короблення перешкоджало упакувальній машині створити ідеальне герметичне ущільнення, що дозволяло надходити мікроскопічним (слідовим) кількостям кисню протягом часу.
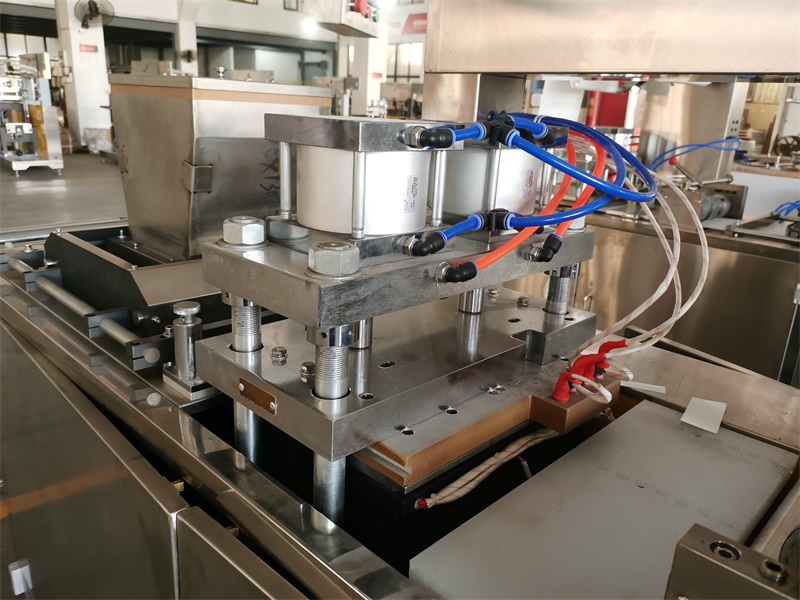
Компанія замінила свою стару лінію формування на JCPP-520 Автоматичну машину для термоформування виробів із поліпропілену. Нове обладнання забезпечило вдосконалену регуляцію температури та рівномірний тиск, що призвело до виготовлення лотків із ідеально рівними ущільнювальними краями. Після впровадження нових лотків рівень браку знизився до менш ніж 0,5 %. Прискорені випробування на старіння підтвердили, що Термін придатності термін придатності збільшився до вимоги щодо 3-річного стандарту. Профілактика оксидування , забезпечуючи те, що Процес фасування покращена цілісність контейнерів призвела до отримання справді стабільного кінцевого продукту. Термін придатності .

Висновки та стандарти сертифікації
У підсумку, ефективне Профілактика оксидування під час Процес фасування вимагає комплексного підходу, що поєднує контроль навколишнього середовища, автоматизовану ефективність та високоякісну цілісність упаковки. Контейнер — це не просто ємність; він є першою лінією оборони проти передчасної деградації. Використовуючи високоточне обладнання для термоформування, виробники можуть забезпечити, що кожен лоток надає ідеальну поверхню для герметизації, тим самим максимізуючи ефективність Процес фасування та продовжуючи термін придатності продукту Термін придатності . Узгодженість у виробництві контейнерів усуває змінні, які могли б підірвати Профілактика оксидування , що призводить до вищої якості готової продукції та зменшення відходів.
Щоб забезпечити глобальну відповідність вимогам та довіру споживачів, виробникам слід перевірити, чи відповідає їхнє обладнання та процеси термоформування міжнародним стандартам. Сертифікація CE є обов’язковою для підтвердження дотримання європейських норм безпеки та охорони здоров’я. Сертифікація ISO 9001 підтверджує стабільність системи управління якістю, гарантуючи, що кожен етап виробництва, у тому числі Процес фасування , контролюється та регулюється. Крім того, для матеріалів, що безпосередньо контактуватимуть із нагрівальним елементом, може знадобитися відповідність стандартам FDA або ЄС щодо безпеки контактів із їжею, щоб забезпечити безпеку. Поєднуючи сертифіковану виробничу вдосконаленість із суворими Профілактика оксидування протоколами, компанії можуть надавати теплі підкладки, які надійно працюватимуть протягом усього встановленого терміну Термін придатності .