
 EN
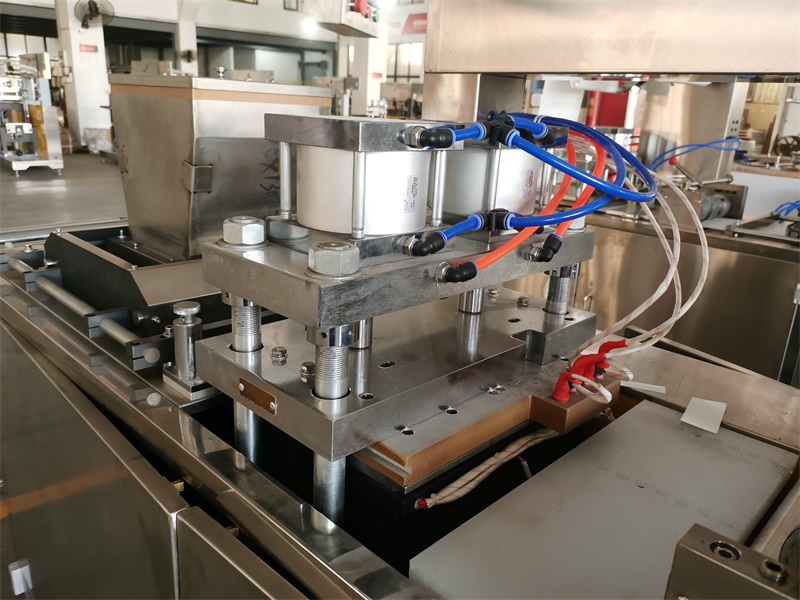
Bir dəfəlik istilik məhsullarının istehsalında dəmir tozu nüvəsinin bütövlüyü ən vacib amildir. İstehsalda əsas çətinlik Oksidləşmənin qarşısının alınması kritik mərhələdə Doldurma prosesi . Əgər dəmir zərrəcikləri son möhürləmə tətbiq olunmadan əvvəl artıq miqdarda oksigen və ya nəmə məruz qalırsa, erkən ekzotermik reaksiyalar baş verir və məhsulun effektiv Saxlama müddəti . İstehsalat menecerləri və proses mühəndisləri üçün Doldurma prosesi nəzarət olunan mühitdə baş verir — bu, yalnız döyüşün yarısıdır; digər yarısı isə qablaşdırma komponentlərinin struktur bütövlüyündədir. Tozun saxlanıldığı qab və ya səbət havanın daxil olmasına qarşı dərhal və güclü maneə yaratmalıdır. Burada yüksək dəqiqlikli termoformlaşdırma strategik üstünlük kimi çıxış edir. İstehsalçılar, fövqəladə ölçülü dəqiqliyə və səth bərabərliyinə malik qablar istehsal edərək əhəmiyyətli dərəcədə təkmilləşdirə bilərlər Oksidləşmənin qarşısının alınması imkanlarını. Yaxşı mühəndisliklə hazırlanmış səbət örtük filmi ilə mükəmməl yapışma təmin edir və mikro-sızıntıları minimuma endirir ki, bu da Saxlama müddəti -ı zədələyə bilər. Beləliklə, istehsal xəttinə irəli termoformlaşdırma texnologiyasının inteqrasiyası Doldurma prosesi keyfiyyətini qorumaq və məhsulun uzunmüddətli sabitliyini təmin etmək üçün vacibdir.
Dəmir tozunun oksidləşməsi və nəzarəti elmi
İsti pərdələrdəki ekzotermik reaksiya, dəmir tozunun oksigen və nəmə məruz qaldıqda baş verən oksidləşməsi hesabına baş verir. Bu reaksiya istifadə zamanı arzu olunur, lakin saxlama dövründə zərərli olur. Oksidləşmənin qarşısının alınması ətraf havasına qısa müddətli məruz qalmanın belə Doldurma prosesi istənməyən istilik yaradılmasına səbəb ola biləcəyini başa düşməklə başlayır. Bu erkən aktivləşmə yalnız məhsulun termal potensialını itirməyə səbəb olmur, həm də qablaşdırmanı deformasiyaya uğratmaq və ya sızdırmalara səbəb ola biləcək daxili təzyiq yaradır. Bu riski azaltmaq üçün istehsalçılar tez-tez doldurma kamerası daxilində inertsiz qazla (məsələn, azotla) təmizləmə üsulundan istifadə edirlər. Lakin bu qaz qorunmasının effektivliyi Doldurma prosesi doldurma prosesinin sürəti və dəqiqliyinə çox güclü şəkildə asılıdır. Tozun qabağa köçürülməsində hər hansı bir gecikmə və ya qeyri-müntəzəmlik oksigenlə təmas riskini artırır. Bundan əlavə, qabın özünün fiziki xüsusiyyətləri də vacib rol oynayır. Əgər trayın divarları bərabərsiz və ya səthi qeyri-hamardırsa, bu, hava ciblərinin tutulmasına və ya möhürləyici film tərəfindən tam qapalı bağlamanın yaradılmamasına səbəb ola bilər. Beləliklə, Oksidləşmənin qarşısının alınması yalnız atmosfer nəzarəti deyil; eyni zamanda qablaşdırma altlığının həndəsi dəqiqliyi ilə də bağlıdır.
Doldurma Mühitinin və İş Axınının Optimallaşdırılması
Standartlaşdırılmış Doldurma prosesi sərt ekoloji nəzarət tələb edir. İstehsalat obyektləri kinetik reaksiyaları yavaşlatmaq üçün aşağı rütubət və tənzimlənmiş temperaturu saxlamalıdır. Tozun atmosferə təsir müddətini azaltmaq üçün avtomatlaşdırılmış doldurma sistemləri əl ilə aparılan üsullara üstünlük verilir. Yüksək sürətli avtomatlaşdırma toz doldurulduqdan dərhal sonra qabın möhürlənmə stansiyasına köçürülməsini təmin edir. Bununla belə, bu iş axınının səmərəliliyi doldurulan qabların birləşdirilməsinin davamlılığından asılıdır. Traylar istilik formalaşdırma keyfiyyətinin aşağı olması səbəbilə dərinlik və ya forma baxımından fərqlənirsə, avtomatlaşdırılmış doldurucular düzgün yerləşməyə bilər ki, bu da tökülmə və ya tam olmayan doldurma hallarına səbəb olar. Bu xətalar təkrar emal tələb edir və ya partiyaların ləğv edilməsinə gətirib çıxarır; nəticədə digər vahidlərin oksigenə təsir müddəti dolayı yolla artır. Beləliklə, Doldurma prosesi qabların birləşdirilməsinin optimallaşdırılması eyni ölçüdə qablar istehsal edən avadanlıqların seçilməsini nəzərdə tutur. Davamlı tray ölçüləri konveyer hərəkətinin daha hamar keçməsini və doldurucu nozullarının daha dəqiq yerləşdirilməsini təmin edir ki, bu da birbaşa Oksidləşmənin qarşısının alınması proses dəyişkənliyini minimuma endirərək və ötürülmə sürətini maksimuma çatdıraraq səylər.
Qabın möhürlənmə bütövlüyünün əsas rolu
Qabın və möhürləyici film arasındakı interface-dir. Oksidləşmənin qarşısının alınması qabın doldurulmasından sonra paket, oksigen və nəm keçirməməsi üçün tamamilə möhürlənməlidir. Qabın kənarındakı hər hansı bir defekt—məsələn, burulma, qırıntılar və ya qalınlıqda bərabərsizlik—hava infiltrasiyası üçün kanallar yarada bilər. Hətta mikroskopik boşluqlar belə, zamanla kifayət qədər oksigenin keçməsinə imkan verə bilər ki, bu da performansın yavaş-yavaş azalmasına və Doldurma prosesi qısalmasına səbəb olar. Saxlama müddəti buna görə də termoformlaşdırılmış tray keyfiyyəti müzakirə edilməz dərəcədə vacibdir. Yüksək keyfiyyətli termoformlaşdırma maşınları, isti möhürləmə prosesi zamanı bərabər təzyiq paylanmasını təmin edən hamar və düz möhürləmə səthləri ilə traylar istehsal edir. Möhürləyici film bütün kənar boyu bərabər şəkildə yapışdığında, doldurulmadan sonrakı oksidləşmə riski minimuma endirilir. Nəticə etibarilə, dəqiqlikli termoformlaşdırma avadanlığına investisiya etmək, birbaşa Oksidləşmənin qarşısının alınması . Bu, hər bir vahidin Doldurma prosesi məhsulun nəzərdə tutulan keyfiyyətini qorumaq üçün onun məzmununu həqiqətən qoruyan bir maneə ilə əhatə olunmasını təmin edir. Saxlama müddəti .
Material seçimi və çoxlu spesifikasiyalara uyğunlaşma qabiliyyəti
Fərqli isti yastıq formulaları, optimal performansı təmin etmək üçün xüsusi qablaşdırma materiallarına ehtiyac duyur. Oksidləşmənin qarşısının alınması . Məsələn, bəzi yüksək performanslı tozlar daha yüksək oksigen keçiriciliyi müqaviməti tələb edən maneələrə ehtiyac duyur; bu da çoxqatlı laminatlar və ya EVOH-laşdırılmış PP kimi xüsusi plastik substratlar tələb edir. Termoformlaşdırma maşınının çevikliyi istehsalçının bu material tələblərinə necə asanlıqla uyğunlaşa biləcəyini müəyyən edir. PP, PET və PS emal edə bilən çoxfunksiyalı maşın R&D komandalarına əhəmiyyətli dayanma vaxtı olmadan müxtəlif qab strukturlarını sınamağa imkan verir. Bu çeviklik yeni məhsul xətləri üçün Doldurma prosesi -in sınağını aparmaq üçün çox vacibdir. Bundan əlavə, bazar tələbləri müxtəlif ölçülərə və formalara doğru dəyişdikcə, kalıbları sürətlə dəyişdirmə qabiliyyəti maşının Doldurma prosesi səmərəli qalır. Kiçik əl istiləşdiricilər və ya böyük bədən taxtaları istehsal edilməsindən asılı olmayaraq, konteynerlərin keyfiyyəti sabit qalır. Bu sabitlik çox vacibdir, çünki konteynerlərin həndəsi formasında baş verən heç bir dəyişiklik möhürləmə prosesini pozaraq Oksidləşmənin qarşısının alınması və nəticədə məhsulun Saxlama müddəti .
Vəziyyət təhlili: Cənub-Şərqi Asiyada Saxlama Müddətinin Artırılması
Konteyner keyfiyyətinin təsirinin göstəricisi olan Oksidləşmənin qarşısının alınması 2023-cü ilin avqust ayında Vyetnamın Ho Şimin Şəhərində yerləşən bir istehsalat müəssisəsində baş verdi. Məşhur istiləşdirici taxta istehsalçısı soyuq iqlimli ölkələrə ixrac olunacaq partiyasında böhranla üzləşirdi. Keyfiyyət nəzarəti testləri göstərdi ki, məhsulların 15%-i üç ay ərzində əhəmiyyətli qədər istilik tutumunu itirmişdir; bu da istiləşdirici elementin müddətindən əvvəl oksidləşməsinə işarə edirdi. Doldurma prosesi . İlkin araşdırmalar azotla doldurma sisteminə yönəldilmişdi, lakin tənzimləmələr heç bir yaxşılaşdırma gətirmədi. Kök səbəb nəhayət məhsulların paketlənməsində istifadə olunan plastik traylara aid idi. Doldurma prosesi mövcud termoformalaşdırma avadanlığı, bərabərsiz soyuma səbəbiylə yüngül kənar burulması olan tava istehsal edirdi. Bu burulma, qabın tam qıfıl qurulmasını maneə törətdiyi üçün, vaxt keçdikcə mikro miqdarda oksigenin daxil olmasına imkan verirdi.
Şirkət köhnə formalaşdırma xəttini JCPP-520 Avtomatik PP Məhsulları Termoformalaşdırma Maşını ilə əvəz etdi. Yeni avadanlıq üstün temperatur nəzarəti və bərabər təzyiq təmin edərək, tamamilə düz qıfıl kənarlı tavalar istehsal etməyə imkan verdi. Yeni tavaların tətbiqi ilə çatışmazlıq faizi 0,5% -dən aşağı endi. Sürətləndirilmiş yaşlanma testləri göstərdi ki, Saxlama müddəti tələb olunan 3 illik standartı ödəmək üçün uzadılıb. Yaxşılaşdırılmış qab bütövlüyü Oksidləşmənin qarşısının alınması keyfiyyətini əhəmiyyətli dərəcədə yaxşılaşdırdı və Doldurma prosesi həqiqətən sabit son məhsulun alınmasına səbəb oldu. Bu hal, dəqiq termoformalaşdırmanın məhsul keyfiyyətini qorumaq və etibarlı Saxlama müddəti .

Nəticə və Sertifikatlaşdırma Standartları
Nəticə olaraq, effektiv Oksidləşmənin qarşısının alınması bu zaman dilimində Doldurma prosesi mühit idarəsi, avtomatlaşdırılmış səmərəlilik və üstün qablaşdırma bütövlüyü birləşdirən kompleks yanaşma tələb edir. Qab yalnız bir qab deyil; o, məhsulun erkən parçalanmasına qarşı ilk müdafiə xəttidir. Yüksək dəqiqlikli termoformalayıcı avadanlıqdan istifadə edərək istehsalçılar hər bir trayın mükəmməl qapanma səthi təmin etməsini və beləliklə, Doldurma prosesi -in effektivliyini maksimuma çatdıraraq məhsulun Saxlama müddəti -ni uzadaraq təmin edə bilərlər. Oksidləşmənin qarşısının alınması -də sabitlik qazanılır, nəticədə keyfiyyətli çıxışlar artır və tullantılar azalır.
Qlobal uyğunluğu və istehlakçıların etibarını təmin etmək üçün istehsalçılar termoformalayıcı avadanlıqlarının və proseslərinin beynəlxalq standartlara cavab verdiyini doğrulamalıdırlar. CE sertifikatı Avropa təhlükəsizlik və sağlamlıq qaydalarına uyğunluğun göstəricisidir. ISO 9001 sertifikatı isə keyfiyyət idarəetmə sisteminin sabitliyini təsdiqləyir və istehsalın hər mərhələsinin, o cümlədən Doldurma prosesi , izlənilir və idarə olunur. Bundan əlavə, istilik elementi ilə birbaşa təmasda olan materiallar üçün təhlükəsizliyi təmin etmək məqsədilə FDA və ya AB qida ilə təmas üçün standartlarına uyğunluq tələb oluna bilər. Sertifikatlı istehsal mükəmməlliyini sərt Oksidləşmənin qarşısının alınması protokollarla birləşdirərək şirkətlər müəyyən edilmiş müddət ərzində etibarlı işləyən isti pərdələr təqdim edə bilər Saxlama müddəti .