
 EN
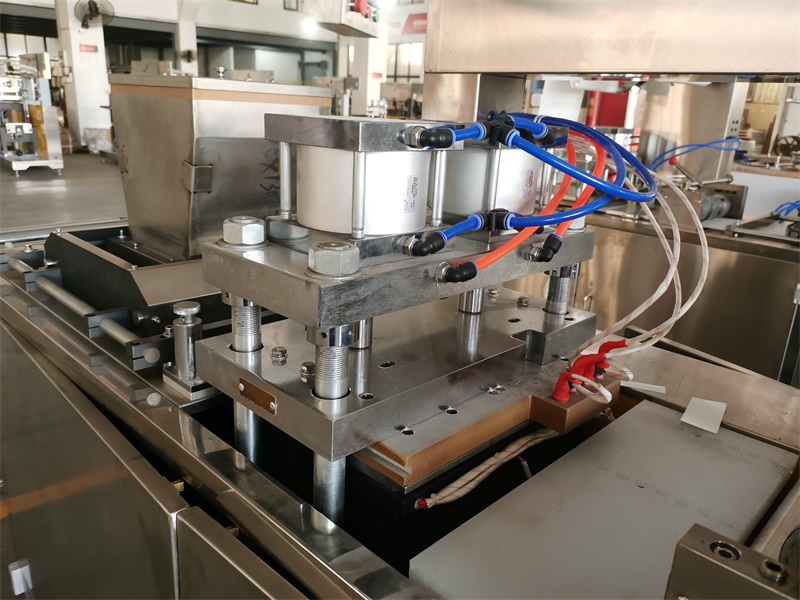
Გამოყენების შემდეგ გამოსაყენებლად მზადებული გათბობის პროდუქტების წარმოებაში რკინის ფხვნილის სიძლიერე საკვანძო მნიშვნელობის მოსაპოვებლად ითვლება. წარმოების ძირითადი გამოწვევა არის Ჟანგვის პროფილაქტიკა განსაკუთრებით მნიშვნელოვან ეტაპზე Შევსების პროცესი . თუ რკინის ნაკრები საბოლოო დახურვამდე ჭარბი ჟანგბადის ან ტენის ზემოქმედებას განიცდის, ადრეული ექსოთერმული რეაქციები მოხდება, რაც პროდუქტის ეფექტურ სიმუშაო ვადას მკვეთრად შეამცირებს. Ვარგისიანობის ვადა წარმოების მენეჯერებსა და პროცესის ინჟინერებს უზრუნველყოფა იმ საკითხის, რომ Შევსების პროცესი კონტროლირებულ გარემოში მოხდევა მხოლოდ ბრძოლის ნახევარია; მეორე ნახევარი მდებარეობს შეფუთვის კომპონენტების სტრუქტურულ მტკიცებაში. ფხვნილის შესანახად გამოყენებული კონტეინერი ან ტრეი უნდა უზრუნველყოს ჰაერის შეღწევას წინააღმდეგ მყისიერი და მტკიცე ბარიერით. ამ ადგილას მაღალი სიზუსტის თერმოფორმირება ხდება სტრატეგიული აქტივი. მწარმოებლები შეძლებენ მნიშვნელოვნად გააუმჯობესონ Ჟანგვის პროფილაქტიკა შესაძლებლობები. კარგად შემუშავებული ტრეი უზრუნველყოფს სრულყოფილად დაეჭვრებას დასახურვის ფილმებს, რაც მიკრო-გასხვრეტების მინიმიზაციას უზრუნველყოფს, რომლებიც შეიძლება დააზიანონ Ვარგისიანობის ვადა . ამიტომ არის აუცილებელი საწარმოში განვითარებული თერმოფორმირების ტექნოლოგიის ინტეგრაცია წარმოების ხაზში, რათა შეიძლებას დაიცვან სიხშირის Შევსების პროცესი ხარისხი და გარანტირდეს პროდუქტის გრძელვადიანი სტაბილობა.
Რკინის ფხვნილის ოქსიდაციისა და კონტროლის მეცნიერება
Თბილი პედებში ექსოთერმიული რეაქცია გამოწვეულია რკინის ფხვნილის ოქსიდაციით ჟანგბადისა და ტენის მიმართ მისი გამოყენების დროს. მიუხედავად იმისა, რომ ეს რეაქცია სასურველია გამოყენების დროს, ის სასარგებლო არ არის შენახვის დროს. Ჟანგვის პროფილაქტიკა იწყება იმის გაგებით, რომ საკუთარი გარემოს ჰაერთან დამახსოვრებელი მოკლე კონტაქტიც კი Შევსების პროცესი შეიძლება გამოიწვიოს არსებითი სითბოს გენერირება. ამ ადრეულმა აქტივაციამ არ მხოლოდ წააგო პროდუქტის სითბური პოტენციალი, არამედ შექმნა შიგა წნევა, რომელიც შეიძლება დააზიანოს შეფუთვის საშუალება ან გამოიწვიოს გაჟონვა. ამ რისკების შესამსუბუქებლად წარმოებლები ხშირად იყენებენ არააქტიური აირის გატარებას (მაგალითად, აზოტის) სავსების კომპარტმენტში. თუმცა, ამ აირის დაცვის ეფექტურობა ძლიერ დამოკიდებულია სავსების Შევსების პროცესი სიჩქარესა და სიზუსტეზე. Ჟანგვის პროფილაქტიკა შეფუთვის პროცესი არ არის მხოლოდ ატმოსფეროს კონტროლი; იგი ასევე მოიცავს შეფუთვის საშუალების გეომეტრიულ სიზუსტეს.
Სავსების გარემოსა და სამუშაო პროცესის ოპტიმიზაცია
Სტანდარტიზებული Შევსების პროცესი მოითხოვს მკაცრ გარემოსდაცვით კონტროლს. წარმოების ობიექტები უნდა შეინარჩუნონ დაბალი ტენიანობა და რეგულირებული ტემპერატურა კინეტიკური რეაქციების შენელების მიზნით. ავტომატური შევსების სისტემები უპირატესობა ენიჭებათ ხელოვნურ მეთოდებს, რადგან ისინი ამცირებენ დროის დატენვას ტყავის ატმოსფეროში. მაღალი სიჩქარის ავტომატიზაცია უზრუნველყოფს, რომ მას შემდეგ, რაც ფხვნილი გაიცემა, კონტეინერი დაუყოვნებლივ გადაინაცვლებს დახურვის სადგურში. თუმცა, ამ სამუშაო პროცესის ეფექტურობა დამოკიდებულია შევსებული კონტეინერების თანმიმდევრულობაზე. თუ თეფშების სიღრმე ან ფორმა განსხვავდება თერმოფორმირების უხარისხობის გამო, ავტომატური შემავსებლები შეიძლება არასწორად მოწყდნენ, რაც გამოიწვევს დაღვრის ან არასრული შევსების შედეგად. ეს შეცდომები საჭიროებს გადამუშავებას ან იწვევს უარყოფილი პარტიების მიღებას, რაც არაპირდაპირ ზრდის სხვა ერთეულების ჟანგბადის ექსპოზიციის დროს. ამიტომ, ოპტიმიზაცია Შევსების პროცესი მოიცავს მოწყობილობების შერჩევისას, რომლებიც ერთგვაროვან კონტეინერებს აწარმოებენ. თანმიმდევრული სათამაშო ზომები საშუალებას უფრო გლუვი კონვეიერი მოძრაობა და უფრო ზუსტი შევსების nozzle პოზიციონირება, რომელიც უშუალოდ მხარს უჭერს Ჟანგვის პროფილაქტიკა პროცესის ცვალებადობის მინიმიზაციასა და გამოტანის მაქსიმიზაციას მიეძღვნილი ძალისხმევები.
Კონტეინერის დახურვის მთლიანობის მნიშვნელოვანი როლი
Ყველაზე სუსტი წერტილი Ჟანგვის პროფილაქტიკა დაშლისთვის არის კონტეინერსა და დახურვის ფილმს შორის ინტერფეისი. შევსების შემდეგ Შევსების პროცესი , პაკეტი უნდა იყოს ჰერმეტულად დახურული, რათა ჰაერი და ტენი არ შევიდეს შიგნით. კონტეინერის კიდეზე ნებისმიერი დეფექტი — მაგალითად, გამოხრა, ბურები ან სისქის არაერთგვაროვნება — შეიძლება შექმნას ჰაერის შესვლის არხები. საკიდევე მიკროსკოპული შევერძნებიც კი შეიძლება დროთა განმავლობაში საკმარისი ჰაერის შეღწევის საშუალება იყოს, რაც მიიყვანებს შესრულების დამდაბლებას და შემცირებულ Ვარგისიანობის ვადა . ამიტომ თერმოფორმირებული ტრეის ხარისხი არ შეიძლება განხილული იყოს როგორც საკითხი, რომელსაც შეიძლება განხილვის გარეშე დატოვონ. ხარისხიანი თერმოფორმირებული მანქანები აწარმოებენ ტრეებს გლუვი, ბრტყელი დახურვის ზედაპირებით, რაც უზრუნველყოფს სითბო-დახურვის პროცესის დროს წნევის ერთგვაროვან განაწილებას. როდესაც დახურვის ფილმი ერთგვაროვნად ბერდება მთლიანად კიდეზე, შევსების შემდეგ ჟანგვის რისკი მინიმიზდება. შედეგად, სიზუსტის მქონე თერმოფორმირებული მოწყობილობის შეძენა პირდაპირ ინვესტიციაა Ჟანგვის პროფილაქტიკა ეს უზრუნველყოფს იმას, რომ ყველა ერთეული, რომელიც გამოდის Შევსების პროცესი -დან, შემოსავლების ბარიერითაა დაფარული, რომელიც ნამდვილად იცავს მის შიგთავსს და ამ გზით შენარჩუნებს სასურველ Ვარგისიანობის ვადა .
Მასალის არჩევა და მრავალსპეციფიკაციური ადაპტაციუნობა
Სხვადასხვა თბილი პედის ფორმულირებას შეიძლება სჭირდეს კონკრეტული შეფუთვის მასალები მისი საუკეთესო შესაძლებლობების გამოყენების მიზნით Ჟანგვის პროფილაქტიკა . მაგალითად, ზოგიერთი მაღალი წარმადობის ფხვნილი შეიძლება მოითხოვოს მაღალი ჟანგბადის გამტარობის წინააღმდეგობის მქონე ბარიერებს, რაც მრავალფენიანი ლამინატების ან კონკრეტული პლასტმასური საფუძვლების, მაგალითად EVOH-შემცველი PP-ის გამოყენებას მოითხოვს. თერმოფორმირების მანქანის მრავალფეროვნება განსაზღვრავს მწარმოებლის ამ მასალური მოთხოვნების მიხედვით როგორ მარტივად შეძლებს ადაპტირებას. მრავალფეროვანი მანქანა, რომელიც შეძლებს PP, PET და PS დამუშავებას, საშუალებას აძლევს სამეცნიერო კვლევისა და განვითარების ჯგუფებს სხვადასხვა კონტეინერის სტრუქტურის გამოცდას მნიშვნელოვნად არ შეამცირებს მუშაობის შეწყვეტის ხანგრძლივობას. ეს მრავალფეროვნება აუცილებელია Შევსების პროცესი -ის შესამუშავებლად ახალი პროდუქტების ხაზებისთვის. მეტიც, როგორც ბაზრის მოთხოვნები იცვლება სხვადასხვა ზომისა და ფორმის მიხედვით, სწრაფად ფორმების შეცვლის შესაძლებლობა უზრუნველყოფს იმას, რომ Შევსების პროცესი რჩება ეფექტური. მოცულობის პატარა ხელთა გასათბობად ან დიდი სხეულის პლასტერების წარმოების დროს კონტეინერების ხარისხი მუდმივად ინარჩუნებს ერთნაირობას. ეს ერთნაირობა მნიშვნელოვანია, რადგან კონტეინერების გეომეტრიაში ნებისმიერი ცვლილება შეიძლება დაარღვიოს დახურვის პროცესი და დაზიანოს Ჟანგვის პროფილაქტიკა და საბოლოოდ შეამციროს პროდუქტის Ვარგისიანობის ვადა .
Შემთხვევის ანალიზი: სამხრეთ-აღმოსავლეთ აზიაში შენახვის ვადის გასაუმჯობესებლად
Კონტეინერების ხარისხის გავლენა მოწმობს Ჟანგვის პროფილაქტიკა 2023 წლის აგვისტოში ვიეტნამის ჰო ჩი მინის ქალაქში მდებარე წარმოების საწარმოში. ცნობილი თბოსაწინააღმდეგო პლასტერების წარმოების კომპანია საკმაოდ მძიმე სიტუაციას განიცდიდა თავისი ექსპორტული ბატკეის მიმართულებით ცივ კლიმატში. ხარისხის კონტროლის ტესტებმა აჩენა, რომ პროდუქტების 15% სამი თვის განმავლობაში მნიშვნელოვნად დაკარგა თბოს წარმოების უნარი, რაც მიუთითებს მიმდინარე ან შემდგომი ჟანგვის ადრეულ სტადიაზე. Შევსების პროცესი . საწყისი გამოკვლევები აზოტის გამოყენების სისტემაზე იყო მიმართული, მაგრამ მისი რეგულირება შედეგს არ მოუტანა. ძირეული მიზეზი საბოლოოდ დაიდგინა პლასტმასის ტაფებში, რომლებიც გამოიყენებოდა Შევსების პროცესი არსებული თერმოფორმირების აღჭურვილობა წარმოებდა ტაბაკებს მცირე ზედა კიდურის გამოხრით არაერთგვაროვანი გაცივების გამო. ეს გამოხრა არ აძლევდა სილინგ მანქანას სრულყოფილი ჰერმეტული სილინგის შექმნის საშუალებას, რაც დროთა განმავლობაში მიკროსკოპული რაოდენობის ჟანგბადის შეღებას უზრუნველყოფდა.
Კომპანიამ ჩაანაცვლა ძველი ფორმირების ხაზი JCPP-520 Ავტომატური PP პროდუქტების თერმოფორმირების მანქანით. ახალი აღჭურვილობა უზრუნველყოფდა უკეთეს ტემპერატურის კონტროლსა და ერთგვაროვან წნევას, რის შედეგად მიიღებოდა სრულიად ბრტყელი სილინგის კიდურის მქონე ტაბაკები. ახალი ტაბაკების გამოყენების შემდეგ დეფექტების რაოდენობა შემცირდა 0,5 %-ზე ნაკლებამდე. აჩქარებული ასაკობრივი ტესტები დაადასტურეს, რომ Ვარგისიანობის ვადა შეიძლება გაგრძელდეს მოთხოვნილი 3 წლიანი სტანდარტის მისაღწევად. გაუმჯობესებული კონტეინერის მთლიანობა მნიშვნელოვნად გააუმჯობესა Ჟანგვის პროფილაქტიკა რაც უზრუნველყოფდა Შევსების პროცესი სრულიად სტაბილური საბოლოო პროდუქტის მიღებას. ეს შემთხვევა აჩვენებს, რომ სიზუსტით შესრულებული თერმოფორმირება არის პროდუქტის ხარისხის შენარჩუნების და სანდო Ვარგისიანობის ვადა .

Დასკვნა და სერტიფიკაციის სტანდარტები
Დასკვნითად, ეფექტური Ჟანგვის პროფილაქტიკა განმავლობაში Შევსების პროცესი მოითხოვს კომპლექსურ მიდგომას, რომელიც აერთიანებს გარემოს კონტროლს, ავტომატიზებულ ეფექტურობას და უმაღლეს შეფუთვის მთლიანობას. კონტეინერი არ არის უბრალოდ საშუალება; ეს არის პირველი დაცვის ხაზი პრემატური დეგრადაციის წინააღმდეგ. მწარმოებლებს შეუძლიათ უმაღლესი სიზუსტის თერმოფორმირების მოწყობილობების გამოყენებით უზრუნველყოფონ, რომ ყველა ტრეი უზრუნველყოფს უსრულო დახურვის ზედაპირს, რაც მაქსიმალურად ამაღლებს Შევსების პროცესი ეფექტურობას და გაზრდის პროდუქტის Ვარგისიანობის ვადა . კონტეინერების წარმოებაში ერთნაირობა ამოიღებს ცვლადებს, რომლებიც შეიძლება დააზიანონ Ჟანგვის პროფილაქტიკა , რაც მიიყვანებს უმაღლესი ხარისხის შედეგებს და ნაკლებ ნაგავს.
Გლობალური შესატყოვნებლობის და მომხმარებლის ნდოვანების უზრუნველყოფად მწარმოებლებმა უნდა დაადასტურონ, რომ მათი თერმოფორმირების მოწყობილობები და პროცესები აკმაყოფილებს საერთაშორისო სტანდარტებს. CE სერტიფიკატი აუცილებელია ევროპული უსაფრთხოების და ჯანმრთელობის რეგულაციების შესაბამისობის დასადასტურებლად. ISO 9001 სერტიფიკატი ადასტურებს ხარისხის მართვის სისტემის ერთნაირობას, რაც უზრუნველყოფს წარმოების ყველა ეტაპს, მათ შორის Შევსების პროცესი , მონიტორდება და კონტროლდება. ამასთან, გამაცხადების ელემენტთან პირდაპირ კონტაქტში მყოფი მასალების შემთხვევაში შეიძლება მოითხოვოს FDA-ს ან ევროკავშირის საკვების კონტაქტის სტანდარტების შესაბამობა უსაფრთხოების უზრუნველყოფად. სერტიფიცირებული წარმოების შერჩევის გამოყენებით და მკაცრი Ჟანგვის პროფილაქტიკა პროტოკოლებით, კომპანიებს შეუძლიათ სითბოს მქონე პედების მიწოდება, რომლებიც საკუთარი განსაკუთრებული ხანგრძლივობის განმავლობაში საიმედოდ მუშაობენ. Ვარგისიანობის ვადა .