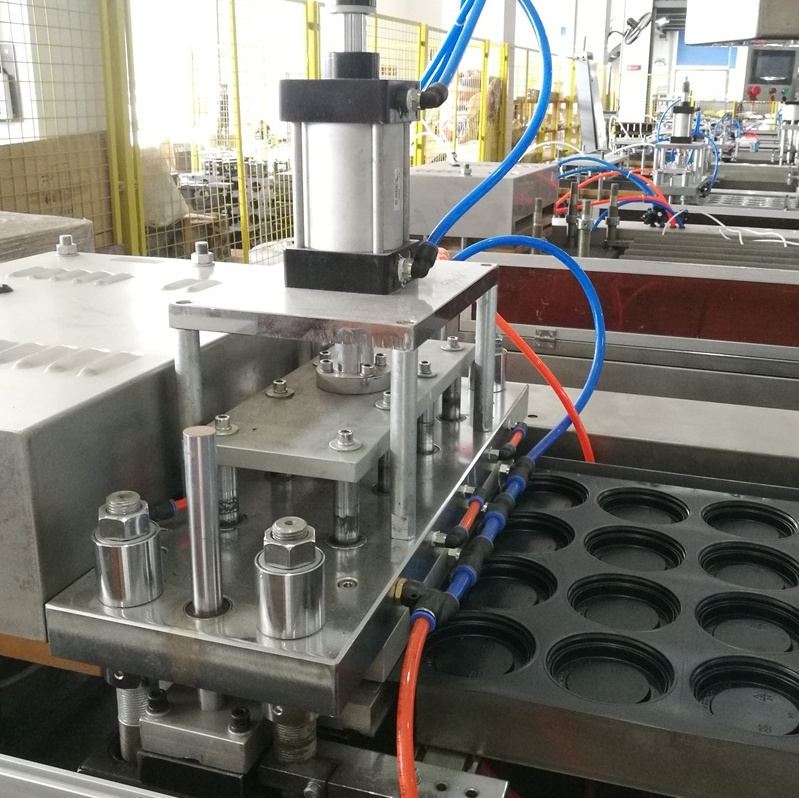
La physique thermique de la température du moule et de la stabilité dimensionnelle. La précision dimensionnelle des pièces injectées est fondamentalement régie par le transfert d’énergie thermique pendant le procédé. La température du moule agit comme une variable maîtresse — orientant…
Voir plus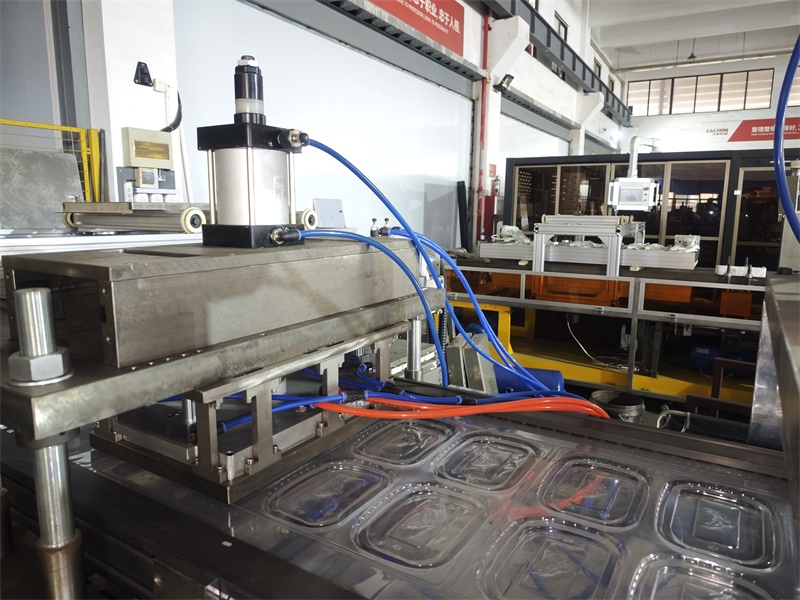
Conformité aux normes OSHA et aux normes industrielles en matière de sécurité dans le thermoformage — La conformité aux normes de sécurité industrielles constitue le fondement opérationnel de la maîtrise des risques liés au thermoformage. Une approche systématique harmonise la sécurité des machines, les contrôles procéduraux…
Voir plus
Le cycle en cinq phases : diagnostic des goulots d’étranglement pour une réduction ciblée du temps de cycle. Une réduction efficace du temps de cycle dans la production à haute vitesse commence par une analyse claire de la séquence de thermoformage. La compréhension de la façon dont le chauffage, le formage, le refroidissement...
Voir plus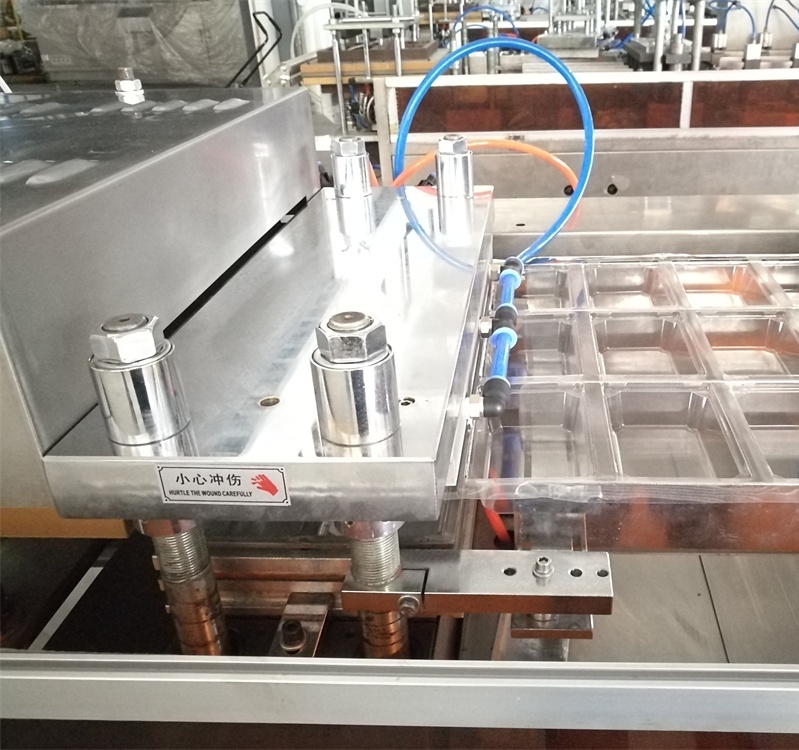
Limites de précision du thermoformage sous vide : identification du seuil critique — finition de surface et seuil de définition des dépouilles. Le thermoformage sous vide permet une génération de formes économique, mais sa précision est limitée par des principes physiques fondamentaux. Le formage unilatéral…
Voir plus
Intégration de l’impression en ligne dans les lignes de production de thermoformage : le point de vue d’un fabricant sur l’emballage de nouvelle génération. En tant que fabricant de machines de thermoformage plastique avec plus de 20 ans d’expérience en recherche et développement mécanique…
Voir plus
Entretien préventif des moules pour maximiser la durée de vie des outillages Protocoles de nettoyage quotidiens afin d'éviter l'accumulation de résine et la corrosion Le nettoyage quotidien constitue la routine d'entretien des moules la plus fondamentale — et le levier le plus efficace pour prolonger la durée de vie des outillages...
Voir plus
Comportement thermique spécifique aux polymères : pourquoi les matériaux APET et PP exigent des cycles de chauffage distincts L'architecture moléculaire de l'APET et du PP détermine leur réponse thermique. La structure amorphe de l'APET s'assouplit progressivement, tandis que la nature semi-cristalline du PP...
Voir plus
Investissement initial et économie liée aux outillages Lors de la comparaison du retour sur investissement (ROI) entre machines à alimentation par rouleau et machines à alimentation par feuilles découpées pour la sélection d'une machine, le coût initial d'investissement et la stratégie d'outillage à long terme génèrent souvent la divergence la plus marquée en matière de coût total de possession. Bien que...
Voir plus
Comment l’assistance par poinçon améliore l’écoulement du matériau et le mécanisme du rapport d’emboutissage : préétirement contrôlé et gestion de la direction de l’écoulement. L’assistance par poinçon préétire activement la feuille chauffée avant l’application du vide ou de la pression. En entrant en contact avec le matériau dès le début, le...
Voir plus
Analyse des causes profondes des principaux défauts de thermoformage. Une résolution efficace des défauts de thermoformage et un contrôle qualité rigoureux commencent par l’analyse détaillée des modes de défaillance principaux. Les plis, les bulles et les parois minces résultent chacun de causes profondes distinctes liées à...
Voir plus
 EN