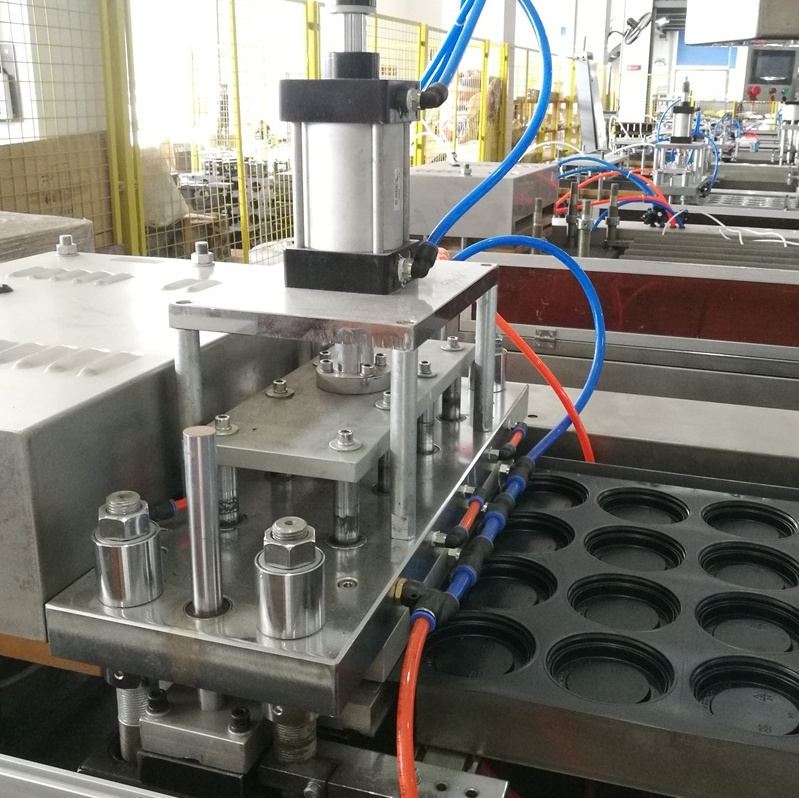
Kalıp Sıcaklığı ve Boyutsal Kararlılık Açısından Isıl Fizik Enjeksiyon kalıplama ile üretilen parçaların boyutsal hassasiyeti, işlem sırasında gerçekleşen termal enerji transferi tarafından temelde belirlenir. Kalıp sıcaklığı, yönlendirici bir ana değişken olarak işlev görür—...
Daha fazla görüntüle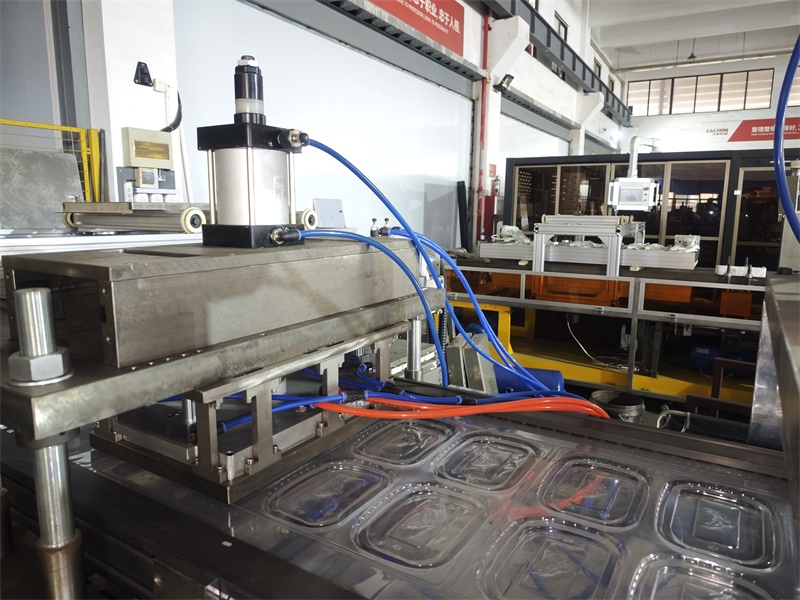
Isı Şekillendirme Güvenliği İçin OSHA ve Endüstriyel Standartlara Uyum. Endüstriyel güvenlik standartlarına uyum, ısı şekillendirmede tehlikeleri kontrol etmenin operasyonel temelidir. Sistemli bir yaklaşım, makine güvenliğini, prosedürel kontrolleri...
Daha fazla görüntüle
Beş Aşamalı Döngü: Hedefe Yönelik Döngü Süresi Azaltması İçin Darboğazların Teşhisi. Yüksek hızlı üretim verimliliğinde etkili döngü süresi azaltması, termoformlama sırasının net bir şekilde ayrıştırılmasıyla başlar. Isıtma, şekillendirme, soğutma...
Daha fazla görüntüle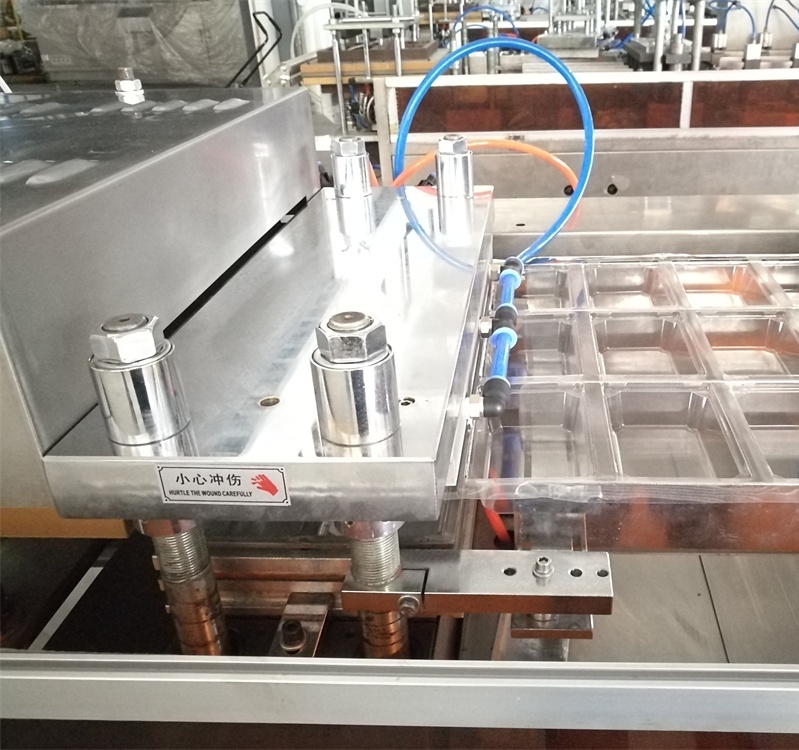
Vakumla Şekillendirme Yönteminin Hassasiyet Sınırları: Kırılma Noktasını Belirleme, Yüzey Cilası ve Alt Kesim Tanımı Eşiği Vakumla şekillendirme yöntemi maliyet açısından verimli şekil oluşturma imkânı sunar—ancak hassasiyeti temel fizik yasaları tarafından sınırlanmıştır. Tek taraflı...
Daha fazla görüntüle
Termoform Üretim Hatlarına Satır İçi Baskı Entegrasyonu: Son Nesil Ambalajlama Konusunda Bir Üreticinin Bakış Açısı 20 yılı aşkın süredir mekanik araştırma ve geliştirme alanında deneyime sahip bir plastik termoform makinesi üreticisi olarak...
Daha fazla görüntüle
Maksimum Kalıp Ömrü İçin Önleyici Kalıp Bakımı Reçine Birikimi ve Korozyonu Önlemek İçin Günlük Temizlik Protokolleri Günlük temizlik, en temel kalıp bakım rutinidir ve kalıp ömrünü uzatmak için tek başına en etkili faktördür...
Daha fazla görüntüle
Polimerlere Özel Termal Davranış: Neden APET ve PP Farklı Isıtma Döngüleri Gerektirir? APET ve PP'nin moleküler yapısı, termal tepkilerini belirler. APET'in amorf yapısı yavaş yavaş yumuşar, buna karşılık PP'nin yarı-kristalin yapısı...
Daha fazla görüntüle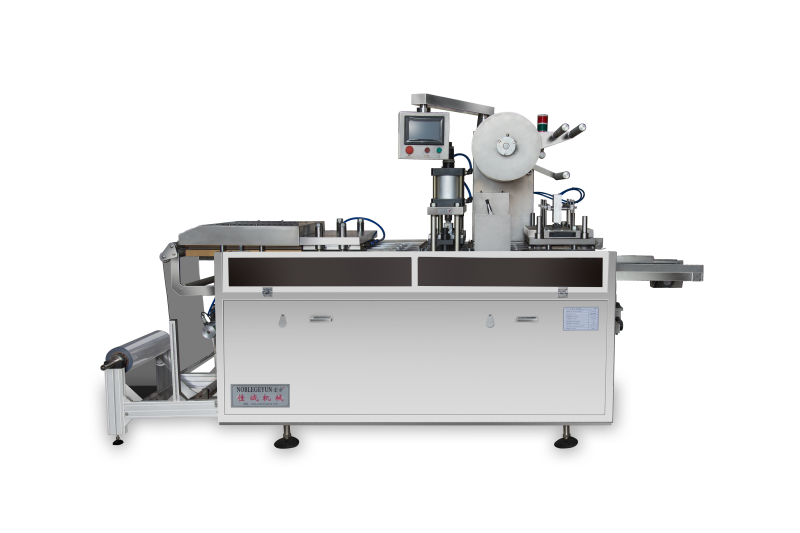
Başlangıç Yatırımı ve Kalıp Ekonomisi Rulo Beslemeli ile Kesilmiş Şerit makine seçiminde getiri analizi yaparken, başlangıçtaki sermaye yatırımı ve uzun vadeli kalıp stratejisi genellikle toplam sahip olma maliyetinde en büyük farklılığı yaratır. Ancak...
Daha fazla görüntüle
Takoz Yardımı, Malzeme Akışını ve Çekme Oranı Mekanizmasını Nasıl Geliştirir: Kontrollü Ön Gerilme ve Akış Yönü Yönetimi Takoz yardımı, vakum veya basınç uygulanmadan önce ısıtılmış levhayı aktif olarak ön gerer. Malzemeye erken temas ederek...
Daha fazla görüntüle
Temel Termoformlama Kusurlarının Kök Neden Analizi Etkili termoformlama kusurları sorun giderme ve kalite kontrolü, birincil başarısızlık modlarını incelemekle başlar. Yay oluşumu, kabarcıklar ve ince duvarlar, her biri makine ayarları, malzeme özellik...
Daha fazla görüntüle
 EN