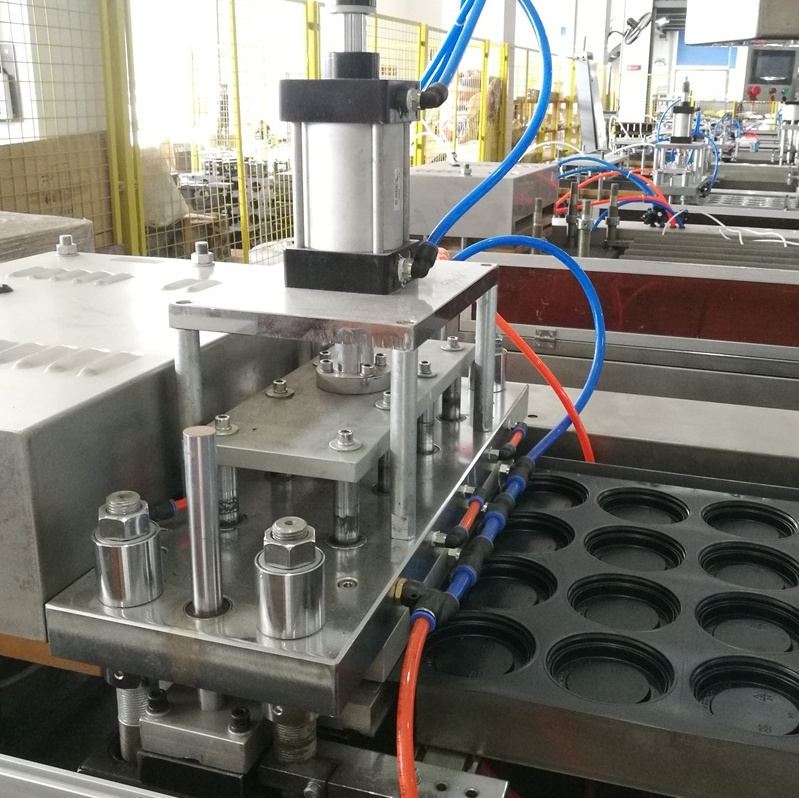
வார்ப்பு வெப்பநிலை மற்றும் அளவு நிலைத்தன்மையின் வெப்ப இயற்பியல் செலுத்து வார்ப்பு செய்யப்பட்ட பாகங்களின் அளவு துல்லியம் செயல்முறையின் போது வெப்ப ஆற்றல் பரிமாற்றத்தால் அடிப்படையில் கட்டுப்படுத்தப்படுகிறது. வார்ப்பு வெப்பநிலை ஒரு முக்கிய மாறியாகச் செயல்படுகிறது—திசை காட்டுகிறது...
மேலும் பார்க்க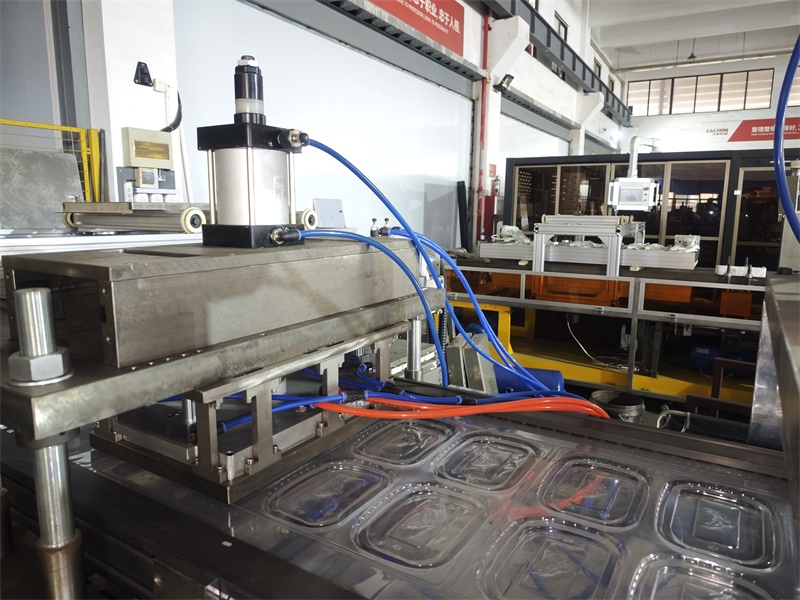
வெப்ப வடிவமைப்பு பாதுகாப்புக்கான OSHA மற்றும் தொழில்துறை தரநிலைகளுக்கு ஏற்ப இணக்கம் – வெப்ப வடிவமைப்பில் ஆபத்துகளைக் கட்டுப்படுத்துவதற்கான செயல்பாட்டு அடிப்படை என்பது தொழில்துறை பாதுகாப்பு தரநிலைகளுக்கு இணக்கமாக இருத்தலாகும். இயந்திர பாதுகாப்பு, செயல்முறை கட்டுப்பாடுகள்... ஆகியவற்றை அமைப்பு முறையில் ஒத்திசைவு செய்தல்
மேலும் பார்க்க
ஐந்து கட்ட சுழற்சி: இலக்கு வைத்த சுழற்சி நேரக் குறைப்புக்கான தடைகளை அடையாளம் காணுதல். உயர் வேக உற்பத்தியின் திறனை மேம்படுத்துவதற்கான சிறந்த சுழற்சி நேரக் குறைப்பு, வெப்ப வடிவமைப்பு வரிசையின் தெளிவான பிரிவின் மூலம் தொடங்குகிறது. வெப்பப்படுத்துதல், வடிவமைத்தல், குளிர்வித்தல்...
மேலும் பார்க்க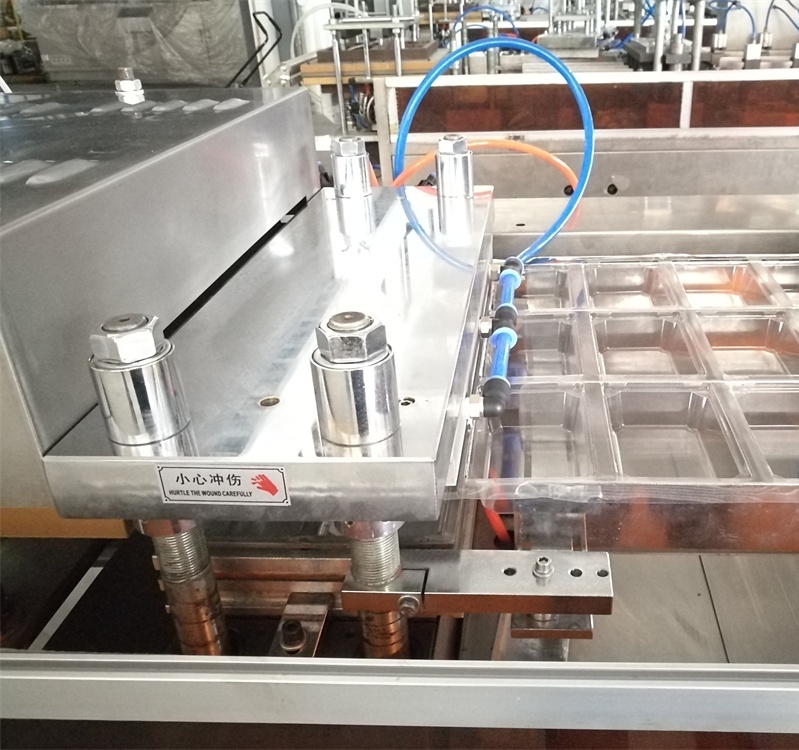
வெற்றிட வடிவமைத்தலின் துல்லிய வரம்புகள்: உடைந்துவிடும் புள்ளியை அடையாளம் காண்தல் – மேற்பரப்பு முறையாக்கம் மற்றும் கீழ்ப்புற வடிவமைப்பு வரம்புகள் – வெற்றிட வடிவமைத்தல் செலவு-சிக்கனமான வடிவ உருவாக்கத்தை வழங்குகிறது—ஆனால் அதன் துல்லியம் அடிப்படை இயற்பியலால் வரையறுக்கப்படுகிறது. ஒற்றை-பக்க...
மேலும் பார்க்க
வெப்ப வடிவமைத்தல் உற்பத்தி வரிசைகளுடன் வரிசையில் அச்சிடுதலை ஒருங்கிணைத்தல்: அடுத்த தலைமுறை பேக்கேஜிங் குறித்து ஒரு தயாரிப்பாளரின் கண்ணோட்டம் – 20 ஆண்டுகளுக்கு மேலான இயந்திர ஆராய்ச்சி மற்றும் மேம்பாட்டில் அனுபவம் கொண்ட பிளாஸ்டிக் வெப்ப வடிவமைப்பு இயந்திரங்கள் தயாரிப்பாளராக...
மேலும் பார்க்க
அதிகபட்ச கருவிகளின் ஆயுளை உறுதிப்படுத்த வார்ப்புகளை தடுப்பு முறையில் பராமரித்தல் ரெசின் சேர்வு மற்றும் செம்பு சேதத்தைத் தடுக்க தினசரி சுத்திகரிப்பு நடைமுறைகள் தினசரி சுத்திகரிப்பு என்பது வார்ப்புகளை பராமரிக்கும் அடிப்படையான நடைமுறையாகும்—மேலும் கருவிகளின் ஆயுளை நீட்டிக்க மிக முக்கியமான காரணியாகும்...
மேலும் பார்க்க
பாலிமர்-குறிப்பிட்ட வெப்ப நடத்தை: APET மற்றும் PP ஆகியவை வெவ்வேறு வெப்ப சுழற்சிகளை ஏன் தேவைப்படுத்துகின்றன? APET மற்றும் PP இன் மூலக்கூறு கட்டமைப்பு அவற்றின் வெப்ப பதிலை நிர்ணயிக்கிறது. APET இன் அமார்ஃபஸ் கட்டமைப்பு மெதுவாக மென்மையாகிறது, அதே நேரத்தில் PP இன் அரை-படிக தன்மை...
மேலும் பார்க்க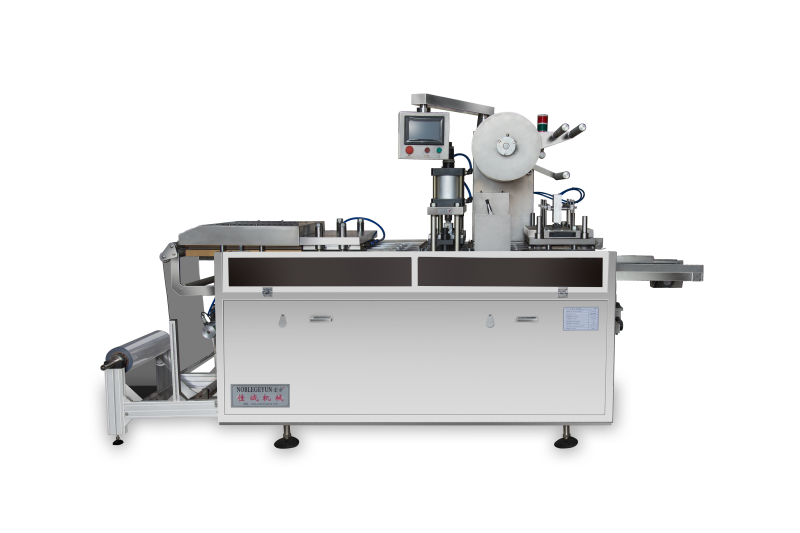
முன்னதாக மேற்கொள்ளப்படும் முதலீடு மற்றும் கருவிகளின் பொருளாதாரம் இயந்திரத்தைத் தேர்வு செய்யும் போது ரோல்-ஃபெட் மற்றும் கத்-ஷீட் ROI ஒப்பீட்டின் போது, ஆரம்ப மூலதன செலவு மற்றும் நீண்டகால கருவிகள் திட்டம் பெரும்பாலும் மொத்த உரிமை செலவில் மிகப் பெரிய வேறுபாட்டை உருவாக்குகின்றன. எனினும்...
மேலும் பார்க்க
பிளக் உதவி எவ்வாறு பொருள் ஓட்டத்தையும் இழுவை விகித இயக்கவியலையும் மேம்படுத்துகிறது: கட்டுப்படுத்தப்பட்ட முன்னிழுவை மற்றும் ஓட்டத்திசை மேலாண்மை பிளக் உதவி வெப்பமேற்றப்பட்ட தகட்டை வெற்றிடம் அல்லது அழுத்தம் பயன்படுத்துவதற்கு முன்பாக செயலில் முன்னிழுக்கிறது. பொருளுடன் மு sớm தொடர்பு கொள்வதன் மூலம்...
மேலும் பார்க்க
முக்கிய தெர்மோஃபார்மிங் குறைபாடுகளின் அடிப்படைக் காரண பகுப்பாய்வு – தெர்மோஃபார்மிங் குறைபாடுகளை திறம்பட சரிசெய்தல் மற்றும் தரக் கட்டுப்பாடு ஆகியவை முதன்மை தவறு வகைகளை ஆய்வு செய்வதிலிருந்து தொடங்குகின்றன. வலைப்பின்னல், குமிழிகள் மற்றும் மெல்லிய சுவர்கள் ஆகியவை ஒவ்வொன்றும் இயந்திரம், பொருள்...
மேலும் பார்க்க
 EN