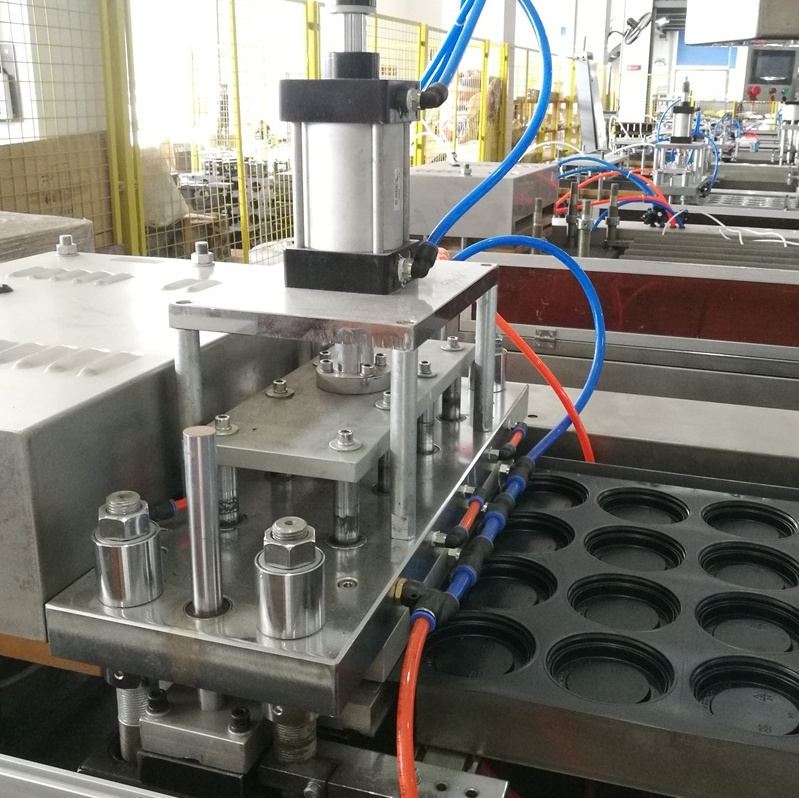
金型温度と寸法安定性に関する熱物理学 射出成形品の寸法精度は、成形工程中の熱エネルギー伝達によって根本的に規定されます。金型温度は、制御の鍵となる変数であり、…
さらに表示
Thermoforming の安全確保における OSHA 及び産業規格への準拠。産業安全基準への遵守は、thermoforming における危険要因の管理の基本的な運用基盤です。機械の安全性と手順上の管理措置を体系的に連携させることで…
さらに表示
5段階サイクル:標的型サイクルタイム短縮のためのボトルネック診断 高速生産効率における有効なサイクルタイム短縮は、熱成形工程を明確に段階分けすることから始まります。加熱、成形、冷却…
さらに表示
真空成形の精度限界:限界点の特定 — 表面仕上げおよびアンダーカット定義のしきい値。真空成形はコスト効率の高い形状生成を実現しますが、その精度は基本的な物理法則によって制限されています。片面…
さらに表示
熱成形生産ラインへのインライン印刷の統合:次世代パッケージングに向けた製造業者の視点。当社はプラスチック熱成形機のメーカーであり、機械分野の研究開発に20年以上の実績があります…
さらに表示
予防保全による金型寿命の最大化 樹脂の付着および腐食を防ぐための日常的な清掃手順 日常的な清掃は、金型保全において最も基本的な作業であり、工具の寿命を延ばす上で最も効果的な手段です…
さらに表示
ポリマーごとの熱的挙動:なぜAPETとPPでは異なる加熱サイクルが必要なのか APETとPPの分子構造が、それぞれの熱的応答を決定しています。APETは非晶質構造のため徐々に軟化しますが、PPは半結晶性であるため…
さらに表示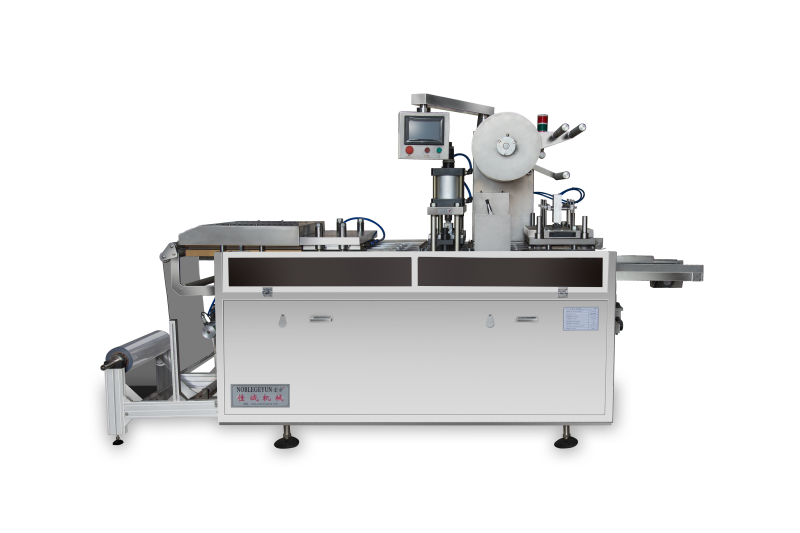
初期投資および金型コスト ロール供給式とカットシート式のROI比較を通じた機械選定において、初期の資本支出および長期的な金型戦略が、総所有コスト(TCO)における最も顕著な差異を生み出す要因となります。しかし…
さらに表示
プラグアシストが材料の流動性および引き延ばし率メカニズムを向上させる仕組み:制御された事前伸長と流動方向の管理 プラグアシストは、真空または圧力をかける前に加熱されたシートを積極的に事前に伸長させます。材料に早期に接触することで、...
さらに表示
主要な熱成形欠陥の根本原因分析 効果的な熱成形欠陥のトラブルシューティングおよび品質管理は、主な故障モードを詳細に分析することから始まります。ウェビング、気泡、薄肉部はそれぞれ、金型、材料、成形条件など、異なる根本原因から生じます…
さらに表示
 EN