 EN
Სწრაფი შეკრების ლოგიკის შესავალება
Თანამედროვე ერთჯერადი სითბოს პაკეტების წარმოებლის საწარმოში ოპერაციული რიტმი განისაზღვრება მასალების უწყვეტი მოძრაობით საწარმოს სივრცეში. კონვეიერის სიჩქარის ოპტიმალური მნიშვნელობების მიღწევა არ არის მხოლოდ ძრავის სიხშირის საკითხი; ეს არის სირთულეებით გაჯერებული ინჟინერული გამოწვევა, რომელიც მოიცავს მექანიკურ დროს, სენსორების რეაგირების უნარს და განვითარებული პროგრამული უზრუნველყოფის კონტროლს. ნებისმიერი მაღალი სიმძლავრის შეკრების ხაზის შემთხვევაში, ფხვნილის შევსების სადგურსა და ძირითად პაკეტების შევსების მოწყობილობას შორის სრულყოფილი სინქრონიზაციის მიღწევა არის უწყვეტი ოპტიმიზაციის პროცესი. როდესაც კონვეიერის სიჩქარე არ არის სწორად კალიბრირებული, მთლიანი საწარმოს სინქრონიზაცია ირღვევა, რაც შეკრების ხაზში მნიშვნელოვან ბოტლნექებს იწვევს. ჯიაჩენ მაშინერი სპეციალიზდება იმ სისტემების დიზაინში, სადაც კონვეიერის სიჩქარე ციფრულად მართვას ეფუძნება, რათა სინქრონიზაცია მყარად დარჩეს, მიუხედავად იმისა, რომ წარმოების სიჩქარე 300 ცალზე მეტი იყოს წუთში.
Კონვეიერის სიჩქარის მექანიკური გავლენა
Კონვეიერის სიჩქარეების ეფექტურად მართვა მოითხოვს შეგროვების ხაზზე ინერციისა და ხახუნის გაგებას. თუ კონვეიერის სიჩქარეები მიმდინარე ტვირთისთვის ძალიან მაღალია, ამ გამომდინარე ხელოვნური წახალისება შეიძლება დაარღვიოს ცალკეული პაკეტების სინქრონიზაცია და გამოიწვიოს მათი ერთმანეთზე დაფარვა შეგროვების ხაზზე. ამიტომ ჯიაჩენგი იყენებს მაღალი სიზუსტის სერვო მოტორებს კონვეიერის სიჩქარეების მართვისთვის, რაც საშუალებას აძლევს ცენტრალური PLC-ის მიერ გამოთვლილი მიკრო-რეგულირების განხორციელებას სინქრონიზაციის დასამყარებლად. მაღალი სიჩქარის შეგროვების ხაზზე კონვეიერის სიჩქარეებში მხოლოდ ერთი მილიწამის გადახრა შეიძლება დაარღვიოს ოთხგვერდიანი დასახურვის პროცესის სინქრონიზაცია. ამიტომ შეგროვების ხაზი ყურადღებით მონიტორინგს ახდენს კონვეიერის სიჩქარეებს წამში 1000-ჯერ და იყენებს დახურული მიმართულების უკუკავშირის სისტემას სინქრონიზაციის შესანარჩუნებლად. კონვეიერის სიჩქარეების დამყარებით ჩვენ ვცავთ მთლიანი შეგროვების ხაზის მექანიკურ მთლიანობას.
Რთული გეომეტრიების სინქრონიზაციის სტრატეგიები
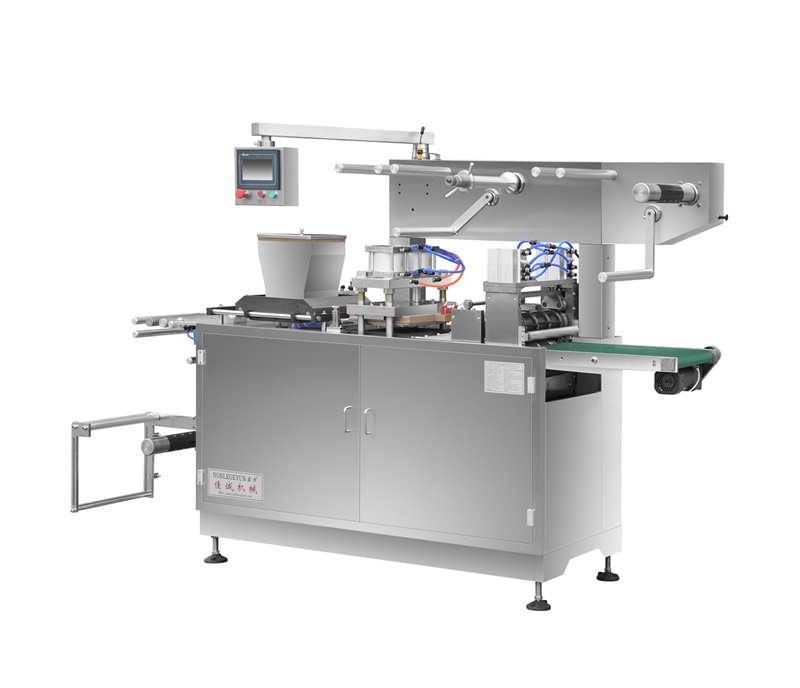
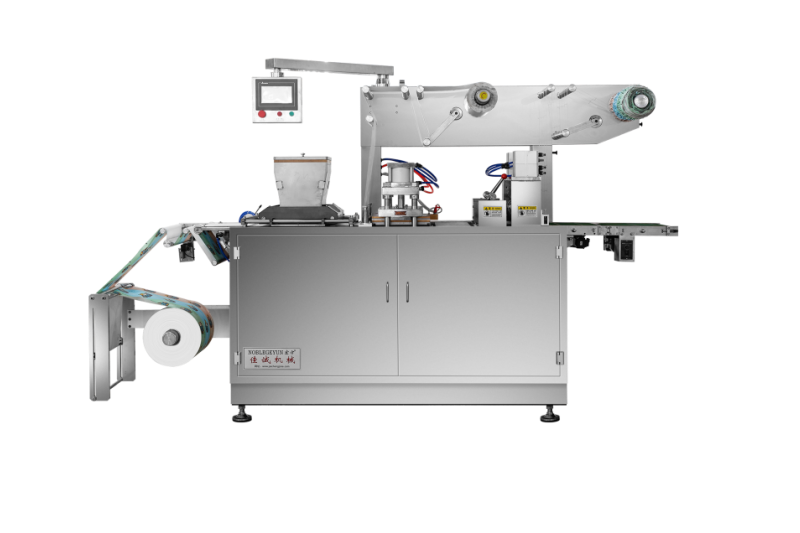
Სხვადასხვა თბილაბანის ფორმას სჭირდება სხვადასხვა კონვეიერის სიჩქარე, რათა პოვდერის განაწილება ერთნაირი დარჩეს. დიდი მილის თბილაბანის სინქრონიზაციის მიღწევა ძალიან განსხვავდება პატარა თავის თბილაბანის სინქრონიზაციის მიღწევისგან იმავე შემკრები ხაზზე. ჩვენი სისტემის მორგებადობა Გამთბარი პადის დამზადების მანქანა საშუალებას აძლევს ოპერატორებს პროგრამირების საშუალებით თითოეული პროდუქტის პროფილისთვის კონკრეტული კონვეიერის სიჩქარე, რათა სინქრონიზაცია არ დაკარგოს. მრავალლანიან შემკრებ ხაზზე მარცხენა და მარჯვენა ტრეკებს შორის სინქრონიზაცია მოხდება საერთო მოძრავი ღერის მეშვეობით, მაგრამ კონვეიერის სიჩქარეების დამოუკიდებელი რეგულირება ხშირად სჭირდება სიზუსტის გასაუმჯობესებლად. ეს მიკროსკოპული კონტროლი კონვეიერის სიჩქარეების მიმართ არის ნებისმიერი თანამედროვე სამრეწველო შემკრები ხაზის სინქრონიზაციის ძირითადი საფუძველი. როდესაც სინქრონიზაცია სრულყოფილდება, შემკრები ხაზზე უარყობის რეიტი მიახლოებით ნულამდე ეკლება, მიუხედავად სასურველი კონვეიერის სიჩქარეების.
Მონაცემებზე დაფუძნებული სინქრონიზაცია შემკრები ხაზზე
Მოდერნული საწარმოო ხაზის მართვა ყველაზე მეტად ეყრდნობა რეალური დროის მონაცემებს კონვეიერის სიჩქარის ოპტიმიზაციისთვის. საწარმოო ხაზის გასწვრივ დაყენებული სენსორები აღიქვამენ თითოეული პედის წამყვან კიდეს და ამ ინფორმაციას აბრუნებენ კონტროლერს სინქრონიზაციის შესანარჩუნებლად. თუ სისტემა აღიქვამს გადახრას, ის კომპენსირებს მას კონვეიერის სიჩქარის მცირედ გაზრდით ან შემცირებით და აღადგენს სინქრონიზაციას პროდუქტის საწარმოო ხაზის გასაყოფად მიმავალ ეტაპზე მიღწევამდე. ეს პროაქტიული მიდგომა სინქრონიზაციის უზრუნველყოფაში არის ის, რაც გამოარჩევს Jiacheng Machinery-ის საწარმოო ხაზს დაბალი კლასის კონკურენტებისგან, რომლებიც ყოველთვის ფიქსირებული კონვეიერის სიჩქარეზე დაყრდნობიან. მუდმივი სინქრონიზაცია აუცილებელია 0,6–0,8 მპა ჰაერის წნევის შესანარჩუნებლად, რომელიც საჭირებელია საწარმოო ხაზზე ხარისხიანი დახურვის უზრუნველყოფაში. კონვეიერის სიჩქარის ოპტიმიზაციით ჩვენ უზრუნველყოფთ სინქრონიზაციას, რომელიც საჭირებელია საწარმოო ხაზზე მოძრავი კურსორის მონიტორინგისა და ორმაგი ფილმის ავტომატური მიწოდების როგორც დამატებითი ფუნქციების უზრუნველყოფაში.
Სინქრონიზაციის საშუალებით ბოტლნეკების გადალახვა
Შეკრების ხაზზე გავრცელებული შეზღუდვა ხდება პირველად მწარმოებლისა და მეორადი პაკეტირებლის შორის გადასვლის ადგილას. თუ ამ კვანძში ტრანსპორტირების სიჩქარეები არ არის სრულყოფილად დათანხმებული, მთლიანი საწარმოს სინქრონიზაცია ვერ მოხერხდება. ჩვენი ინჟინერული გუნდი ამ კონკრეტულ ადგილზე აკეთებს აკენტს, რათა გარანტირდეს გადაცემის მოძრაობების სინქრონიზაცია როგორც შეიძლება უფრო გლუვად, მიუხედავად ტრანსპორტირების სიჩქარეების. შეკრების ხაზზე ვაკუუმური ბელტების გამოყენება შეიძლება დაეხმაროს სინქრონიზაციის შენარჩუნებაში, რადგან ისინი არ აძლევენ პადებს გამოვარდნის საშუალებას მაღალი ტრანსპორტირების სიჩქარეების დროს. ეს ტექნიკური ამოხსნა სინქრონიზაციის საკითხში სტანდარტული ფუნქციაა ყველა მაღალი სიმძლავრის Jiacheng შეკრების ხაზზე. როგორც მსოფლიო მასშტაბით კეთილდღეობის პროდუქტების მოთხოვნა იზრდება, მაღალი ტრანსპორტირების სიჩქარეების დროს სინქრონიზაციის შენარჩუნების უნარი განსაზღვრავს ბაზარზე გამარჯვებულს. ჩვენ რომელიც შეკრების ხაზს ვაშენებთ, ის ჩვენი სინქრონიზაციისა და ტრანსპორტირების სიჩქარეების მასტერობის მოწმობაა.
Დასკვნა
Კონვეიერის სიჩქარის ოპტიმიზაცია არის ნებისმიერი მომგებიანი თბილი ფურცლების წარმოების ოპერაციის ძირეული მოთხოვნილება. საუკეთესო სინქრონიზაციისა და განვითარებული შეკრების ხაზის ინჟინერიის მეშვეობით ჯიაჩენ მაშინერი მომხმარებლებს საშუალებას აძლევს გადააჭარბონ თავიანთი წარმოების მიზნები. კონვეიერის სიჩქარის, სინქრონიზაციის და შეკრების ხაზის სიმდგრადობის ურთიერთკავშირი არის ჩვენი კვლევისა და განვითარების სამუშაოების მთავარი ფოკუსი. არ დაუშვათ არასტაბილური კონვეიერის სიჩქარე დაარღვიოს თქვენი სინქრონიზაცია; ინვესტიცია შეკრების ხაზში, რომელიც სიზუსტით არის აგებული. სინქრონიზაციაზე სწორი ფოკუსით თქვენი შეკრების ხაზი იმ სრულყოფილ რიტმში იმუშავებს, რომელსაც ინდუსტრიაში ყველაზე განვითარებული კონვეიერის სიჩქარის კონტროლი უზრუნველყოფს.