
 EN
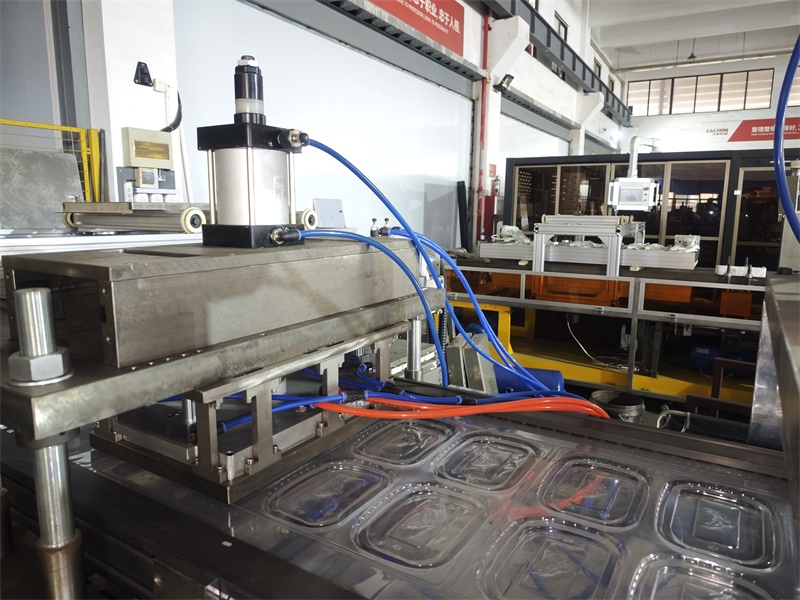
OSHA và Tuân thủ Tiêu chuẩn Công nghiệp đối với An toàn trong Tạo hình Nhiệt
Việc tuân thủ các tiêu chuẩn an toàn công nghiệp là nền tảng vận hành để kiểm soát các mối nguy trong quá trình tạo hình nhiệt. Một cách tiếp cận hệ thống tích hợp an toàn máy móc, kiểm soát quy trình và tài liệu thành một khung an toàn duy nhất, có thể xác minh được.
Tuân thủ OSHA 29 CFR 1910.212–219: Yêu cầu về che chắn, khóa và gắn thẻ (LOTO), và tài liệu
Nhiệm vụ cốt lõi của OSHA 29 CFR 1910.212 rất rõ ràng: phải áp dụng một hoặc nhiều phương pháp bảo vệ máy để bảo vệ người vận hành và các nhân viên khác khỏi các mối nguy phát sinh tại điểm hoạt động, các điểm kẹp vào và các bộ phận quay. Đối với máy tạo hình nhiệt, điều này có nghĩa là phải lắp đặt rào chắn vật lý ở máy ép khuôn và hệ thống cấp liệu. Các thiết bị bảo vệ phải được gắn cố định vào máy nếu có thể — hoặc được neo chắc chắn bằng cách khác — nhằm ngăn tay hoặc chi thể không xâm nhập vào vùng nguy hiểm trong suốt chu kỳ hoạt động.
Việc kiểm soát năng lượng nguy hiểm tuân theo quy định 29 CFR 1910.147 (khóa nguồn/dán nhãn, hay LOTO). Quy trình phải xác định trình tự cụ thể cho từng loại máy nhằm cách ly năng lượng khí nén, thủy lực và điện trước khi thay thế khuôn hoặc thực hiện bảo trì — và việc xác minh trạng thái không còn năng lượng là bước cuối cùng, bắt buộc và không thể thương lượng. Việc không kiểm soát nhất quán năng lượng nguy hiểm thường xuyên nằm trong top 10 vi phạm bị OSHA trích dẫn nhiều nhất, qua đó nhấn mạnh tầm quan trọng mà quy định đặt lên rủi ro này.
Tài liệu hóa biến hoạt động an toàn thành một quy trình có thể truy xuất được. Một chương trình tuân thủ tích hợp ba loại tài liệu:
- Thủ tục : Các chuỗi khóa và khóa điện (LOTO) từng bước và danh sách kiểm tra kiểm tra thiết bị bảo vệ;
- Bằng chứng : Chứng nhận kiểm tra ban đầu và định kỳ;
- Ủy quyền : Giấy phép cho các công việc như bỏ qua thiết bị bảo vệ có liên kết cơ khí.
Việc kiểm toán hàng năm đối với quy trình LOTO là bắt buộc và phải được xác nhận bởi một nhân viên được ủy quyền không tham gia vào công việc đang được xem xét. Nếu thiếu tài liệu này, ngay cả thiết bị được bảo vệ tốt nhất cũng sẽ tạo ra khoảng trống về sự tuân thủ có thể kiểm toán được.
Đáp ứng tiêu chuẩn ANSI Z432–2023 và ISO 12100 về Tích hợp An toàn Dựa trên Rủi ro
Trong khi OSHA xác định yêu cầu pháp lý về ‘điều gì cần làm’, các tiêu chuẩn như ANSI Z432–2023 và ISO 12100:2010 lại quy định cách thức kỹ thuật để thực hiện điều đó. ISO 12100 thiết lập một phương pháp lặp lại gồm ba bước nhằm đạt được an toàn: các biện pháp thiết kế vốn an toàn, các biện pháp bảo vệ và bảo vệ bổ sung, cũng như thông tin phục vụ sử dụng. Đối với quy trình ép nhiệt (thermoforming), thiết kế vốn an toàn bao gồm việc bố trí cụm van thủy lực xa khỏi các vùng nhiệt độ cao nhằm giảm nguy cơ cháy — hoặc thiết kế các phụ kiện khuôn có thể điều chỉnh từ bên ngoài để hạn chế tiếp xúc trong quá trình thay đổi khuôn.
ANSI Z432–2023 triển khai triết lý này cho máy móc tại Bắc Mỹ, cung cấp một quy trình đánh giá rủi ro có cấu trúc, trong đó mỗi mối nguy — như bỏng do nhiệt, chấn thương do ép kẹp, hoặc lực cắt — được chấm điểm dựa trên tích số giữa mức độ nghiêm trọng và khả năng xảy ra. Cách tiếp cận logic xác định này chi phối việc lựa chọn các biện pháp bảo vệ phù hợp.
Hai tiêu chuẩn này hòa nhập trơn tru vào một chiến lược thống nhất, trong đó các lớp kiểm soát chồng lên nhau nhằm tăng cường hiệu quả lẫn nhau:
| Bước giảm thiểu rủi ro (ISO 12100) | Ứng dụng trong gia công định hình nhiệt (trong bối cảnh ANSI Z432) |
|---|---|
| Thiết kế vốn an toàn | Tăng khoảng cách giữa trạm điều khiển và vùng nhiệt; thiết kế các đồ gá để điều chỉnh từ bên ngoài. |
| Bảo vệ (tấm che và thiết bị) | Lắp đặt cửa làm bằng polycarbonate có liên động tại trạm định hình, chịu được biến dạng do nhiệt. |
| Thông tin sử dụng | Dán nhãn an toàn tại mọi điểm cách ly năng lượng; đào tạo về rủi ro còn sót lại sau khi đã lắp đặt biện pháp bảo vệ. |
Cách tiếp cận này đảm bảo tính dự phòng: nếu tấm che cố định bị tháo ra để bảo trì, hệ thống an toàn liên động sẽ kích hoạt dừng ngay lập tức—đáp ứng yêu cầu giảm rủi ro từ nhiều góc độ kiểm soát.
Nhận diện mối nguy và đánh giá rủi ro đặc thù cho quy trình định hình nhiệt
Xác định bản đồ các mối nguy về nhiệt, cơ học và điện: bề mặt trên 300°F, điểm kẹp và sự cố thủy lực
Một quy trình xác định nguy cơ nghiêm ngặt lập bản đồ tất cả các nguồn năng lượng trong suốt chu kỳ sản xuất. Nguy cơ nhiệt chiếm ưu thế: các bộ gia nhiệt bức xạ và tấm nhựa thường vượt quá 300°F (149°C), gây bỏng độ hai hoặc độ ba trong vài giây. Các dư lượng nóng bám trên khuôn tạo ra các điểm bỏng không thể dự đoán — ngay cả sau khi chu kỳ hoàn tất.
Các nguy cơ cơ học tập trung tại các điểm kẹp giữa các tấm ép đóng lại, nơi lực có thể vượt quá 20 tấn, và tại các trạm cắt, nơi các lưỡi dao quay tạo ra nguy cơ cắt. Việc thay khuôn thủ công làm phát sinh nguy cơ nghiền nát nếu việc cách ly năng lượng thất bại. Các nguy cơ điện xuất phát từ các bộ phận gia nhiệt dòng cao, thanh dẫn điện trần và tủ điều khiển—làm tăng khả năng phóng hồ quang trong quá trình bảo trì. Hệ thống thủy lực mang đến những mối đe dọa đặc thù: rò rỉ dạng lỗ kim có thể phun chất lỏng ở áp suất lên tới 3.000 psi, trong khi năng lượng tích trữ trong bình tích áp có thể gây chuyển động bất ngờ ngay cả sau khi máy đã tắt. Việc lập bản đồ các nguy cơ nhiệt, cơ học và điện tương ứng với từng bước quy trình giúp triển khai các biện pháp kiểm soát có mục tiêu và hiệu quả cao.
Các chiến lược bảo vệ máy được tối ưu hóa cho hoạt động định hình nhiệt
Bộ bảo vệ cố định so với bộ bảo vệ liên động trong các vùng nhiệt độ cao: Cân bằng giữa tính toàn vẹn nhiệt và khả năng tiếp cận của người vận hành
Máy định hình nhiệt làm cho các hệ thống bảo vệ tiếp xúc với nhiệt độ bề mặt vượt quá 300°F (149°C), do đó việc lựa chọn vật liệu và thiết kế cơ khí là yếu tố then chốt. Các thiết bị bảo vệ cố định—thường được chế tạo từ polycarbonate dày hoặc thép đục lỗ—duy trì độ bền cấu trúc mà không cần cảm biến hoạt động, và rất phù hợp cho các khu vực có nhiệt độ cao cố định. Tuy nhiên, chúng cản trở việc tiếp cận thường xuyên để thay khuôn, điều phổ biến trong các dây chuyền sản xuất linh hoạt.
Các thiết bị bảo vệ liên động giải quyết vấn đề này bằng cách tích hợp các công tắc an toàn, làm dừng chu kỳ khi một cánh cửa hoặc tấm che được mở ra—tuy nhiên, các công tắc giới hạn có xếp hạng nhiệt độ và dây dẫn của chúng dễ bị suy giảm do nhiệt và hỏng hóc do hàn dính tiếp điểm. Cục Thống kê Lao động Hoa Kỳ báo cáo rằng 34% các trường hợp cụt chi liên quan đến máy móc là do việc bảo vệ không đầy đủ, thường xảy ra ở những vị trí mà nhiệt độ làm giảm độ tin cậy của cảm biến. Giải pháp tối ưu là kết hợp các rào cản nhiệt cố định đặt trên các cụm gia nhiệt cùng các điểm truy cập liên động ở phía có nhiệt độ thấp—đảm bảo khả năng bảo vệ mà không gây sai lệch hoạt động do nhiệt. Lịch trình bảo trì phòng ngừa phải bao gồm việc kiểm tra định kỳ tính toàn vẹn của các mạch liên động và các gioăng chịu nhiệt.
Bảo vệ thích ứng cho các kích thước khuôn thay đổi: Những thách thức về độ tin cậy trong sản xuất với tần suất cao
Các dây chuyền tạo hình nhiệt hiện đại thường xuyên thay đổi khuôn, do đó yêu cầu các hệ thống bảo vệ phải điều chỉnh nhanh chóng mà không làm giảm mức độ an toàn. Các tấm trượt, tấm che dạng ống lồng hoặc màn chắn quang học có thể tái định vị giúp thích ứng với các kích thước bàn ép khác nhau—nhưng lại đưa vào các bộ phận dễ mài mòn trong môi trường vận hành với tần suất cao (trên 30 lần chu kỳ mỗi phút). Dao động và va chạm có thể làm lệch các chốt liên kết, làm suy giảm các rãnh trượt và phát sinh tín hiệu “an toàn” sai.
ISO 12100 quy định rằng các thiết bị bảo vệ điều chỉnh được phải đảm bảo tính dự phòng an toàn (fail-safe). Do đó, các cơ cấu khóa chắc chắn kiểu dương (positive-locking) và cảm biến vị trí dự phòng là yếu tố bắt buộc. Rủi ro lớn nhất xuất hiện khi người vận hành vô hiệu hóa các cảm biến đã bị tắt để duy trì năng suất. Một văn hóa lấy an toàn làm ưu tiên hàng đầu—được củng cố bằng việc thực thi nghiêm ngặt quy trình khóa nguồn và dán nhãn (lockout/tagout) trong suốt quá trình thay khuôn cũng như kiểm tra vận hành thử (shakedown) hàng ngày đối với các thiết bị bảo vệ thích ứng—là hàng phòng thủ đầu tiên chống lại những sự cố tinh vi nhưng có hậu quả nghiêm trọng.
Triển khai An toàn cho Người vận hành: Đào tạo, Thiết bị Bảo hộ Cá nhân (PPE) và Văn hóa An toàn
Đào tạo dựa trên năng lực được xác thực theo các tiêu chuẩn công nghiệp
Đào tạo dựa trên năng lực nâng cao an toàn cho người vận hành bằng cách kiểm chứng các kỹ năng thiết yếu dựa trên các mốc chuẩn được công nhận — bao gồm ISO 23814 và OSHA 29 CFR 1910.212. Các chương trình hiệu quả kết hợp mô phỏng thực hành, hướng dẫn từng bước quy trình thao tác chuẩn (SOP) và đánh giá dựa trên tình huống nhằm đảm bảo người lao động có thể nhận diện các mối nguy nhiệt, cơ học và điện trước khi vận hành độc lập. Một cuộc khảo sát năm 2023 đối với các nhà sản xuất nhựa ghi nhận mức giảm 34% số sự cố phải báo cáo sau khi áp dụng các chương trình năng lực đã được xác thực. Việc kiểm tra lại định kỳ sau mỗi 12–18 tháng giúp duy trì trình độ và khắc phục hiện tượng suy giảm kỹ năng, trong khi hồ sơ đánh giá người vận hành được lưu trữ đầy đủ hỗ trợ sẵn sàng cho kiểm toán và duy trì văn hóa an toàn chủ động.
Nguyên tắc lựa chọn PPE: Găng tay chịu nhiệt (EN 407 Cấp 4), kính che mặt và giày dép không cháy chảy
Việc lựa chọn PPE phải phù hợp trực tiếp với các mối nguy chủ đạo trong quy trình tạo hình nhiệt: bức xạ nhiệt, bắn tóe polymer nóng chảy và các điểm kẹp. Găng tay đạt tiêu chuẩn EN 407 cấp 4—được chứng nhận chịu được nhiệt tiếp xúc lên đến 500°C—là bắt buộc khi thao tác khuôn hoặc tấm vật liệu trên 300°F. Kính che mặt có kính đạt tiêu chuẩn ANSI Z87.1 bảo vệ chống bắn tóe, trong khi giày dép không cháy—ví dụ như giày da chịu nhiệt có lớp bảo vệ xương bàn chân—ngăn ngừa bỏng do nhựa nóng rơi xuống. Phân tích sự cố của một hội đồng an toàn hàng đầu cho thấy 60% chấn thương nhiệt trong quy trình tạo hình nhiệt liên quan đến bàn tay, khẳng định găng tay là biện pháp can thiệp đơn lẻ hiệu quả nhất—và là yếu tố không thể thiếu trong quy trình an toàn cho người vận hành.
Câu hỏi thường gặp
Các tiêu chuẩn tuân thủ chính về an toàn trong tạo hình nhiệt là gì?
Các tiêu chuẩn tuân thủ chính bao gồm OSHA 29 CFR 1910.212–219 về bảo vệ, khóa nguồn/ngắt nguồn (LOTO) và tài liệu hóa, ANSI Z432–2023 về đánh giá rủi ro, và ISO 12100:2010 về thiết kế an toàn và các biện pháp bảo vệ.
Những nguy cơ chính trong thermforming là gì?
Các mối nguy cơ chính bao gồm cháy nhiệt từ bề mặt nhiệt độ cao, rủi ro cơ học như điểm chèn và lưỡi dao quay, cũng như các mối nguy hiểm điện như đèn chùm cung và trục trặc hệ thống thủy lực.
Làm thế nào để hệ thống bảo vệ được tối ưu hóa cho các vùng nhiệt độ cao?
Hệ thống bảo vệ nên cân bằng sự toàn vẹn cấu trúc cần thiết cho các khu vực nhiệt độ cao với các yêu cầu truy cập của người vận hành. Các rào cản nhiệt cố định và các điểm truy cập được ghép nối nhau cung cấp an toàn trong khi ngăn ngừa quá nóng của hệ thống cảm biến trong các vùng nhiệt độ cao.
Những PPE là cần thiết cho các nhà khai thác nhiệt?
PPE thiết yếu bao gồm găng tay chống nhiệt (được chứng nhận EN 407 lớp 4), áo che mặt được chứng nhận ANSI Z87.1 và giày dép không tan chảy như giày dép da chống nhiệt, đặc biệt là những chiếc giày có bảo vệ chân tay.
Tại sao tài liệu quan trọng trong việc tuân thủ an toàn?
Tài liệu đảm bảo rằng các thủ tục an toàn, chẳng hạn như các chuỗi và kiểm tra LOTO, có thể truy xuất. Điều này hỗ trợ sự sẵn sàng kiểm toán và xác minh sự tuân thủ các tiêu chuẩn an toàn công nghiệp.
Mục lục
- OSHA và Tuân thủ Tiêu chuẩn Công nghiệp đối với An toàn trong Tạo hình Nhiệt
- Nhận diện mối nguy và đánh giá rủi ro đặc thù cho quy trình định hình nhiệt
- Các chiến lược bảo vệ máy được tối ưu hóa cho hoạt động định hình nhiệt
- Triển khai An toàn cho Người vận hành: Đào tạo, Thiết bị Bảo hộ Cá nhân (PPE) và Văn hóa An toàn
- Câu hỏi thường gặp