
 EN
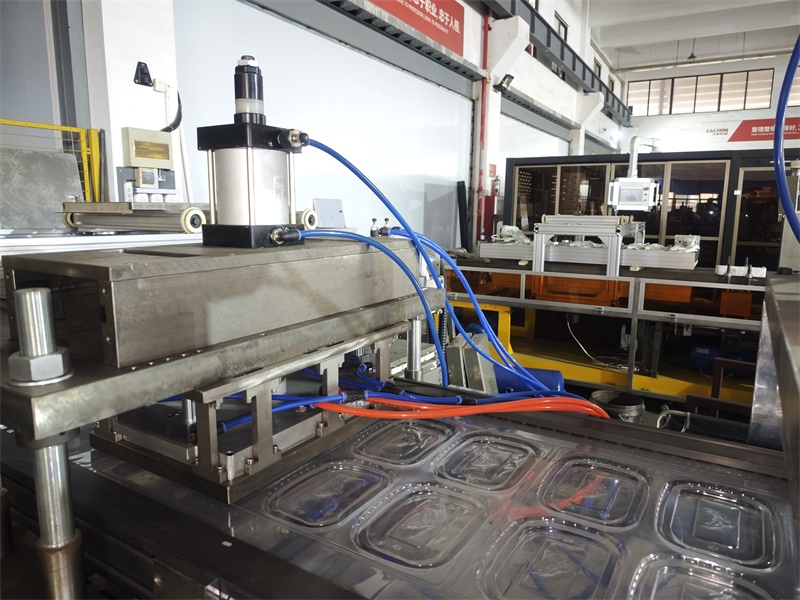
Conformidade com a OSHA e Normas Industriais para Segurança em Termoformagem
A conformidade com normas industriais de segurança constitui a base operacional para o controle de riscos na termoformagem. Uma abordagem sistemática integra segurança de máquinas, controles procedimentais e documentação num único quadro de segurança verificável.
Alinhamento com a OSHA 29 CFR 1910.212–219: Requisitos de proteção, bloqueio e etiquetagem (LOTO) e documentação
O mandato central da norma OSHA 29 CFR 1910.212 é direto: um ou mais métodos de proteção de máquinas devem proteger o operador e outros funcionários contra perigos gerados pelo ponto de operação, pontos de entrada de pinçamento e partes rotativas. Para uma termoformadora, isso se traduz em barreiras físicas contra a prensa de moldagem e o sistema de alimentação de material. As proteções devem ser fixadas à máquina sempre que possível — ou, caso contrário, firmemente ancoradas — para impedir que mãos ou membros entrem na zona de perigo durante um ciclo.
O controle de energia perigosa é regido pela norma 29 CFR 1910.147 (bloqueio/etiquetagem, ou LOTO). O procedimento deve definir uma sequência específica para a máquina, destinada ao isolamento da energia pneumática, hidráulica e elétrica antes de trocas de ferramentas ou manutenção — e a verificação de um estado de energia nula é o passo final, não negociável. A falha no controle consistente de energia perigosa figura regularmente entre as dez infrações mais frequentemente citadas pela OSHA, reforçando a ênfase regulatória sobre esse risco.
A documentação transforma a atividade de segurança em um processo rastreável. Um programa em conformidade integra três tipos de documentos:
- Procedimental : sequências passo a passo de LOTO e listas de verificação para inspeção de proteções;
- Probatório : certificações de inspeções iniciais e periódicas;
- Autorizativo : permissões para tarefas como contornar uma proteção com intertravamento.
É obrigatória uma auditoria anual do procedimento de LOTO, que deve ser certificada por um funcionário autorizado não envolvido na tarefa sendo revisada. Sem essa documentação, mesmo equipamentos bem protegidos apresentam uma lacuna de conformidade passível de auditoria.
Atende à ANSI Z432–2023 e à ISO 12100 para Integração de Segurança Baseada em Risco
Enquanto a OSHA define o ‘o quê’ legal, normas como a ANSI Z432–2023 e a ISO 12100:2010 prescrevem o ‘como’ de engenharia. A ISO 12100 estabelece um método iterativo de três etapas para alcançar a segurança: medidas de projeto inerentemente seguro, proteções e medidas complementares de proteção, e informações para uso. No termoformado, o projeto inerentemente seguro inclui posicionar colectores hidráulicos longe de zonas de alta temperatura para reduzir o risco de incêndio — ou projetar fixações de ferramentas para ajuste externo, minimizando a exposição durante trocas.
A ANSI Z432–2023 opera essa filosofia para máquinas na América do Norte, fornecendo um processo estruturado de avaliação de riscos que classifica cada perigo — queimaduras térmicas, lesões por esmagamento, forças de cisalhamento — multiplicando gravidade e probabilidade. Essa lógica determinística orienta a seleção das proteções adequadas.
As duas normas integram-se perfeitamente numa estratégia unificada em que controles em camadas se reforçam mutuamente:
| Etapa de Redução de Risco (ISO 12100) | Aplicação na termoformação (contexto ANSI Z432) |
|---|---|
| Projeto inerentemente seguro | Aumentar a distância entre a estação do operador e a zona de calor; projetar dispositivos de fixação para ajuste externo. |
| Proteção (proteções e dispositivos) | Instalar portas intertravadas de policarbonato na estação de termoformação, resistentes à deformação térmica. |
| Informações para uso | Aplicar rótulos de segurança em todos os pontos de isolamento de energia; treinamento sobre riscos residuais após a instalação das proteções. |
Essa abordagem garante redundância: se uma proteção fixa for removida para manutenção, o sistema de segurança intertravado aciona uma parada imediata — atendendo aos requisitos de redução de risco sob múltiplos ângulos de controle.
Identificação específica de perigos e avaliação de riscos na termoformação
Mapeamento de perigos térmicos, mecânicos e elétricos: superfícies acima de 300 °F, pontos de prensagem e falhas hidráulicas
Um processo rigoroso de identificação de perigos mapeia todas as fontes de energia ao longo do ciclo produtivo. Os perigos térmicos predominam: aquecedores radiantes e folhas de plástico rotineiramente ultrapassam 300 °F (149 °C), causando queimaduras de segundo ou terceiro grau em segundos. Resíduos quentes aderidos às ferramentas criam pontos imprevisíveis de queimadura — mesmo após a conclusão do ciclo.
Os riscos mecânicos concentram-se nos pontos de preensão entre as placas de fechamento, onde as forças podem ultrapassar 20 toneladas, e nas estações de acabamento, onde facas rotativas representam riscos de corte. As trocas manuais de moldes introduzem perigos de esmagamento caso a isolamento energético falhe. Os riscos elétricos originam-se dos elementos aquecedores de alta corrente, barramentos expostos e quadros de controle — aumentando o potencial de arco elétrico durante a manutenção. Os sistemas hidráulicos acrescentam ameaças específicas: vazamentos de orifício minúsculo podem injetar fluido sob pressões de até 3.000 psi, enquanto a energia armazenada nos acumuladores pode provocar movimentos inesperados após o desligamento. O mapeamento desses riscos térmicos, mecânicos e elétricos em cada etapa do processo permite a implementação de controles direcionados e de alto impacto.
Estratégias de Proteção de Máquinas Otimizadas para Operações de Termoformagem
Proteções Fixas versus Proteções com Intertravamento em Zonas de Alta Temperatura: Equilibrando Integridade Térmica e Acesso do Operador
As máquinas de termoformação expõem os sistemas de proteção a temperaturas superficiais superiores a 300 °F (149 °C), tornando a seleção de materiais e o projeto mecânico críticos. As proteções fixas — normalmente fabricadas em policarbonato espesso ou aço perfurado — mantêm a integridade estrutural sem sensores ativos e são ideais para zonas permanentes de alta temperatura. Contudo, elas dificultam o acesso frequente para troca de moldes, comum em linhas de produção flexíveis.
As proteções interligadas resolvem esse problema integrando interruptores de segurança que interrompem o ciclo sempre que uma porta ou painel é aberto—mas seus interruptores e fiação com classificação térmica são vulneráveis à degradação térmica e a falhas por soldagem dos contatos. O Bureau of Labor Statistics relata que 34% das amputações relacionadas a máquinas envolveram proteção inadequada, muitas vezes em situações onde o calor comprometeu a confiabilidade dos sensores. A solução ideal combina barreiras térmicas fixas sobre os bancos de aquecedores com pontos de acesso interligados nos lados de baixa temperatura—garantindo proteção sem disparos indevidos causados pelo calor. Os planos de manutenção preventiva devem incluir verificações regulares da integridade dos circuitos de intertravamento e das vedações resistentes ao calor.
Proteção adaptável para tamanhos variáveis de moldes: desafios de confiabilidade na produção de alto ciclo
Linhas modernas de termoformação frequentemente alternam moldes, exigindo sistemas de proteção que se ajustem rapidamente sem comprometer a segurança. Painéis deslizantes, blindagens telescópicas ou cortinas de luz reposicionáveis acomodam dimensões variáveis do prato — mas introduzem componentes propensos ao desgaste em ambientes de alto ciclo operando a 30+ golpes por minuto. Vibrações e impactos podem desalinhar cames entrelaçadas, degradar trilhos deslizantes e gerar sinais falsos de ‘seguro’.
A norma ISO 12100 exige que proteções ajustáveis permaneçam com falha segura. Mecanismos robustos de travamento positivo e sensores de posição redundantes são, portanto, essenciais. O maior risco surge quando operadores contornam sensores desativados para manter a produtividade. Uma cultura de segurança em primeiro lugar — reforçada pela aplicação rigorosa de procedimentos de bloqueio/etiquetagem durante trocas de moldes e inspeções diárias de verificação de proteções adaptativas — é a primeira linha de defesa contra falhas sutis, porém de alta gravidade.
Implementação da Segurança do Operador: Treinamento, EPI e Cultura de Segurança
Formação baseada em competências validada em conformidade com normas industriais
A formação baseada em competências reforça a segurança dos operadores verificando as competências essenciais em relação a parâmetros de referência reconhecidos, incluindo a ISO 23814 e a OSHA 29 CFR 1910.212. Programas eficazes combinam simulações práticas, passagens por SOP e avaliações baseadas em cenários para garantir que os trabalhadores possam identificar riscos térmicos, mecânicos e elétricos antes da operação não supervisionada. Uma pesquisa realizada em 2023 com fabricantes de plásticos revelou uma redução de 34% nos incidentes registáveis após a adoção de programas de competências validados. As revisões a cada 12-18 meses mantêm a proficiência e abordam a deriva de competências, enquanto que as avaliações documentadas dos operadores apoiam a prontidão da auditoria e sustentam uma cultura de segurança proativa.
Lógicas de seleção de EPI: Luvas resistentes ao calor (Classe 4 da EN 407), blindagem facial e calçado não derretente
A seleção de EPI deve corresponder diretamente aos principais riscos do termoformamento: calor radiante, respingos de polímero fundido e pontos de prensagem. Luvas que atendam à classe 4 da norma EN 407 — certificadas para resistência ao calor por contato até 500 °C — são obrigatórias ao manipular ferramentas ou chapas acima de 300 °F. Protetores faciais com lentes certificadas conforme a norma ANSI Z87.1 protegem contra respingos, enquanto calçados não inflamáveis — como botas de couro resistentes ao calor com proteção metatarso — evitam perfuração por plástico quente derramado. Uma análise de incidentes realizada por um conselho de segurança líder constatou que 60 % das lesões térmicas no termoformamento envolviam as mãos, confirmando que luvas constituem a intervenção isolada mais eficaz — e um elemento inegociável dos protocolos de segurança do operador.
Perguntas Frequentes
Quais são as principais normas de conformidade para a segurança no termoformamento?
As principais normas de conformidade incluem a OSHA 29 CFR 1910.212–219 para proteção, bloqueio/etiquetagem (LOTO) e documentação, a ANSI Z432–2023 para avaliação de riscos e a ISO 12100:2010 para projeto seguro e medidas de proteção.
Quais são os principais perigos na termoformação?
Os perigos principais incluem queimaduras térmicas de superfícies de alta temperatura, riscos mecânicos como pontos de pinça e lâminas giratórias, bem como perigos elétricos como flashes de arco e avarias do sistema hidráulico.
Como devem ser otimizados os sistemas de protecção para zonas de alta temperatura?
Os sistemas de protecção devem equilibrar a integridade estrutural necessária para zonas de alta temperatura com os requisitos de acesso do operador. As barreiras térmicas fixas e os pontos de acesso interligados proporcionam segurança, evitando simultaneamente o superaquecimento dos sistemas de sensores em zonas de alta temperatura.
Que EPI são essenciais para os operadores de termoformação?
O EIP essencial inclui luvas resistentes ao calor (certificadas pela EN 407 Classe 4), blindagens faciais certificadas pela ANSI Z87.1 e calçados não fundidos, como botas de couro resistentes ao calor, especialmente aquelas com proteção metatarsiana.
Por que é importante a documentação no cumprimento da segurança?
A documentação garante que os procedimentos de segurança, como sequências LOTO e inspeções, sejam rastreáveis. Isso apoia a prontidão para auditorias e verifica a conformidade com as normas industriais de segurança.
Sumário
- Conformidade com a OSHA e Normas Industriais para Segurança em Termoformagem
- Identificação específica de perigos e avaliação de riscos na termoformação
- Estratégias de Proteção de Máquinas Otimizadas para Operações de Termoformagem
- Implementação da Segurança do Operador: Treinamento, EPI e Cultura de Segurança
-
Perguntas Frequentes
- Quais são as principais normas de conformidade para a segurança no termoformamento?
- Quais são os principais perigos na termoformação?
- Como devem ser otimizados os sistemas de protecção para zonas de alta temperatura?
- Que EPI são essenciais para os operadores de termoformação?
- Por que é importante a documentação no cumprimento da segurança?