
 EN

ການປະພຶດທາງຄວາມຮ້ອນທີ່ເປັນເອກະລັກຂອງໂປລີເມີ: ເປັນຫຍັງ APET ແລະ PP ຈຶ່ງຕ້ອງການ ວຟູງການໃຫ້ຄວາມຮ້ອນ
ໂຄງສ້າງທາງໂມເລກຸນຂອງ APET ແລະ PP ກຳນົດການຕອບສະ້ອນທາງຄວາມຮ້ອນຂອງພວກມັນ. ໂຄງສ້າງທີ່ບໍ່ມີລຳດັບຂອງ APET ຈະເຮັດໃຫ້ມັນນຸ່ມລົງຢ່າງຊ້າໆ ໃນຂະນະທີ່ລັກສະນະເຄື່ອງຈັກເຄື່ອງຈັກເຄື່ອງຈັກຂອງ PP ຕ້ອງການພະລັງງານເພື່ອທຳລາຍເຂດທີ່ມີລຳດັບ. ຄວາມແຕກຕ່າງທີ່ເກີດຂື້ນຕາມທຳມະຊາດເຫຼົ່ານີ້ເປັນເຫດຜົນທີ່ເຮັດໃຫ້ຕ້ອງມີການຈັດຕັ້ງວຟູງການໃຫ້ຄວາມຮ້ອນທີ່ຖືກຕ້ອງຕາມການປ່ຽນແປງຂອງແຕ່ລະວັດຖຸ ແລະ ການດູດຊຶມຄວາມຮ້ອນ.
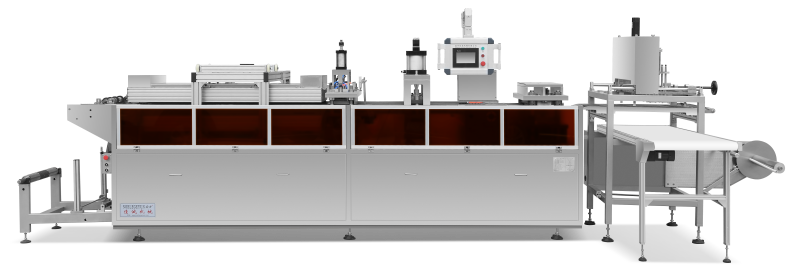
PP ທີ່ມີລຳດັບ ແລະ APET ທີ່ບໍ່ມີລຳດັບ: ອຸນຫະພູມການປ່ຽນແປງ ແລະ ການດູດຊຶມຄວາມຮ້ອນ
ໂປລີໂพรໄພລີນມີທັງສອງເຟດຄື ເຟດທີ່ມີຄວາມເປັນຜົນເຄີຍ (crystalline) ແລະ ເຟດທີ່ບໍ່ມີຄວາມເປັນຜົນເຄີຍ (amorphous); ເພື່ອບັນລຸຊ່ວງອຸນຫະພູມທີ່ເໝາະສຳລັບການຂຶ້ນຮູບ, ຕ້ອງໃຊ້ພະລັງງານທີ່ພໍເທົ່າທີ່ຈະເຮັດໃຫ້ຜົນເຄີຍລະລາຍ, ໂດຍອຸນຫະພູມການລະລາຍຂອງມັນມັກຢູ່ໃນຊ່ວງ 130 °C ຫາ 170 °C. ໃນທາງກົງກັນຂ້າມ, APET ທີ່ບໍ່ມີຄວາມເປັນຜົນເຄີຍ (amorphous) ບໍ່ມີອຸນຫະພູມການລະລາຍເປັນເອກະລັກ—ແຕ່ຈະເລີ່ມນິ້ມລົງຢ່າງຄ່ອຍເປັນຄ່ອຍເປັນເມື່ອອຸນຫະພູມເກີນອຸນຫະພູມການປ່ຽນແປງເປັນແກ້ວ (Tg ≈ 75 °C) ແລະ ຈະມີຄວາມຍືດຫຍຸ່ນທີ່ເໝາະສຳລັບການຂຶ້ນຮູບຢູ່ໃນຊ່ວງ 100–120 °C. ພະລັງງານທີ່ຕ້ອງໃຊ້ເພື່ອເຮັດໃຫ້ PP ຮ້ອນຈາກອຸນຫະພູມຫ້ອງໄປເຖິງອຸນຫະພູມການປະມວນຜົນ ແມ່ນເກືອບເທົ່າກັບສອງເທົ່າຂອງ APET, ສິ່ງນີ້ຈະເຮັດໃຫ້ເວລາການຢູ່ໃນເຕົາ (dwell time) ຍາວຂຶ້ນ ແລະ ຕ້ອງການພະລັງງານຫຼາຍຂຶ້ນ. ຄວາມແຕກຕ່າງນີ້ເຮັດໃຫ້ຕ້ອງໃຊ້ຍຸດທະສາດການຮ້ອນທີ່ແຕກຕ່າງກັນ: ວຟີການຂອງ PP ແມ່ນມັກອີງໃສ່ເວລາການຢູ່ໃນເຕົາທີ່ຍາວຂຶ້ນ ແລະ ຄວາມເຂັ້ມຂົ້ນຂອງເຄື່ອງຮ້ອນທີ່ສູງຂຶ້ນເພື່ອเอาชนะຄວາມຮ້ອນແຝງ (latent heat of fusion), ໃນຂະນະທີ່ APET ສາມາດຕອບສະໜອງຕໍ່ພະລັງງານທີ່ສົ່ງຜ່ານໄດ້ຢ່າງມີປະສິດທິພາບ. ການເປີຽບเทີຍບົນເສັ້ນທາງດຽວກັນຈະເຮັດໃຫ້ຄວາມແຕກຕ່າງນີ້ຊັດເຈັນຂຶ້ນ:
| ຊັບສິນ | APET ທີ່ບໍ່ມີຄວາມເປັນຜົນເຄີຍ | PP ທີ່ເປັນຜົນເຄີຍເຄິ່ງໜຶ່ງ |
|---|---|---|
| ການປ່ຽນແປງທີ່ສຳຄັນ | Tg ~75 °C, ນິ້ມລົງຢ່າງຄ່ອຍເປັນຄ່ອຍເປັນ | Tm ~130–170 °C, ລະລາຍຢ່າງຊັດເຈັນ |
| ຄວາມຮ້ອນ (ເທືອບສຳພັດ) | ຕ່ຳກວ່າ – ປະມານເທິງສອງເທົ່າຂອງ PP | ສູງກວ່າ – ປະມານສອງເທົ່າຂອງ APET |
| ການດຶດຊືມຄວາມຮ້ອນ | ການດູດຊຶມຢ່າງເປັນເອກະລາດໂດຍບໍ່ມີຄວາມຮ້ອນແຝງ | ຕ້ອງການພະລັງງານເພີ່ມເຕີມເພື່ອໃຫ້ຜົນເຄື່ອງປະກອບເລີ່ມຫຼັງ |
| ຜົນກະທົບຕໍ່ການເຮັດຮ້ອນ | ໄລຍະເວລາສຳຜັດສັ້ນ ແລະ ການເພີ່ມອຸນຫະພູມຢ່າງໄວ | ໄລຍະເວລາຢູ່ໃນສະຖານະທີ່ຍາວຂຶ້ນ ແລະ ການເພີ່ມອຸນຫະພູມເປັນຂັ້ນ |
| ຄວາມພ້ອມໃນການຂຶ້ນຮູບ | ບັນລຸໄດ້ເມື່ອແຜ່ນເຖິງອຸນຫະພູມ 100–120 °C | ບັນລຸໄດ້ຫຼັງຈາກການຫຼັງຢ່າງສົມບູນ ໂດຍທົ່ວໄປແມ່ນຢູ່ທີ່ອຸນຫະພູມໜ້າພື້ນ 160–180 °C |
ການເຂົ້າໃຈເຖິງເຫດຜົນເຫຼົ່ານີ້ຈະຊ່ວຍໃຫ້ຜູ້ປະມວນຜົນໄດ້ຫຼີກເວີ່ງການເຮັດຮ້ອນບໍ່ພຽງພໍ ເຊິ່ງຈະເຮັດໃຫ້ຮູບຮ່າງບໍ່ຊັດເຈນ ຫຼື ການຢູ່ໃນສະຖານະທີ່ຍາວເກີນໄປທີ່ເສຍພະລັງງານ. ວຽກວິຈັຍທີ່ໄດ້ຮັບການທົບທວນຈາກຜູ້ຊ່ຽວຊານໃນວາລະສານດ້ານການປະມວນຜົນ polymers ຍືນຢັນວ່າ resin ທີ່ມີຄວາມເປັນເຄີຍລິສຕັນ (semi-crystalline) ມີຄວາມຕ້ອງການຄວາມຮ້ອນທີ່ເປັນເອກະລາດ ເຊິ່ງຕ້ອງມີການປັບປຸງວຟງການເຮັດຮ້ອນໃໝ່ເທື່ອລະຄັ້ງ ເມື່ອທຽບກັບ resin ທີ່ບໍ່ມີຄວາມເປັນເຄີຍລິສຕັນ (amorphous).
ຄວາມສ່ຽງຈາກອຸນຫະພູມສູງເກີນໄປ: ການເສື່ອມຄຸນນະພາບຂອງເລນສ໌ໃນ APET ແລະ ຄວາມບໍ່ສະຖຽນທາງໃນ PP
ການເກີນຂອບເຂດຄວາມສະຖຽນທາງຄວາມຮ້ອນຂອງ APET ຈະເຮັດໃຫ້ເກີດການແຕກຕົວຂອງສາຍພັນທະເຊື່ອມທາງເຄມີເນື່ອງຈາກການເກີດອົກຊິເດຊັນ ເຊິ່ງສັງເກດເຫັນໄດ້ທັນທີເປັນສີເຫຼືອງ ຄວາມຂຸ່ນ ແລະ ການສູນເສຍຄວາມເງົາ. ສຳລັບ APET ເຖິງແຕ່ການເກີນອຸນຫະພູມ 75 °C ພຽງສັ້ນໆກໍສາມາດເລີ່ມຕົ້ນການເສື່ອມສະພາບໄດ້ ຖ້າເວລາທີ່ຢູ່ໃນອຸນຫະພູມສູງນີ້ຍາວອອກໄປ; ດ້ວຍຄວາມທີ່ບໍ່ມີໂຄງສ້າງເຄີຍລິນ (crystalline barriers) ຈຶ່ງເຮັດໃຫ້ການເກີດອົກຊິເດຊັນທີ່ເກີດຈາກຄວາມຮ້ອນເຮັດໃຫ້ຄຸນສົມບັດດ້ານຄວາມຊັດເຈນຂອງແສງຫຼຸດລົງຢ່າງໄວວາ. ສຳລັບ PP ການຮ້ອນເກີນໄປຈະເຮັດໃຫ້ຄວາມໜືດລົດລົງຢ່າງຮຸນແຮງ. ເມື່ອອຸນຫະພູມຂອງວັດສະດຸທີ່ລະລາຍເກີນ 200 °C ພື້ນຜິວຂອງແຜ່ນຈະເລີ່ມຫຼຸດລົງ (sag) ເກີນໄປ ເຮັດໃຫ້ຄວາມໜາຂອງຜະໜາກບໍ່ເທົ່າກັນ ແລະ ອາດຈະເກີດການເສື່ອມສະພາບທາງຄວາມຮ້ອນ ເຊິ່ງເຮັດໃຫ້ເກີດການປ່ຽນສີ ແລະ ການເກີດເມັດເລັກໆທີ່ເບິ່ງຄືນ້ຳຕານ (fish-eye gels). ຄວາມບໍ່ສະຖຽນຂອງວັດສະດຸທີ່ລະລາຍຈະເຮັດໃຫ້ການແຈກຢາຍຂອງ plug-assist ບໍ່ດີ ແລະ ເກີດການບິດເບືອນ (warpage) ຫຼັງຈາກການຂຶ້ນຮູບ. ເພື່ອຮັກສາຄຸນນະພາບ ວົງຈອນການໃຫ້ຄວາມຮ້ອນຈະຕ້ອງປະຕິບັດຕາມຂອບເຂດສູງສຸດຢ່າງເຄັ່ງຄັດ: ອຸນຫະພູມຂອງໜ້າເທິງຂອງ APET ຈະຕ້ອງບໍ່ເກີນ 120 °C ເພື່ອຮັກສາຄວາມຊັດເຈນ ໃນຂະນະທີ່ອຸນຫະພູມໜ້າເທິງຂອງ PP ຈະຕ້ອງຫຼີກເວີ່ນການເກີນຂອບເຂດ 190–200 °C ເພື່ອປ້ອງກັນການຫຼຸດລົງ (sagging) ແລະ ການແຕກຕົວຂອງເສັ້ນໃຍ (split-webs). ການຮັກສາຂອບເຂດເຫຼົ່ານີ້ຈະເຮັດໃຫ້ວັດສະດຸທັງສອງປະເພດຮັກສາຄຸນສົມບັດດ້ານການໃຊ້ງານ ແລະ ຄຸນສົມບັດດ້ານຮູບຮ່າງໄວ້ໄດ້ທັງໝົດໃນຂະບວນການຂຶ້ນຮູບດ້ວຍຄວາມຮ້ອນ.
ການປັບປຸງວົງຈອນຄວາມຮ້ອນ: ເວລາ, ອຸນຫະພູມ, ແລະຄວາມເປັນເອກະພາບ ສໍາ ລັບ APET ແລະ PP
ເວລາຄວາມຮ້ອນທີ່ດີທີ່ສຸດ empirical: APET (1218 s) vs PP (2230 s) ໃນ Gauge 0.8 ມມ
ໃນຂະ ຫນາດ ແຜ່ນຂະ ຫນາດ 0.8 ມມມາດຕະຖານ, APET ບັນລຸປ່ອງຢ້ຽມການສ້າງຂອງຕົນໃນ 12 18 ວິນາທີພາຍໃຕ້ລະບົບອິນຟາເລດທີ່ຖືກປັບໃຫ້ດີ. PP ເຄິ່ງສະກົດຕ້ອງການພະລັງງານຫຼາຍເພື່ອລົບກວນເຂດສະກົດ, ຍືດໄລຍະການເຮັດຄວາມຮ້ອນໃຫ້ 22 30 ວິນາທີ. ຊ່ອງຫວ່າງທີ່ຖືກຢັ້ງຢືນໂດຍ empirically ນີ້ປ້ອງກັນການອ່ອນເພຍທີ່ບໍ່ຄົບຖ້ວນຫຼືການຊັກຊ້າກ່ອນໄວ. ການແຈກຢາຍພະລັງງານແບບຄົບຊຸດແມ່ນມີຄວາມ ສໍາ ຄັນ; ຄວາມແຕກຕ່າງຂອງອຸນຫະພູມຫຼາຍກວ່າ 5 °C ໃນແຜ່ນເຮັດໃຫ້ຄວາມແຕກຕ່າງຂອງຄວາມ ຫນາ ແລະຂໍ້ບົກຜ່ອງໃນການສ້າງ. ເຄື່ອງເຮັດຄວາມຮ້ອນເຊລາມິກຫຼືກາວແຊມຫຼາຍເຂດປັບຜົນຜະລິດໃນເວລາຈິງ, ຮັບປະກັນວ່າວັດສະດຸທັງສອງຮ້ອນຢ່າງທຽບເທົ່າໂດຍບໍ່ເກີນຂອບເຂດຄວາມຍອມຮັບຂອງພວກເຂົາ. ວົງຈອນການເຮັດຄວາມຮ້ອນທີ່ຖືກປັບປຸງດັ່ງກ່າວເຮັດໃຫ້ໄລຍະເວລາຂອງວົງຈອນທັງ ຫມົດ ຫຼຸດລົງແລະໃຊ້ພະລັງງານ ຫນ້ອຍ ລົງຕໍ່ສ່ວນ.
ລະດັບຄວາມຮ້ອນຂອງພື້ນຜິວ ສໍາ ລັບການ ຫມັ້ນ ຄົງດ້ານຂະ ຫນາດ ແລະຄວາມພ້ອມໃນການສ້າງ
APET ຈະເລີ່ມອ່ອນຕົວລະຫວ່າງ 130 °C ແລະ 155 °C, ແຕ່ຄ່າການອ່ານທີ່ໜ້າພ້ອມຕ້ອງຢູ່ຕ່ຳກວ່າ 160 °C ເພື່ອຫຼີກເວີ່ງການເກີດຄວາມຂຸ່ນຂອງແສງ ແລະ ການເກີດຜົນສະເກີມ. PP ຕ້ອງການອຸນຫະພູມໆໜ້າພ້ອມທີ່ສູງກວ່າ, ຄື 150 °C–175 °C ເພື່ອໃຫ້ໄດ້ຄວາມແຂງແຮງຂອງການລະລາຍທີ່ພໍເທົ່າທີ່ຈະເຮັດໃຫ້ຮູບຮ່າງຂອງແມ່ພິມຖືກສືບທອດຢ່າງຖືກຕ້ອງ; ຖ້າອຸນຫະພູມຕ່ຳກວ່າ 145 °C ຈະເຮັດໃຫ້ມຸມແລະຮູບຮ່າງເສຍຮູບ. ຄວາມສະຖຽນຂອງຂະໜາດຫຼັງຈາກການຂຶ້ນຮູບຂຶ້ນກັບເງື່ອນໄຂເຫຼົ່ານີ້. APET ຈະຮັກສາຄວາມຊັດເຈນ ແລະ ຮູບຮ່າງໄວ້ໄດ້ເມື່ອໜ້າພ້ອມຂອງມັນບໍ່ເກີນ 155 °C ເລີຍ. ລັກສະນະເຄີຍລະດັບຂອງ PP ຕ້ອງການໃຫ້ທັງເລື່ອມເລີ່ມຮ້ອນເຖິງຢ່າງໆນ້ອຍ 150 °C ກ່ອນການຂຶ້ນຮູບ, ມິຖືວ່າເຂດທີ່ເຢັນຈະຖືກດຶງອອກຢ່າງບໍ່ເທົ່າທຽມກັນ. ເຊີນເຊີທີ່ບໍ່ສຳຜັດຈະຕິດຕາມອຸນຫະພູມໆໜ້າພ້ອມຢ່າງຕໍ່ເນື່ອງດ້ວຍເຕັກໂນໂລຊີອິນຟຣາເຣັດ, ແລະຈະເປີດ-ປິດເตาໃນເວລາບໍ່ເຖິງວິນາທີ. ການຮັກສາເງື່ອນໄຂອຸນຫະພູມໆໜ້າພ້ອມທີ່ເໝາະສົມຕໍ່ວັດຖຸແຕ່ລະຊະນິດຈະຮັບປະກັນຄວາມສອດຄ່ອງຂອງຄວາມໜາ, ລົດຈຳນວນຂອງວັດຖຸທີ່ບໍ່ສາມາດນຳໃຊ້ໄດ້, ແລະ ສະໜັບສະໜູນອັດຕາການຜະລິດທີ່ສຳເລັດໃນຄັ້ງທຳອິດທີ່ສູງ.
ລະບົບເຕົາທີ່ທັນສະໄໝ: ການຈັບຄູ່ເຕັກໂນໂລຊີເຕົາກັບລັກສະນະການດູດຊຶມພະລັງງານຂອງ APET ແລະ PP
ການປັບຄ່າອິນຟຣາເຣດສຳລັບ APET: ມຸ່ງເປົ້າໄປທີ່ຈຸດດູດຊຶມ 3.4 µm ເພື່ອໃຫ້ເກີດຄວາມຮ້ອນຢ່າງໄວວາ ແລະ ສອດຄ່ອງ
APET ດູດຊືມພະລັງງານອິນຟຣາເຣັດໄດ້ຢ່າງມີປະສິດທິພາບທີ່ສຸດໃນຄວາມຍາວຄື່ນທີ່ເປັນເອກະລັກ. ວິທີຈັດຮຽງຂອງໂມເລກຸນມີຈຸດທີ່ດູດຊືມທີ່ແຮງທີ່ 3.4 µm, ຊຶ່ງສອດຄ່ອງກັບການສັ່ນຫວັ່ນຂອງພັນທະບົດຄາບອນ-ໂຮໄດຣເຈັນ. ເຄື່ອງໃຫ້ຄວາມຮ້ອນອິນຟຣາເຣັດທີ່ມີຢູ່ທົ່ວໄປຈະປ່ອຍຄວາມຮ້ອນອອກໃນສະເພກຕູມທີ່ກວ້າງ—ເຊິ່ງສ່ວນຫຼາຍຈະຢູ່ນອກເຂດທີ່ APET ດູດຊືມໄດ້ດີທີ່ສຸດ ແລະ ຈະຖືກສູນເສຍໄປ. ລະບົບໃຫ້ຄວາມຮ້ອນທີ່ທັນສະໄໝແກ້ໄຂບັນຫານີ້ດ້ວຍການໃຊ້ເຄື່ອງປ່ອຍຄວາມຮ້ອນທີ່ເຮັດວຽກໄດ້ໄວໃນຊ່ວງຄວາມຍາວຄື່ນກາງ ໂດຍປັບຄວາມຖີ່ໃຫ້ເປົ້າຫມາຍໃນຊ່ວງ 3.0–3.6 µm. ການຈັບຄູ່ດ້ານສະເພກຕູມນີ້ປ່ຽນແປງການເຮັດວຽກຂອງການໃຫ້ຄວາມຮ້ອນ: ພະລັງງານຈະເຂົ້າໄປໃນວັດສະດຸໄດ້ຢ່າງມີປະສິດທິພາບຫຼາຍຂື້ນ, ເຮັດໃຫ້ວັດສະດຸຮ້ອນທັງໝົດ (volumetrically) ມີບໍ່ແມ່ນພຽງແຕ່ທີ່ຜິວໜ້າເທົ່ານັ້ນ. ຜູ້ຜະລິດຊັ້ນນຳທີ່ສຳຄັນຄົ້ນພົບວ່າ ການປ່ຽນໄປໃຊ້ເຄື່ອງປ່ອຍຄວາມຮ້ອນທີ່ຖືກປັບຄວາມຖີ່ແລ້ວ ສາມາດຫຼຸດເວລາໃນການໃຫ້ຄວາມຮ້ອນແຜ່ນໄດ້ 15% ເມື່ອທຽບກັບລະບົບທົ່ວໄປ. ການໃຫ້ຄວາມຮ້ອນທັງໝົດນີ້ຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ຜິວໜ້າຮ້ອນເກີນໄປກ່ອນທີ່ສ່ວນໃຕ້ສຸດຈະຮ້ອນເຖິງອຸນຫະພູມທີ່ຕ້ອງການໃນການຂຶ້ນຮູບ—ເຊິ່ງເປັນສິ່ງທີ່ສຳຄັນຫຼາຍໃນການຮັກສາຄວາມຊັດເຈນດ້ານອົບຕິກ ແລະ ສາມາດບັນລຸຄວາມໜາທີ່ຂອງຜະນັງທີ່ເທົ່າທຽນກັນທັງໝົດໃນຂະນະທີ່ກຳລັງຂຶ້ນຮູບ.
ເຄື່ອງປ່ອຍຄວາມຮ້ອນແບບເຊລາມິກສຳລັບ PP: ການນຳໃຊ້ເວລາຕອບສະຫນອງທີ່ໄວເພື່ອຫຼຸດເວລາຂອງວຟູງ
ການປັບປຸງວຟໄລທີ່ເຮັດໃຫ້ PP ຮ້ອນຂຶ້ນຢູ່ຫຼາຍກວ່າການຄວບຄຸມແບບໄດນາມິກຂອງແຫຼ່ງຄວາມຮ້ອນ ແທນທີ່ຈະເປັນການຕັ້ງຄ່າສະເພກຕີ້ມ. ອຸປະກອນເຮັດຄວາມຮ້ອນແບບເຊີເຣີອັມມີຄວາມໄວໃນການເຮັດຄວາມຮ້ອນທີ່ຕ່ຳ ເຊິ່ງເປັນຂໍ້ດີທີ່ເດັ່ນຊັດເນື່ອງຈາກມັນສາມາດບັນລຸພະລັງງານສູງສຸດພາຍໃນບໍ່ເຖິງວິນາທີ ເມື່ອທຽບກັບລະບົບ quartz ທີ່ເກົ່າກວ່າທີ່ຕ້ອງໃຊ້ເວລາດົງດື່ມເພີ່ມພະລັງງານ. ຄວາມໄວໃນການຕອບສະໝັກນີ້ມີຄວາມສຳຄັນຢ່າງຍິ່ງໃນການຄວບຄຸມຊ່ອງເວລາທີ່ຄັບແຄບຂອງ PP ລະຫວ່າງການເຮັດໃຫ້ອ່ອນຕົວ ແລະ ການລະລາຍ. ລະບົບສາມາດເພີ່ມພະລັງງານຢ່າງໄວວາເພື່ອເຮັດໃຫ້ເຂດທີ່ມີຄຸນສົມບັດເປັນເຄີຍລິນ (crystalline domains) ອ່ອນຕົວ ແລ້ວຫຼັງຈາກນັ້ນປັບພະລັງງານທີ່ສົ່ງອອກທັນທີເພື່ອປ້ອງກັນການລະລາຍທີ່ເນື້ອໜ້າ. ການປັບຄວາມເຂັ້ມຂອງພະລັງງານຢ່າງແນ່ນອນນີ້ ເຊິ່ງເປັນເອກະລັກຂອງອຸປະກອນເຊີເຣີອັມ ສາມາດຫຼຸດເວລາວຟໄລທີ່ໃຊ້ໄດ້ 5 ເຖິງ 8 ວິນາທີ ສຳລັບແຜ່ນທີ່ມີຄວາມໜາ 0.8 mm. ຄວາມສາມາດໃນການເປີດ/ປິດຢ່າງໄວວາຍັງຊ່ວຍປະຢັດພະລັງງານໃນເວລາທີ່ລະບົບຢູ່ໃນສະຖານະການພັກຜ່ອນລະຫວ່າງວຟໄລທີ່ຕ່າງໆ ໂດຍຫຼີກເວີ່ນການສູນເສຍພະລັງງານ ແລະ ຫຼຸດຄວາມສ່ຽງຂອງການເກີດການຍືດຕົວ (sag) ຈາກການຖືກຄວາມຮ້ອນແວດລ້ອມເປັນເວລາດົງດື່ມ. ການຄວບຄຸມການເຮັດວຽກນີ້ສົ່ງຜົນໂດຍກົງຕໍ່ການປັບປຸງວຟໄລທີ່ເຮັດຄວາມຮ້ອນໃຫ້ເໝາະສົມກັບວັດສະດຸ ແລະ ສົ່ງເສີມປະສິດທິພາບດ້ານພະລັງງານຂອງຂະບວນການທັງໝົດ.
ການ gain ດ້ານປະສິດທິພາບຂອງພະລັງງານຈາກວຟໄລທີ່ເຮັດຄວາມຮ້ອນທີ່ຖືກປັບປຸງໃຫ້ເໝາະສົມກັບວັດສະດຸ
ວຟງການໃຫ້ຄວາມຮ້ອນທີ່ຖືກປັບແຕ່ງຢ່າງເປັນສະເພາະສຳລັບ APET ແລະ PP ສະເໜີການປະຢັດພະລັງງານທີ່ສາມາດວັດແທກໄດ້ໂດຍການຂຈັດການໃຫ້ຄວາມຮ້ອນເກີນຄວາມຈຳເປັນ. ການຄວບຄຸມຢ່າງຖືກຕ້ອງຕໍ່ເວລາທີ່ຢູ່ (dwell time) ແລະ ການຜະລິດຄວາມຮ້ອນຈາກເຄື່ອງໃຫ້ຄວາມຮ້ອນ (emitter output) ສາມາດຫຼີກເວີ່ງການໃຫ້ຄວາມຮ້ອນເກີນຄວາມຕ້ອງການຂອງແຕ່ລະວັດສະດຸ—ຊ່ວງເວລາທີ່ເປົ້າໝາຍສຳລັບ APET ຄື 12–18 ວິນາທີ ແລະ ຊ່ວງເວລາສຳລັບ PP ຄື 22–30 ວິນາທີ ສຳຫຼັບການໃຫ້ຄວາມຮ້ອນຈົນເຖິງຈຸດທີ່ພ້ອມໃນການຂຶ້ນຮູບ. ຄວາມຖືກຕ້ອງນີ້ຊ່ວຍຫຼຸດຜ່ອນການບໍລິໂພກພະລັງງານທັງໝົດ (kWh) ຕໍ່ໜ່ວຍ ແລະ ຫຼຸດພາກສ່ວນການເຢັນ, ເນື່ອງຈາກແຜ່ນວັດສະດຸອອກຈາກເຕົາທີ່ອຸນຫະພູມສະເລ່ຍຕ່ຳລົງ. ລັກສະນະຄວາມຮ້ອນທີ່ຄົງທີ່ຊ່ວຍຫຼຸດຜ່ອນອັດຕາຂອງຂໍ້ບົກເບີ່ນ—ຊີ້ໃຫ້ມີຊິ້ນສ່ວນທີ່ຖືກປະຕິເສດໆໆນ້ອຍລົງ ເຊິ່ງໝາຍຄວາມວ່າມີການສູນເສຍວັດສະດຸ ແລະ ພະລັງງານຈາກການປະເພດຂະເໜີນໆນ້ອຍລົງ. ໃນໄລຍະເວລາທັງໝົດທີ່ເຄື່ອງໃຊ້ງານ, ຄວາມເຄັ່ງຕຶງທາງຄວາມຮ້ອນທີ່ຕ່ຳລົງຕໍ່ອຸປະກອນໃຫ້ຄວາມຮ້ອນ ແລະ ວັດສະດຸກັນຄວາມຮ້ອນຈະຊ່ວຍຍືດອາຍຸການໃຊ້ງານ, ສຳຫຼັບການບໍາຮຸງຮັກສາທີ່ຕ້ອງໃຊ້ພະລັງງານໆໆນ້ອຍລົງ ແລະ ອັດຕາການປ່ຽນແທນທີ່ຕ້ອງເຮັດບໍ່ບ່ອຍ. ດັ່ງນັ້ນ, ການນຳໃຊ້ການຕັ້ງຄ່າການໃຫ້ຄວາມຮ້ອນທີ່ເປັນເອກະລັກຕໍ່ແຕ່ລະຊະນິດຂອງ polymers ຈະປ່ຽນປັບຕົວແປຂະບວນການທີ່ມັກຖືກລືມເອົາໄປໃຊ້ເປັນຕົວຂັບເຄື່ອນທີ່ສຳຄັນໂດຍກົງຕໍ່ຄວາມຍືນຍົງໃນການດຳເນີນງານ ແລະ ການຄວບຄຸມຕົ້ນທຶນ.
ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ເປັນຫຍັງ APET ແລະ PP ຈຶ່ງຕ້ອງການວຟງການໃຫ້ຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນ?
ຄຸນສົມບັດທາງຄວາມຮ້ອນຂອງ APET ແລະ PP ຕ່າງກັນເນື່ອງຈາກໂຄງສ້າງໂມເລກູນຂອງພວກມັນ. ໂຄງສ້າງທີ່ບໍ່ມີລຳດັບຂອງ APET ຫຼຸດຄວາມແຫງງລົງຢ່າງຊ້າໆ ໃນຂະນະທີ່ລັກສະນະເຄິ່ງຜົງຄຣິສຕັນຂອງ PP ຕ້ອງການພະລັງງານຫຼາຍຂຶ້ນເພື່ອທຳລາຍເຂດທີ່ມີລຳດັບ, ຈຶ່ງຕ້ອງໃຊ້ວິທີການໃຫ້ຄວາມຮ້ອນແລະວຟົງການທີ່ແຕກຕ່າງກັນ.
ຄວາມແຕກຕ່າງຫຼັກໃນການໃຫ້ຄວາມຮ້ອນ APET ແລະ PP ແມ່ນຫຍັງ?
APET ມີອຸນຫະພູມິຈຸດປ່ຽນແປງຈາກແກ້ວ (Tg) ປະມານ 75 °C ແລະ ຫຼຸດຄວາມແຫງງລົງຢ່າງຊ້າໆ ໃນຂະນະທີ່ PP ມີຈຸດລະລາຍທີ່ຊັດເຈນ (Tm) ລະຫວ່າງ 130 °C ແລະ 170 °C ເຊິ່ງຕ້ອງການພະລັງງານທີ່ສູງຂຶ້ນ ແລະ ເວລາໃຫ້ຄວາມຮ້ອນທີ່ຍາວນານຂຶ້ນເພື່ອເອົາຊະນະຄວາມຮ້ອນລົມທີ່ຕ້ອງໃຊ້ໃນການລະລາຍ.
ເກີດຫຍັງຂຶ້ນຖ້າ APET ຮ້ອນເກີນໄປ?
ເມື່ອ APET ຮ້ອນເກີນໄປ ມັນອາດຈະເກີດການແຕກຕົວຂອງສາຍທີ່ເກີດຈາກການເກີດອົກຊີເຈນ, ສົ່ງຜົນໃຫ້ເກີດສີເຫຼືອງ, ຄວາມຂຸ່ນ, ແລະ ສູນເສຍຄວາມເງົາ. ການຮັກສາຄວາມສະຖຽນທາງຄວາມຮ້ອນໂດຍບໍ່ໃຫ້ເກີນ 120°C ແມ່ນມີຄວາມສຳຄັນຢ່າງຍິ່ງເພື່ອຮັກສາຄຸນສົມບັດດ້ານອົບຕິກ ແລະ ໜ້າທີ່ຂອງມັນ.
ຄວາມສ່ຽງທີ່ເກີດຈາກການຮ້ອນເກີນໄປຂອງ PP ແມ່ນຫຍັງ?
ການຮ້ອນເກີນໄປຂອງ PP ສາມາດເຮັດໃຫ້ຄວາມໜືດຫຼຸດລົງຢ່າງຮຸນແຮງ, ການລົ້ນລົງທີ່ຫຼາຍເກີນໄປ, ຄວາມໜາຂອງຜະນັງທີ່ບໍ່ເທົ່າກັນ, ແລະ ການເສື່ອມສลายຈາກຄວາມຮ້ອນ. ສິ່ງນີ້ສາມາດເຮັດໃຫ້ເກີດການປ່ຽນສີ, ເມັດເຈີລີ່ທີ່ເບິ່ງຄືນ້ຳຕານ (fish-eye gels), ແລະ ຂໍ້ບົກພ່ອງດ້ານໂຄງສ້າງ. ເພື່ອຫຼີກເວັ້ນບັນຫາດັ່ງກ່າວ, ອຸນຫະພູມ໌ທີ່ໝາກຜິວຂອງ PP ຈຶ່ງບໍ່ຄວນເກີນ 190–200 °C.
ລະບົບການຮ້ອນຂັ້ນສູງມີບົດບາດຫຼືໜ້າທີ່ໃດໃນວຟູການຮ້ອນ?
ລະບົບການຮ້ອນຂັ້ນສູງ, ເຊັ່ນ: ອຸປະກອນປ່ອຍຄຳແສງອິນຟຣາເຣັດທີ່ຖືກຕັ້ງຄ່າໃຫ້ເປົ້າໆໄປທີ່ຈຸດດູດຊຶມສູງສຸດຂອງ APET ຫຼື ອຸປະກອນປ່ອຍຄຳແສງເຊລາມິກທີ່ມີຄວາມໄວໃນການຕອບສະໜອງສູງສຳລັບ PP, ສາມາດຮັບປະກັນການຮ້ອນທີ່ເໝາະສົມແລະມີປະສິດທິພາບ. ລະບົບເຫຼົ່ານີ້ຊ່ວຍຫຼຸດເວລາຂອງວຟູການ, ປັບປຸງປະສິດທິພາບດ້ານພະລັງງານ, ແລະ ຮັກສາຄຸນລັກສະນະຂອງວັດສະດຸໃຫ້ຄົງທີ່.
ບົດສາລະບານ
- ການປະພຶດທາງຄວາມຮ້ອນທີ່ເປັນເອກະລັກຂອງໂປລີເມີ: ເປັນຫຍັງ APET ແລະ PP ຈຶ່ງຕ້ອງການ ວຟູງການໃຫ້ຄວາມຮ້ອນ
- ການປັບປຸງວົງຈອນຄວາມຮ້ອນ: ເວລາ, ອຸນຫະພູມ, ແລະຄວາມເປັນເອກະພາບ ສໍາ ລັບ APET ແລະ PP
- ລະບົບເຕົາທີ່ທັນສະໄໝ: ການຈັບຄູ່ເຕັກໂນໂລຊີເຕົາກັບລັກສະນະການດູດຊຶມພະລັງງານຂອງ APET ແລະ PP
- ການ gain ດ້ານປະສິດທິພາບຂອງພະລັງງານຈາກວຟໄລທີ່ເຮັດຄວາມຮ້ອນທີ່ຖືກປັບປຸງໃຫ້ເໝາະສົມກັບວັດສະດຸ
- ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ