
 EN

Полимерге ыңгыч термалдык ылдамдык: APET жана PP неге айрым Кыздыруу циклдери
APET жана PP нин молекулалык түзүлүшү алардын термалдык реакциясын белгилейт. APET тин аморфдук түзүлүшү постепалдуу жумшарып, PP нин жарым кристаллдык табияты реттелген облустарды бузуу үчүн энергияны талап кылат. Бул табигый айырмачылыктар ар бир материалдын өтүштүк ылдамдыгы жана жылуулукту сиңирүү динамикасына так ыңгыч кыздыруу циклдери керектүүлүгүн түзөт.
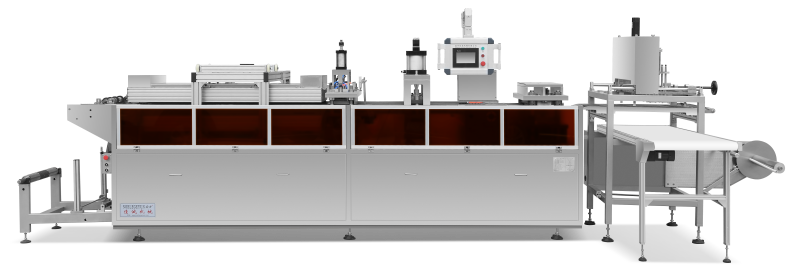
Кристаллдуу PP жана аморфдук APET: Өтүштүк температуралары жана жылуулукту сиңирүүнүн динамикасы
Полипропилен кристаллдык жана аморфтуу фазаларды камтыйт; формалоо терезесине жетүү үчүн кристаллдарды эртүүгө жетиштүү энергия керек, алардын эрүү температурасы адатта 130 °C жана 170 °C ортосунда жайгашат. Ал эми аморфтуу APET-тин эрүү температурасы жок — ал өзүнүн шыны өтүш температурасынан (Tg ≈ 75 °C) жогору токтобой жумшарып, 100–120 °C чегинде жетиштүү ийгичкектикке жетет. Полипропиленди баштапкы температурадан иштөө температурасына чейин кыздыруу үчүн керектелген энтальпия APET-тинкиге караганда дээрлик эки эсе жогору, бул туруктуу турган убакытты узартат жана энергия талабын көтөрөт. Бул айырмачылык айрым кыздыруу стратегияларын талап кылат: PP циклдери көбүнчө жашыруун жылуулуктун жашыруун жылуулугун жеңүү үчүн узун токтоо убакытын жана жогорку излучатель интенсивдүүлүгүн колдонот, ал эми APET тез жана терең кирген энергияга салыштырмалуу эффективдүү реакция берет. Кара-кара салыштыруу айырмачылыктарды ачык көрсөтөт:
| Электрик үзгүчтүүлүк | Аморфтуу APET | Жарым кристаллдык PP |
|---|---|---|
| Негизги өтүш | Tg ~75 °C, постепенно жумшаруу | Tm ~130–170 °C, четкий эрүү |
| Энтальпия (салыштырмалуу) | Төмөн — PP-нинкинин жакшылык менен жарымы | Жогорку – APETге караганда дээрлик эки эсе |
| Жылуулукту сорбуйт | Кубулган жылуулуктун бардык жерде бирдей сиңиши, жашыруун жылуулуктун жоктугу | Кристаллдардын эрип кетишине кошумча энергия талап кылынат |
| Иситуу таасири | Кыска убакытта таасир этүү, тез чыбыртма | Узун убакытта токтоп туруу, баскычтап температураны көтөрүү |
| Формалоого даярдык | Пластина 100–120 °C га жеткенде ишке ашырат | Толугу менен эрип кеткенден кийин ишке ашырат, адатта бетинин температурасы 160–180 °C болгондо |
Бул динамикаларды түшүнүү процессорлорго жетишсиз иситуунун – начар аныктамага алып келүүсүнө же ашыкча убакытта туруунун – энергияны чурката кылуусуна шыктануу мүмкүндүгүн берет. Полимердик өңдөө журналдарында рецензияланган илимий изилдөөлөрдө жарык көргөн маалыматтарга ылайык, жарым-кристаллдуу смолалар аморфдуу маркаларга караганда жылуулук талаптарында белгилүү айырмачылыктары бар, ошондой эле алардын жылуулук циклдарын кайрадан калибрлөө талап кылат.
Иштетилген температуранын жогорулашынын рисктери: APETтеги оптикалык чөнүшүү жана PPдеги эрүүнүн турмушка келбөөсү
APETтин термиялык туруктуулугунун чеги ашып кеткенде оксидативдик тизмектин бузулушу башталат, бул түсүнөн саргычтануу, тумандалуу жана жылтырдын жоголуусу менен тез көрүнөт. 75 °Cдан жогору температураға кыска убакытта гана үйлөшүү да деградацияны баштап берет, эгерде убакыт узарса; аморфдук структура кристаллдык тоскоолдуктардын жоктугунан жылуулукка чыдамсыз болуп, оптикалык ачыктыкты тез бузат. PP үчүн ашыкча жылуулук вязкостун күчтүү төмөндөшүнө алып келет. Эриген масса 200 °Cдан жогору температурага жеткенде, пластина көп чөгүп, кабыктын калыңдыгы түрдүүлүккө учурайт, ошондой эле термиялык деградацияга учурап, түсү өзгөрүп, «балык көз» гельдери пайда болот. Эриген массанын туруксуздугу плаг-ассисттик таркатуунун жаман болушуна жана формалоодон кийин буркулуп кетүүгө алып келет. Сапаны сактоо үчүн кыздыруу циклдери катуу жогорку чектерге ылайык болушу керек: APETтин сырткы катмарынын температурасы 120 °Cдан төмөн болушу керек, антпен прозрачность сакталат; ал эми PPнын бетинин температурасы 190–200 °Cдан жогору көтөрүлбөшү керек, антпен чөгүп кетүү жана тарамдын бөлүнүшү кыйынчылыгын жок кылышыбыз керек. Бул чектерди сактоо аркылуу эки материал да термоформалоо бардык этаптарында функционалдык жана эстетикалык касиеттерин сактайт.
Жылуулук циклини оптималдаш: APET жана PP үчүн убакыт, температура жана бирдиктүүлүк
Тажрыйбалык оптималдуу жылуулук убакыттары: 0,8 мм калыңдыктагы APET (12–18 сек) жана PP (22–30 сек)
Стандарттуу 0,8 мм калыңдыктагы пластинада APET инфракызыл сияктуу так иштеген системаларда 12–18 секунд ичинде формалоо терезесине жетет. Жарым-кристаллдуу PP кристаллдык облустарды бузуу үчүн көбүрөөк энергия талап кылат, ошондуктан жылуулук фазасы 22–30 секундга созулат. Бул тажрыйбалык тастыкталган терезелер толугу менен жумшарууну же мурда эле салып кетүүнү болтурот. Бирдиктүү энергия таралышы өтө маанилүү; пластина боюнча температурада 5 °C дан жогору айырмалануу калыңдыкта айырмаланууларга жана формалоодо кемчиликтерге алып келет. Көп зоналуу керамикалык же кварцтык жылуулук бергичтер чыгышын чыныгы убакытта өзгөртүп, эки материал да өз чыдамдуулук чектеринен ашпай бирдиктүү жылуулукка иштейт. Муна кабыл алынган оптималдуу жылуулук цикли жалпы цикл узактыгын кыскартат жана бир буюмга кеткен энергияны төмөндөт.
Өлчөмдүк туруктуулук жана формалоого даярдык үчүн беттин температуралык чеги
APET 130 °C жана 155 °C ортосунда ийгөөчү болот, бирок оптикалык туман жана кристаллдануу болбосун үчүн беттин температурасы 160 °C дан төмөн болушу керек. PP нын формалоо үчүн калыптын так кайталанышы үчүн жетиштүү эриген күч алуу үчүн беттин температурасы 150 °C–175 °C болушу керек; эгер температура 145 °C дан төмөн түшсө, бурчтар мыкты эмес жана башкаруу бузулушу (варпинг) пайда болот. Формалоодон кийинки өлчөмдүк туруктуулук бул чектерге байланыштуу. APET бетинин температурасы 155 °C дан жогору болбосунча тазалыгын жана формасын сактайт. PP нын кристаллдык табияты формалоого чейин бардык табак 150 °C га жетиши керек, антпесе суук зоналар тегиз эмес созулушу мүмкүн. Түбөлкүлүк инфракызыл сенсорлор беттин температурасын үзгүлтүсүз көзөмөлдөйт жана жылыткычтардын кадамдарын секунддар ичинде түзөтөт. Материалга ылайык келген беттин температуралык чектерин сактоо туруктуу кабык топурактагын камсыз кылат, ысык таштандыны азайтат жана биринчи өтүштө жогорку чыгымды камсыз кылат.
Илгерилеген жылыткыч системалар: APET жана PP нын энергияны сиңирүү профилдерине ылайык келген излучатель технологиясы
APET үчүн инфрақызыл түзөтүү: Тез, бирдиктүү кызатуу үчүн 3,4 мкм абсорбциялык чоңойгонунун максаты
APET инфрақызыл энергияны белгилүү бир толкун узундугунда эң тиимдүү сиңирет. Анын молекулалык курамы карбон-водород байланыштарынын козголушуна туура келген 3,4 мкм толкун узундугунда күчтүү сиңирүү чоңдугун түзөт. Стандарттык инфрақызыл жылыткычтар кең спектрди чыгарып, анын көп бөлүгү APETтин негизги сиңирүү диапазонунан тыш калат да, чыгарылат. Модерн жылыткыч системалары 3,0–3,6 мкм диапазонунда энергияны концентрациялоо үчүн тез реакция берүүчү орто толкундуу излучаттарды колдонуу аркылуу бул маселени чечет. Бул спектрдик дал келүү жылытканын динамикасын өзгөртөт: энергия материалга тереңирээк кирет, аны тек гана бетинде эмес, бардык көлөмүндө жылытат. Апекс производитель ылдам излучаттарга өтүп, пластиналарды жылытуу убактысын конвенциялык системаларга салыштырғанда 15% кыскартканын аныктады. Көлөмдүү жылытуу негизгиси формалоо температурасына жетпей турганда бетинин ашыкча жылып кетүүнү болтурот — бул оптикалык ачыктыкты сактоо жана формалоо учурунда бирдей кабаттуулукту камсыз кылуу үчүн маанилүү.
PP үчүн керамикалык излучателдер: Циклдун узактыгын кыскартуу үчүн тез жооп берүүнүн мүмкүнчүлүгүн пайдалануу
PP-нын жылытуу циклини оптималдаоо спектрдик түзөтүүгө караганда жылытуу булагын динамикалык башкарууга көбүрөөк таянат. Керамикалык излучаттар өзүнчө артыкчылыкка ээ, анткени алардын жылуулук инерциясы төмөн — алар толук кубат чыгышына секунддар ичинде жетет, ал эми кадимки кварц системалары үчүн узундукта жылытуу убактысы керек. Бул тез реакция PP-нын жумшаруу менен эрип кетүү ортосундагы тар технологиялык терезесин башкаруу үчүн маанилүү. Система кристаллдык домендерди жумшартуу үчүн энергияны тезден чоңойтууга, андан созулган беттин эрип кетүүсүн болтурбоо үчүн кубат чыгышын тезден түзөтүүгө мүмкүндүк берет. Бул так кубат түзөтүү — керамикалык элементтерге гана тиешелүү — 0,8 мм калыңдыктагы пластина үчүн циклдик убакытты 5–8 секундга кыскартат. Тез «күчкө кирүү/күчкө чыгүү» мүмкүндүгү циклдери ортосундагы тынчтык убактысында энергиянын чыгымын азайтат, ашыкча чыгымды жок кылат жана узундукта орточо температурада туруу натыйжасында пластиналардын сагып кетүү рискин төмөндөт. Бул операциялык башкаруу туура материалдык жылытуу циклдерин жакшыртат жана жалпы процесс боюнча энергиялык эффективносту жогорулат.
Материалга оптималдаштырылган жылытуу циклдери аркылуу энергиялык эффективностун жогорулашы
APET жана PP үчүн так ыңгычтап иштелип чыккан жылытма циклдери ашыкча иштетүүнү жок кылып, өлчөмдүү энергия экономиясын камсыз кылат. Туруу узактыгы жана излучаттын чыгышын так башкаруу аркылуу ар бир материалдын талап кылганынан ашыкча жылытүүнү болтурбайт — APET үчүн максаттуу 12–18 секунддук, PP үчүн 22–30 секунддук интервалдар формалоого даяр болгончо гана энергияны колдонууго камсыз кылат. Бул тактык бир бирдикке туранда киловатт-сааттын жалпы чыгымын азайтат жана пластиналар печьтен төмөн орточо температурада чыгып кеткендиктен, суутуруу жүктөмүн да азайтат. Термалдык профилдердин туруктуулугу кемчиликтердин санын кичирейт — кыймылдагы буюмдардын азыраакы кайтарылып, көбүрөөк материал жана энергия чөпкө кетпейт. Машинасынын иштөө мөөнөтү боюнча жылытма элементтерине жана изоляцияга тийгизген термалдык күчтүүлүк азайганы үчүн алардын кызмат өмүрү узарат, бул айлана-чөйрөгө таасир этүүчү каршылык жана алмаштыруу жыштыгын азайтат. Демек, полимерге ыңгычтап иштелип чыккан жылытма орнотулуштарын колдонуу көпчүлүк учурда көрүнбөгөн технологиялык параметрди операциялык устойчивдүүлүк жана чыгымдарды башкаруунун туруктуу факторуна айландырат.
ККБ
APET жана PP неге артка-артка жылытма циклдери талап кылат?
APET жана PP термалдык касиеттери молекулалык курамдарына байланыштуу айырмаланат. APETтин аморфдук курамы жумшаруу процесси бавыт өтөт, ал эми PPнин жарым-кристаллдык табияты тартибдеги облустарды бузуу үчүн көбүрөөк энергия талап кылат, ошондуктан жылытуу ыкмалары жана циклдери айырмаланат.
APET жана PP жылытууда негизги айырма эмнеде?
APETтин шыныдан өтүү температурасы (Tg) ~75 °C чамасында жана жумшаруу процесси бавыт өтөт, ал эми PPнин эрүү температурасы (Tm) 130 °C–170 °C диапазонунда жана анын жашыруун жылуулугун жеңүү үчүн жогорку энергия киргизүү жана узун жылытуу убактысы талап кылат.
APET иштебей калса эмне болот?
APET иштебей калганда оксиддешүүнүн натыйжасында тизмектердин бузулушу болот, бул сарылышка, тумандуулукка жана жылтырдын жоголушуна алып келет. Оптикалык жана функционалдык касиеттерин сактоо үчүн 120°C тан жогору температурада туруу маанилүү.
PP үчүн иштебей калуунун рисктери кандай?
ПП-нын ысып кетиши вязкостун тез төмөндөшүнө, ашыкча сагып кетүүнө, бирдей эмес кабык топурактыгына жана термалдык деградацияга алып келет. Бул түсүн өзгөртүүгө, «балык көзү» гельдерине жана структуралык кемчиликтерге алып келет. Ошол сыяктуу көйгөйлөрдүн алдын алуу үчүн ПП-нын бетинин температурасы 190–200 °C ден жогору болбошу керек.
Жетилген жылыткыч системалардын жылыткыч циклдериндеги ролу кандай?
АПЭТ-тин абсорбция чоңойгон чекитине же ПП үчүн тез реакция берген керамикалык эмиттерлерге ылайыкташтырылган инфракызыл эмиттерлер сыяктуу жетилген жылыткыч системалар оптималдуу жана эффективдүү жылытуду камсыз кылат. Бул системалар цикл узактыгын кыскартат, энергия эффективдүүлүгүн жакшыртат жана материалдын бүтүндүгүн сактайт.
Мазмуну
- Полимерге ыңгыч термалдык ылдамдык: APET жана PP неге айрым Кыздыруу циклдери
- Жылуулук циклини оптималдаш: APET жана PP үчүн убакыт, температура жана бирдиктүүлүк
- Илгерилеген жылыткыч системалар: APET жана PP нын энергияны сиңирүү профилдерине ылайык келген излучатель технологиясы
- Материалга оптималдаштырылган жылытуу циклдери аркылуу энергиялык эффективностун жогорулашы
- ККБ