 EN
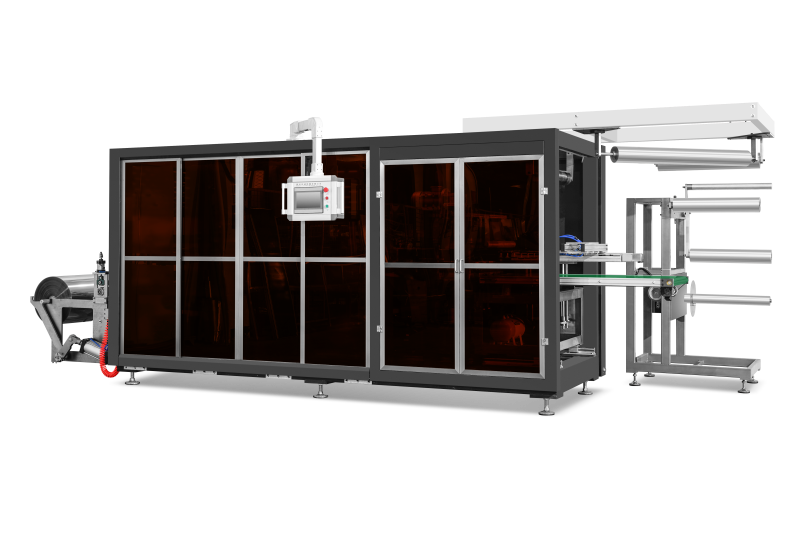
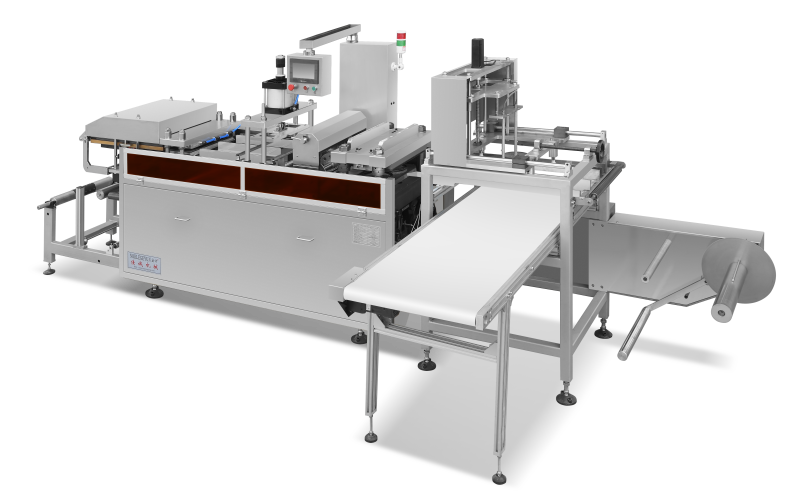
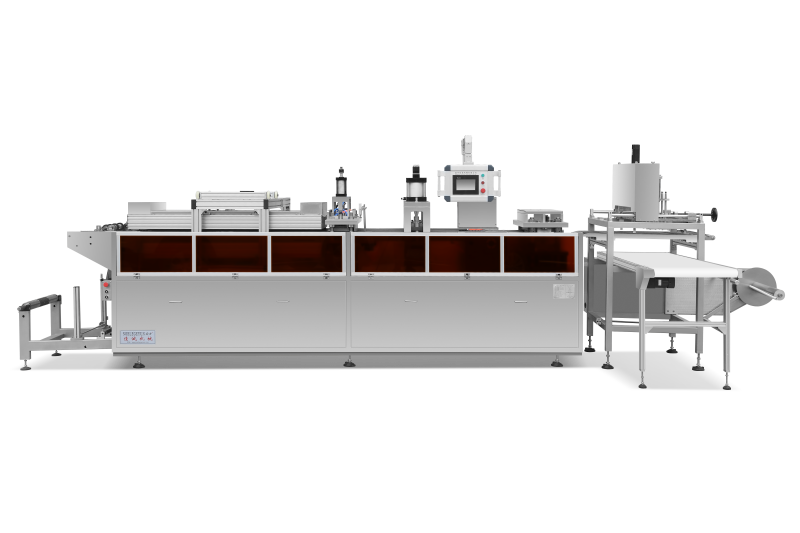
Dünya kəsə və qapaq sənayesi bazarı 2026-cı ildə 37,63 milyard ABŞ dolları həcminə çatmışdır və The Business Research Company tərəfindən dərc olunmuş bazar araşdırmasına görə, 2030-cu ilə qədər illik 7,5% artım sürəti (CAGR) ilə 50,2 milyard ABŞ dollarına çatacaq. Ən böyük tələb mənbəyi içki mədəniyyətində baş verən dəyişiklikdir: Grand View Research-ın məlumatına görə, yalnız pufli çay bazarı 2026-cı ildə təxminən 3,6 milyard ABŞ dollarından 2033-cü ilə qədər illik 12,7% artım sürəti ilə 8,3 milyard ABŞ dollarına çatacaq; eyni zamanda Asiya-Qərbi Pasifik, Orta Şərq və Şimali Amerika bölgələrində təzə bişirilmiş kofe zəncirləri oxşar tempdə genişlənir.
Satılan hər bir kəsəyə bir qapaq uyğun gəlir. Riyazi hesablama sadədir, lakin istehsalat üçün nəticələr belə sadə deyil: içki qapağı kağız və ya plastik kəsənin kənarına sıxıla bilməli, daşınma zamanı deformasiyaya davam gətirməli və — artan dərəcədə — dəqiqədə yüzlərlə hissəni defektli sayaraq rədd edən avtomatlaşdırılmış doldurma xətlərinin yoxlamasını müvəffəqiyyətlə keçməlidir.
Keyfiyyət standartları davamlı olaraq yüksəlir
İçki brendləri qapağın brend təcrübəsinin bir toxunma nöqtəsi olduğunu öyrəniblər. Sızdıran, çatlayan və ya mikroskopik kənarları olan pis formalaşdırılmış qapaq yalnız məhsulu itirməyə səbəb olmur; həmçinin avtomatlaşdırılmış qablaşdırma xətlərində sensorların yanlış oxumasına səbəb olur və istehlakçılar tərəfindən qapağın möhkəmliyi ilə bağlı şikayətlər kimi özünü göstərir. Şərq Asiyasının sürətlə inkişaf edən südlü çay zəncirləri sektoruna xidmət edən Şərq Asiyasının qablaşdırma istehsalçıları bildirirlər ki, yüksək sürətli istehsal — stakan-qapaq xətlərində dəqiqədə 30-dan çox sikl — tarixən bir neçə subtil defekt sinfi gücləndirib: PET materialında «yaddaş» effekti səbəbindən die-kəsmə zamanı mikro-simli və flaş əmələ gəlir; bəzən diametri 0,1 mm-dən az olsa belə, aşağı axında imtina səbəbi olmaq üçün kifayət edir.
Bunu müasir xətlər nə edir
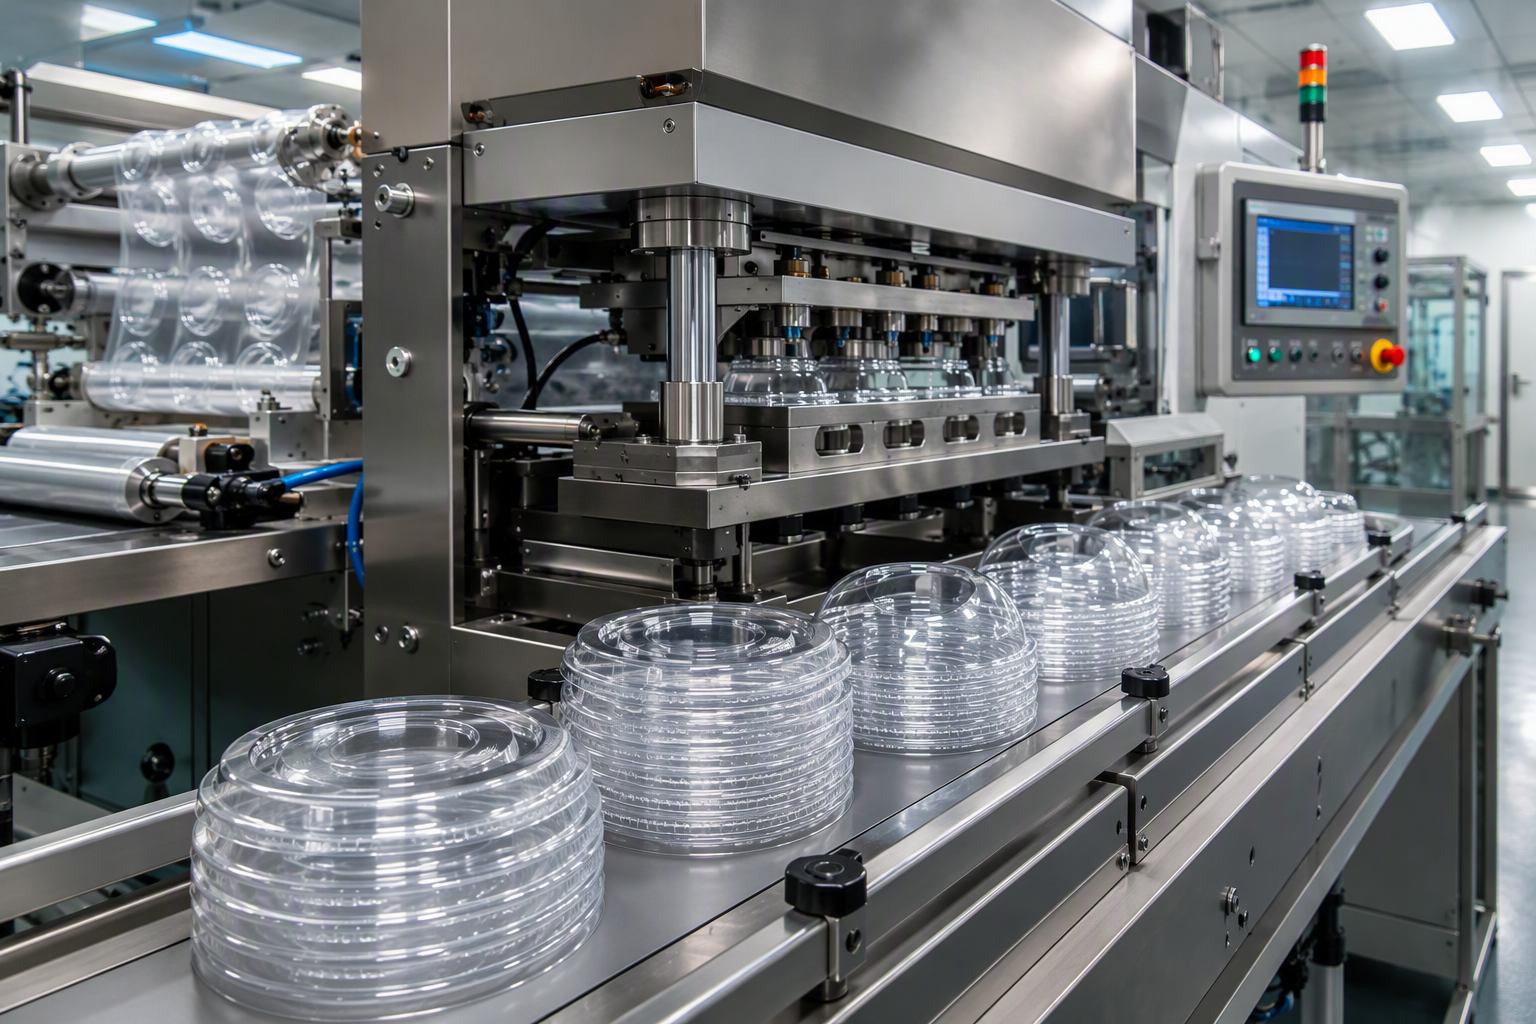
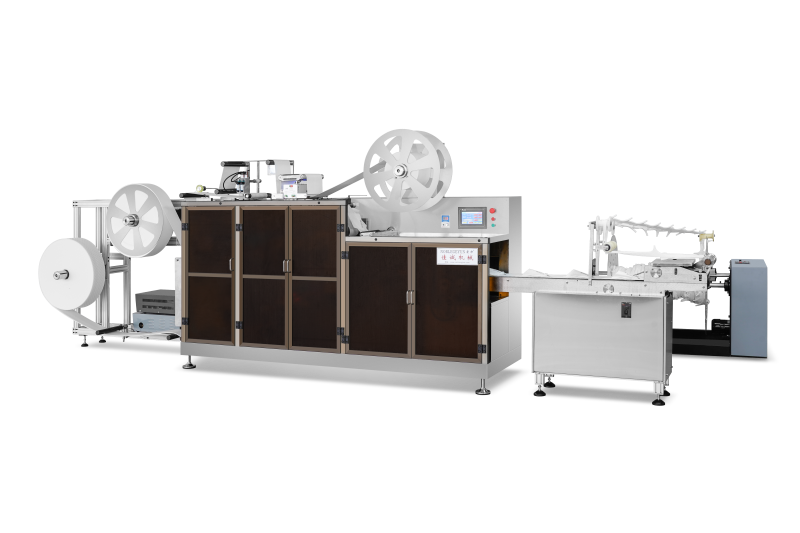
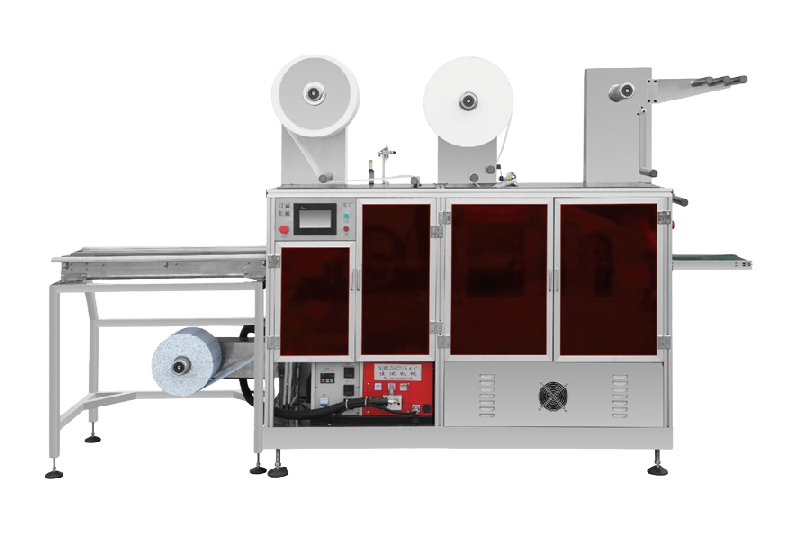
Avadanlıq cavabı kəsmə mərhələsində dəqiqlik göstərmişdir. Müasir avtomatik stakan qapağı xətləri servo idarə olunan formalaşdırma prosesini mühəndislik üsulu ilə hazırlanmış die-kəsmə stansiyaları ilə birləşdirir — dəqiq kəsici bıçaq geometriyası, nəzarət olunan tərpənmə yastıqlanması və etibarlı qalıq çıxarma — burrları mənbədə aradan qaldırır, yoxlama yolu ilə deyil. Formalaşdırma, soyutma və kəsmə əməliyyatlarını ayrı-ayrı stansiyalarda yerləşdirən çoxstansiyalı memarlıq paralel iş rejimini təmin edir: bir stansiya kəsərkən, digəri formalaşdırır; bu da maşın başına effektiv çıxışı artırır, lakin tək-tək dövrün yüklənməsini yüksəltmir.
Sənaye məlumatları investisiya konsepsiyasını dəstəkləyir. Avtomatik stakan qapağı maşınları təchizatçıları ənənəvi xətlərlə müqayisədə təxminən %45 effektivlik artımı və təxminən %60 əmək haqqı azalması haqqında məlumat verir, həmçinin zəncir brendləri indi təchizatçılarından yemək səviyyəsində gigiyena uyğunluğunu tələb edir. Stakan və qapaqlar bazarının dörd il ərzində təxminən 13 milyard ABŞ dolları artırılması proqnozlaşdırıldığından, daha sürətli, daha təmiz və daha az operatorla işləyə bilən güclərin zəncir brendi müqaviləsini qazanmaq və ya onu iki qapı uzaqlıqdakı bir konvertorun əlindən itirmək arasında fərq yaratmağa başlayır.